Whatsapp
हम सटीक धातु प्रसंस्करण उपकरणों की एक विस्तृत श्रृंखला की पेशकश करते हैं, जिसमें विभिन्न उद्योगों में ट्यूब, बार और तार सामग्री के लिए तैयार स्ट्रेटनिंग, कोल्ड ड्राइंग, पॉइंटिंग, चैम्फरिंग, कटिंग, थ्रेड रोलिंग मशीन और ड्राइंग डाई शामिल हैं।
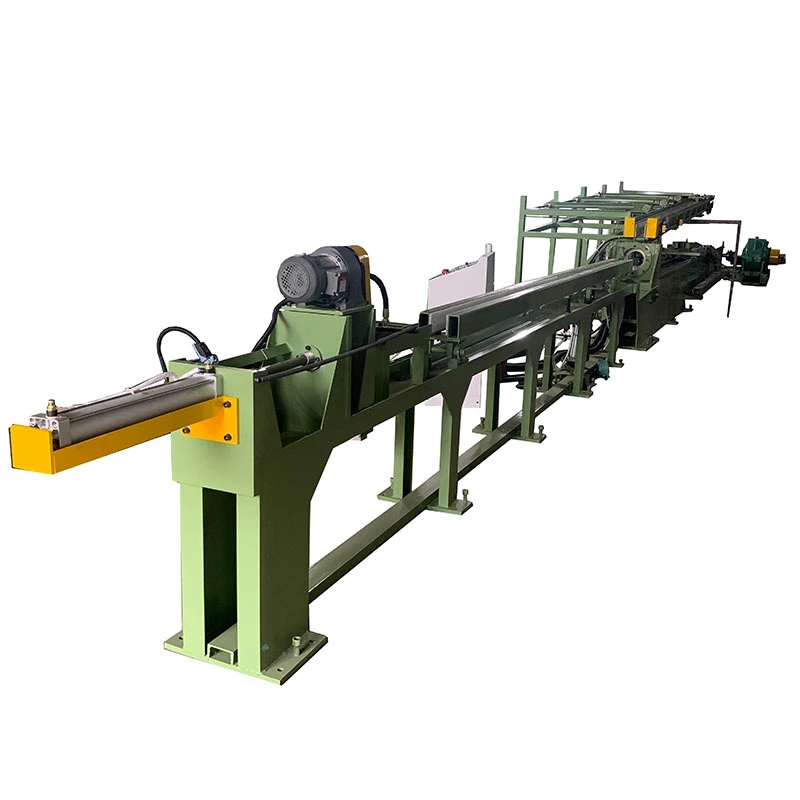
The रॉड चेन कोल्ड ड्राइंग मशीनएक यांत्रिक ड्रॉबेंच है जिसे कमरे के तापमान पर एक सटीक डाई के माध्यम से ठोस गोल सलाखों को खींचने के लिए डिज़ाइन किया गया है। हाइड्रोलिक ड्रॉबेंच के लिए आवश्यक हाइड्रोलिक पावर यूनिट के बिना नियंत्रित खींचने वाला बल प्रदान करने के लिए एफआर श्रृंखला एक चेन, गियरबॉक्स और ड्राइंग कैरिज का उपयोग करती है।
मानक श्रेणी में शामिल हैंएफआर-16 से एफआर-250 तक, से बलों को खींचने को कवर करना7 से 1000 kN. सामग्री, बार आकार, कटौती अनुसूची और टूलींग व्यवस्था के आधार पर, एक मशीन ड्राइंग कर सकती हैसमानांतर में 1 से 5 छड़ें. अधिकतम सूचीबद्ध ड्राइंग गति तक पहुँचता है28 मी/मिनट, श्रृंखला विन्यास को विशेष रूप से दोहराए जाने वाले बार उत्पादन के लिए उपयुक्त बनाता है जहां चक्र समय का आउटपुट पर सीधा प्रभाव पड़ता है।
चित्र बनाने से पहले, छड़ के सिरे को नुकीला या अन्यथा छोटा कर दिया जाता है ताकि वह पासे से गुजर सके। तैयार बार को फीड साइड पर स्थित किया जाता है, नुकीला सिरा डाई से होकर गुजरता है, और ड्राइंग कैरिज बार को पकड़ लेता है। मुख्य मोटर गियरबॉक्स और चेन को चलाती है, गाड़ी को गाइड रेल के साथ घुमाती है और रॉड को डाई के माध्यम से खींचती है।
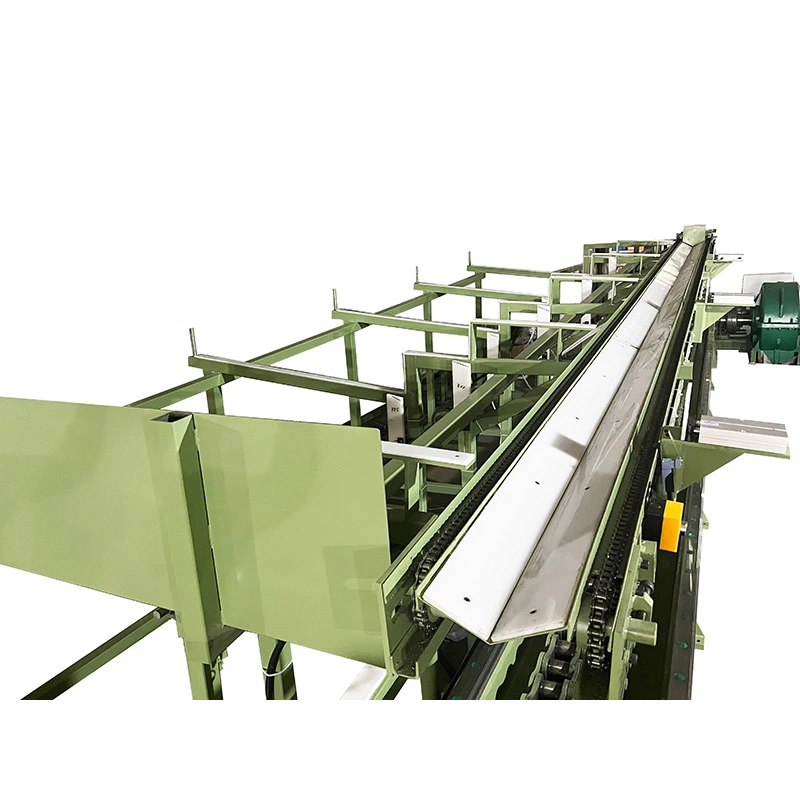
स्ट्रोक के अंत में, गाड़ी अलग रिटर्न ड्राइव का उपयोग करके अपनी प्रारंभिक स्थिति में लौट आती है। खींची गई पट्टी को फिर मैन्युअल रूप से हटाया जा सकता है या वैकल्पिक प्राप्त प्रणाली द्वारा अगले ऑपरेशन में स्थानांतरित किया जा सकता है।
चेन पिच, गियरबॉक्स और मोटर का चयन आवश्यक ड्राइंग बल के अनुसार किया जाता है। बड़े या उच्च शक्ति वाले बार को संसाधित करते समय यह मायने रखता है: एक कम आकार की ड्राइव प्रयोग करने योग्य बल को सीमित कर सकती है, जबकि अत्यधिक मशीन क्षमता अनावश्यक उपकरण लागत को बढ़ाती है।
कोल्ड ड्राइंग का चयन आम तौर पर तब किया जाता है जब हॉट-रोल्ड, फोर्ज्ड या एक्सट्रूडेड बार स्टॉक तैयार उत्पाद के लिए आवश्यक आयामी स्थिरता या सतह की स्थिति प्रदान नहीं करता है। डाई क्रॉस-सेक्शन को कम करती है जबकि आयामी स्थिरता को बढ़ाती है और काम को सख्त बनाती है।
शाफ्ट, पिन और सटीक फास्टनर स्टॉक जैसे अनुप्रयोगों के लिए, व्यास और गोलाई अक्सर अधिकतम ड्राइंग गति से अधिक महत्वपूर्ण होती है। उच्च मात्रा में कमोडिटी बार उत्पादन के लिए, चक्र समय और प्रति स्ट्रोक खींची गई छड़ों की संख्या अधिक महत्वपूर्ण चयन कारक बन जाते हैं।
सतह का सुधार आने वाली सामग्री पर भी निर्भर करता है। कोल्ड ड्रॉइंग डाई के माध्यम से बार को कम करके अंतिम सतह में सुधार कर सकती है, लेकिन इसे गहरी दरारें, गड्ढे या उपसतह दोषों को हटाने के लिए एक गारंटीकृत विधि के रूप में नहीं माना जाना चाहिए। आने वाली पट्टी की गुणवत्ता और डाई की स्थिति महत्वपूर्ण रहती है।
एफआर-श्रृंखला रॉड चेन कोल्ड ड्रॉइंग मशीनें तक पहुंचती हैं28 मी/मिनटछोटे मॉडलों पर. यह तब उपयोगी होता है जब एक बार निर्माता कई बार-बार ड्राइंग चक्र चलाता है और अधिकतम व्यक्तिगत ड्राइंग बल की तुलना में मशीन का उपयोग अधिक महत्वपूर्ण होता है। भारी मिश्र धातु सलाखों के लिए, उपलब्ध ड्राइंग बल और अनुमेय कमी आम तौर पर सीमित कारक बन जाते हैं, इसलिए अधिकतम गति कम महत्वपूर्ण होती है।
मशीन को इसके लिए कॉन्फ़िगर किया जा सकता हैएक साथ 1 से 5 छड़ें, बार के आकार, सामग्री और डाई-धारक व्यवस्था के अधीन। मल्टी-रॉड ड्राइंग स्थिर आने वाली सामग्री वाले छोटे-व्यास वाले उत्पादों के लिए विशेष रूप से उपयोगी है क्योंकि एक कैरिज मूवमेंट के दौरान कई टुकड़ों को संसाधित किया जा सकता है। बड़े-व्यास या उच्च-शक्ति वाले बार के लिए, सिंगल-रॉड ड्राइंग अधिक व्यावहारिक हो सकती है क्योंकि आवश्यक ड्राइंग बल और टूलींग स्थान में वृद्धि होती है।
ड्राइंग बल चेन और रिडक्शन गियरबॉक्स के माध्यम से यांत्रिक रूप से प्रसारित होता है। मशीन की क्षमता बढ़ने पर एफआर रेंज अलग-अलग चेन और गियरबॉक्स कॉन्फ़िगरेशन का उपयोग करती है, छोटी मशीनों पर सिंगल-चेन व्यवस्था से लेकर उच्च-बल मॉडल पर डबल और ट्रिपल-चेन कॉन्फ़िगरेशन तक।
यह कॉन्फ़िगरेशन उन पौधों के लिए उपयोगी है जो एक सीधी यांत्रिक ट्रांसमिशन प्रणाली को पसंद करते हैं और एक बड़ी हाइड्रोलिक पावर यूनिट स्थापित करने से बचना चाहते हैं। चेन तनाव, स्नेहन, स्प्रोकेट स्थिति और गियरबॉक्स रखरखाव को अभी भी संयंत्र की निवारक रखरखाव योजना में शामिल करने की आवश्यकता है।
एक अलग रिटर्न मोटर प्रत्येक स्ट्रोक के बाद खींचने वाली गाड़ी को वापस लाती है। इससे खींचने की शक्ति नहीं बढ़ती, लेकिन यह चक्रों के बीच गैर-उत्पादक समय को कम कर सकता है। इसका लाभ दोहराए जाने वाले उत्पादन ऑर्डर पर सबसे अधिक ध्यान देने योग्य है जहां मशीन प्रति शिफ्ट में सैकड़ों समान स्ट्रोक करती है।
वैकल्पिकस्वचालित फीडिंग, कटिंग और प्राप्त करने वाले उपकरणजब एक ही बार विनिर्देश लगातार तैयार किया जाता है तो इसे एकीकृत किया जा सकता है। बार-बार आकार परिवर्तन के साथ छोटे-बैच उत्पादन के लिए स्वचालन कम महत्वपूर्ण है, जहां मैन्युअल लोडिंग अधिक लचीलापन और कम प्रारंभिक निवेश प्रदान कर सकती है।
किसी मशीन का चयन केवल आरंभिक और अंतिम व्यास के आधार पर न करें। आवश्यक ड्राइंग बल सामग्री ग्रेड, वास्तविक क्रॉस-सेक्शन में कमी, कार्य सख्तता, घर्षण, डाई ज्यामिति, स्नेहन और एक साथ खींची जाने वाली छड़ों की संख्या पर निर्भर करता है।
एक व्यावहारिक प्रारंभिक बिंदु के रूप में, प्रदान करेंसामग्री ग्रेड, प्रारंभिक व्यास, लक्ष्य व्यास, आवश्यक बार की लंबाई, अपेक्षित आउटपुट और प्रति स्ट्रोक छड़ों की संख्या. ये पैरामीटर ऑर्डर देने से पहले मशीन की क्षमता और टूलींग व्यवस्था की जांच करने की अनुमति देते हैं।
| नमूना | अधिकतम. आरेखण बल (kN) | अधिकतम. यात्रा (एम) | ड्राइंग स्पीड (एम/मिनट) | रिटर्न मोटर (किलोवाट) | कम करने | जंजीर | मुख्य मोटर (किलोवाट) | आयाम एल×डब्ल्यू×एच (मिमी) |
| एफआर-16 | 7 | 7 | 28 | 0.75 | ZQ250 | 1.5" | 4 | 16000×110×1600 |
| फादर-25 | 10 | 8 | 28 | 0.75 | ZQ400 | 2" | 7.5/11 | 17000×1200×1600 |
| एफआर-50 | 50 | 8 | 25 | 1.1 | ZQ500 | 2.5" | 22 | 17000×1300×1600 |
| एफआर-76 | 100 | 9 | 25 | 2.2 | ZQ650 | 3" | 30/37 | 17500×1350×1600 |
| एफआर-100 | 150 | 10 | 12 | 3 | ZQ850 | 4" | 45 | 18000×1400×1600 |
| एफआर-120 | 200 | 10 | 12 | 3 | ZQ850 | 3" डबल | 55 | 23000×2200×1800 |
| एफआर-150 | 400 | 10 | 10 | 3 | ZQ1000 | 4" डबल | 75 | 23000×2300×1800 |
| एफआर-180 | 600 | 10 | 10 | 4 | ZQ1250 | 5" डबल | 98 | 23000×2400×2000 |
| एफआर-200 | 800 | 10 | 10 | 4 | ZQ850×2 | 4" ट्रिपल | 55×2 | 23000×3000×2000 |
| एफआर-250 | 1000 | 10 | 10 | 4 | ZQ1450 | 5" ट्रिपल | 132 | 23000×2500×2000 |
उपलब्ध कॉन्फ़िगरेशन:प्रति स्ट्रोक 1-5 छड़ें, अनुकूलित ड्राइंग स्ट्रोक, स्वचालित फीडर, स्वचालित कटर और रिसीविंग रैक। ट्यूब-ड्राइंग टूलिंग जैसे मैंड्रेल की भी आपूर्ति की जा सकती है जहां ट्यूब अनुप्रयोगों के लिए समान ड्रॉबेंच कॉन्फ़िगरेशन की आवश्यकता होती है।
ठंड से खींची गई गोल पट्टी का उपयोग आमतौर पर बोल्ट, स्टड, पिन, रिवेट्स और अन्य मुड़े हुए या सिर वाले घटकों के लिए फीडस्टॉक के रूप में किया जाता है। सुसंगत व्यास विशेष रूप से तब उपयोगी होता है जब डाउनस्ट्रीम मशीन आने वाले बार आकार के प्रति संवेदनशील होती है। एक ही व्यास के बड़े बैचों का उत्पादन करने वाले फास्टनर संयंत्र के लिए, मल्टी-रॉड ड्राइंग एक व्यावहारिक उत्पादकता लाभ प्रदान कर सकती है।
अनुप्रयोगों में सटीक शाफ्ट, पिस्टन रॉड, वाल्व स्टेम और अन्य गोल घटक शामिल हैं जिन्हें नियंत्रित व्यास और एक सुसंगत सतह की आवश्यकता होती है। यहां, महत्वपूर्ण मशीन पैरामीटर आमतौर पर उच्चतम संभव ड्राइंग गति के बजाय ड्राइंग बल, आयामी स्थिरता और दोहराव हैं।
बेयरिंग रोलर्स, गाइड शाफ्ट, डॉवेल पिन और लोकेटिंग पिन बाद में पीसने, मोड़ने या फिनिशिंग से पहले नियंत्रित बार आयामों से लाभ उठा सकते हैं। यदि पीसना उत्पादन मार्ग का हिस्सा बना रहता है, तो अत्यधिक बारीक ड्राइंग सहनशीलता स्थिर और दोहराए जाने वाले स्टॉक आयामों की तुलना में कम महत्वपूर्ण हो सकती है।
टूल स्टील, स्प्रिंग स्टील और मिश्र धातु स्टील को सामग्री की ताकत, प्रति पास कमी और स्नेहन पर अधिक ध्यान देने की आवश्यकता होती है। हेवी-ड्यूटी एफआर मॉडल उच्च ड्राइंग बलों के लिए उपलब्ध हैं, जबकि वास्तविक पास शेड्यूल प्रत्येक स्टील ग्रेड पर एक कटौती प्रतिशत लागू करने के बजाय सामग्री ग्रेड और आवश्यक अंतिम आयामों से स्थापित किया जाना चाहिए।
सामग्री और डाई सिस्टम उपयुक्त होने पर स्टेनलेस स्टील, एल्यूमीनियम, तांबा, पीतल, टाइटेनियम और निकल मिश्र धातुओं को संसाधित किया जा सकता है। ये सामग्रियां ड्राइंग के दौरान एक ही तरह से व्यवहार नहीं करती हैं: कठोरीकरण, घर्षण और स्नेहन का काम काफी भिन्न हो सकता है, इसलिए मशीन को वास्तविक सामग्री और ड्राइंग शेड्यूल से चुना जाना चाहिए।
फैंगरॉन्ग की इंजीनियरिंग प्रक्रिया ग्राहक की सामग्री, आयाम और उत्पादन आवश्यकताओं से शुरू होती है। डाई होल्डर कॉन्फ़िगरेशन, कैरिज व्यवस्था, स्ट्रोक, ड्राइंग बल और वैकल्पिक स्वचालन विनिर्माण से पहले निर्धारित किए जाते हैं। यह महत्वपूर्ण है क्योंकि समान नाममात्र बार व्यास के लिए अलग-अलग मशीन क्षमताओं की आवश्यकता हो सकती है जब सामग्री की ताकत और कटौती अलग-अलग होती है।
उत्पादन प्रक्रिया में स्टील और घटक निरीक्षण, मशीनिंग, गियरबॉक्स और चेन असेंबली, कैरिज असेंबली, अंतिम यांत्रिक और विद्युत एकीकरण, पीएलसी प्रोग्रामिंग और मशीन परीक्षण शामिल हैं। गाइड रेल को ≤0.3 मिमी/मीटर के सूचीबद्ध सीधे लक्ष्य के साथ, बताए गए उत्पादन विनिर्देश के अनुसार संसाधित किया जाता है।
शिपमेंट से पहले मशीनों का परीक्षण किया जाता है, जिसमें निष्क्रिय संचालन और लोड परीक्षण शामिल है। जहां ग्राहक के नमूने उपलब्ध हैं, वास्तविक सामग्री का उपयोग ड्राइंग चक्र और मशीन संचालन की जांच के लिए किया जा सकता है। यह अकेले यांत्रिक प्रणाली के परीक्षण की तुलना में अधिक उपयोगी स्वीकृति संदर्भ प्रदान करता है, खासकर जब अंतिम परिणाम ग्राहक की सामग्री और डाई विनिर्देश पर निर्भर करता है।
फैंगरॉन्ग 1998 से चेन-टाइप कोल्ड ड्राइंग उपकरण में शामिल है। इसकी एफआर श्रृंखला को प्रत्येक बार आकार के लिए एक मशीन कॉन्फ़िगरेशन का उपयोग करने के बजाय विभिन्न ड्राइंग बलों, चेन व्यवस्था, गियरबॉक्स क्षमताओं और उत्पादन आवश्यकताओं के आसपास विकसित किया गया है।
उत्पादन डोंगगुआन फैंगरॉन्ग मेटलर्जिकल इक्विपमेंट कंपनी लिमिटेड और यांगजियांग फैंगरॉन्ग मशीनरी कंपनी लिमिटेड के माध्यम से किया जाता है। दो-साइट विनिर्माण व्यवस्था मानक ड्रॉबेंच के साथ-साथ बड़ी मशीनों और अनुकूलित कॉन्फ़िगरेशन के उत्पादन का समर्थन करती है।
गुणवत्ता नियंत्रण में आने वाली सामग्री, मशीनिंग, असेंबली, विद्युत एकीकरण, मशीन परीक्षण और अंतिम निरीक्षण शामिल है। निर्यात के लिए उपकरण पैक करने से पहले विनिर्माण मुद्दों को ट्रैक करने के लिए निरीक्षण रिकॉर्ड और गैर-अनुरूपता हैंडलिंग का उपयोग किया जाता है।
आईएसओ 9001:2015— गुणवत्ता प्रबंधन प्रणाली प्रमाणन, प्रमाणपत्र संख्या UQ231211R1।
सीई- प्रासंगिक सुरक्षा और आपातकालीन-रोक कार्यों सहित यूरोपीय मशीनरी सुरक्षा आवश्यकताओं को पूरा करने के लिए लागू मशीन कॉन्फ़िगरेशन की आपूर्ति की जा सकती है।
एसजीएस निरीक्षण- क्रय अनुबंध या ग्राहक गुणवत्ता प्रक्रिया द्वारा आवश्यक होने पर स्वतंत्र निरीक्षण की व्यवस्था की जा सकती है।
पेटेंट- कंपनी उपकरण और संबंधित तंत्रों को कवर करने वाले 32 आविष्कार पेटेंट और 100 से अधिक उपयोगिता मॉडल पेटेंट की रिपोर्ट करती है।
रॉड चेन कोल्ड ड्रॉइंग मशीन पैकेज में मुख्य ड्रॉबेंच संरचना, मुख्य मोटर, रिडक्शन गियरबॉक्स, चेन ड्राइव, ड्राइंग कैरिज, डाई होल्डर और एचएमआई के साथ पीएलसी नियंत्रण प्रणाली शामिल है। पुष्टि किए गए कॉन्फ़िगरेशन के अनुसार मानक टूलींग शामिल है; ग्राहक की विशिष्ट सामग्री के लिए डाई और तैयार आकार को वास्तविक ड्राइंग आवश्यकता के अनुसार उद्धृत किया जाता है।
शिपमेंट से पहले, ग्राहक को स्थापना स्थान, विद्युत आपूर्ति, सामग्री प्रबंधन व्यवस्था, नींव या लंगर आवश्यकताओं, आने वाली बार की तैयारी और डाउनस्ट्रीम उपकरण की पुष्टि करनी चाहिए। स्थापना योजना के लिए फाउंडेशन चित्र और एंकर-बोल्ट जानकारी प्रदान की जा सकती है।
MOQ: 1 सेट.कीमत मशीन मॉडल और कॉन्फ़िगरेशन के अनुसार उद्धृत की गई है। एकाधिक-मशीन खरीद के लिए, मात्रा-आधारित मूल्य निर्धारण निम्नानुसार उपलब्ध है:
1 सेट:चयनित एफआर मॉडल और कॉन्फ़िगरेशन के आधार पर मानक परियोजना उद्धरण।
2-4 सेट:पुष्टि किए गए मॉडलों और विकल्पों के अनुसार मात्रा-आधारित रियायती कोटेशन उपलब्ध है।
5+ सेट:संपूर्ण उपकरण सूची और डिलीवरी शेड्यूल की पुष्टि के बाद प्रोजेक्ट या वॉल्यूम कोटेशन उपलब्ध है।
मानक आदेश:सहमत डाउन पेमेंट और तकनीकी पुष्टिकरण की प्राप्ति के बाद एफआर-16 से एफआर-100 के लिए लगभग 30-60 दिन।
बड़े या अनुकूलित ऑर्डर:एफआर-150 और उससे ऊपर, या विशेष स्वचालन या अनुकूलित इंजीनियरिंग की आवश्यकता वाली मशीनों के लिए लगभग 90-120 दिन।
शीघ्र आदेश:प्राथमिकता वाले उत्पादन का मूल्यांकन कारखाने की क्षमता, घटक उपलब्धता और आवश्यक कॉन्फ़िगरेशन के अनुसार किया जा सकता है। ऑर्डर देने से पहले किसी भी छोटी डिलीवरी तिथि की लिखित रूप में पुष्टि की जानी चाहिए।
मानक भुगतान शर्तें हैंफैक्टरी स्वीकृति परीक्षण के बाद शिपमेंट से पहले 30% जमा और 70%. मानक वारंटी अवधि हैकमीशनिंग से 12 महीने, अंतिम बिक्री अनुबंध के अधीन।
सूचीबद्ध एप्लिकेशन रेंज लगभग हैØ5 से Ø250 मिमीठोस गोल सलाखों के लिए. व्यावहारिक सीमा सामग्री की ताकत, शुरुआती आकार, तैयार आकार और आवश्यक कमी पर निर्भर करती है, इसलिए मशीन का चयन करने के लिए अकेले व्यास का उपयोग नहीं किया जाना चाहिए।
रॉड चेन कोल्ड ड्रॉइंग मशीनों को कार्बन स्टील, मिश्र धातु इस्पात, स्टेनलेस स्टील, टूल स्टील, स्प्रिंग स्टील, एल्यूमीनियम, तांबा, पीतल, टाइटेनियम, निकल मिश्र धातु और अन्य उपयुक्त धातुओं के लिए कॉन्फ़िगर किया जा सकता है। डाई सामग्री, स्नेहक और ड्राइंग शेड्यूल सामग्री से मेल खाना चाहिए।
तकप्रति स्ट्रोक 5 छड़ेंकॉन्फ़िगर किया जा सकता है जहां बार का आकार, ड्राइंग बल और डाई-होल्डर लेआउट इसकी अनुमति देता है। छोटे बैचों को बार-बार बदलने के बजाय स्थिर, दोहराव वाले उत्पादन के लिए मल्टी-रॉड ऑपरेशन सबसे फायदेमंद है।
पारंपरिक बार ड्राइंग के लिए, रॉड के सिरे को सामान्य रूप से कम करने की आवश्यकता होती है ताकि यह डाई में प्रवेश कर सके और ड्राइंग कैरिज द्वारा पकड़ लिया जा सके। इसलिए ग्राहक की आने वाली बार की स्थिति और उत्पादन लाइन के आधार पर एक अलग पॉइंटिंग मशीन या एकीकृत पॉइंटिंग उपकरण की आवश्यकता हो सकती है।
सामग्री ग्रेड, प्रारंभिक व्यास, समाप्त व्यास, प्रति पास कमी और आवश्यक आउटपुट से प्रारंभ करें। फिर मशीन की गणना ड्राइंग बल, स्ट्रोक और प्रति चक्र छड़ों की संख्या के आधार पर की जानी चाहिए। यदि उत्पादन आवश्यकता के लिए इसकी अतिरिक्त बल क्षमता की आवश्यकता नहीं है तो एक बड़ी मशीन स्वचालित रूप से बेहतर नहीं होती है।
हाँ। बार-बार उत्पाद परिवर्तन के साथ लचीले उत्पादन के लिए मैन्युअल लोडिंग का उपयोग किया जा सकता है। स्वचालित फीडिंग और रिसीविंग तब अधिक मूल्यवान हो जाती है जब एक ही व्यास और सामग्री का लगातार उत्पादन किया जाता है और श्रम में कमी या चक्र समय एक प्रमुख चिंता का विषय है।
मानक मशीन में पुष्टि की गई आपूर्ति कॉन्फ़िगरेशन के अनुसार टूलींग शामिल है। विशिष्ट ग्राहक आयामों के लिए डाई को अलग से निर्दिष्ट किया जाना चाहिए क्योंकि डाई ज्यामिति और सामग्री रॉड ग्रेड, कमी और तैयार आकार पर निर्भर करती है।
हां, पहले से व्यवस्थित होने पर ग्राहक द्वारा आपूर्ति किए गए नमूनों का उपयोग फ़ैक्टरी परीक्षण के लिए किया जा सकता है। जब आयामी प्रदर्शन और ड्राइंग शेड्यूल परियोजना के लिए महत्वपूर्ण हों तो वास्तविक रॉड सामग्री और लक्ष्य आयाम प्रदान करने की अनुशंसा की जाती है।
पता
नंबर 163, शाटोंग रोड, शाबू 2 औद्योगिक क्षेत्र, डालंग टाउन, डोंगगुआन सिटी, गुआंग्डोंग, चीन
टेलीफोन