Whatsapp
फैंगरॉन्ग के नवीनतम नवाचारों, प्रमाणपत्रों, वैश्विक विस्तार और ऑटोमोटिव, एयरोस्पेस, नई ऊर्जा और अन्य उच्च-सटीक क्षेत्रों में सफल परियोजना डिलीवरी के साथ अपडेट रहें।
आलेख सारांश: A टाइटेनियम रॉड पॉइंटिंग मशीनकोल्ड ड्राइंग से पहले टाइटेनियम रॉड सिरों को तैयार करने के लिए आवश्यक उपकरण है। एक छोटा, पतला सिरा बनाकर, यह रॉड को ड्राइंग डाई से गुजरने और ड्राइंग उपकरण के साथ सुरक्षित रूप से जुड़ने में मदद करता है।फैंगरॉन्गविभिन्न मॉडल विकल्पों के साथ रॉड पॉइंटिंग समाधान प्रदान करता है, जो विभिन्न रॉड व्यास और उत्पादन आवश्यकताओं को कवर करता है। कार्य सिद्धांत, मशीन विनिर्देशों, टूलींग डिज़ाइन और चयन मानदंडों को समझने से निर्माताओं को प्रक्रिया की स्थिरता में सुधार करने, अनावश्यक सामग्री हानि को कम करने और अधिक कुशल धातु प्रसंस्करण लाइन बनाने में मदद मिलती है।
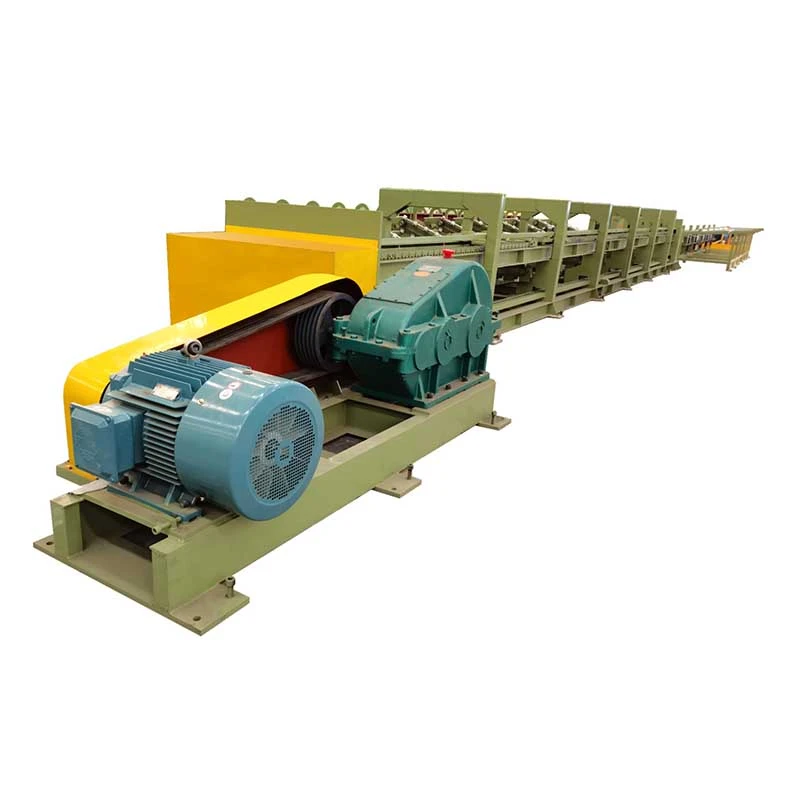
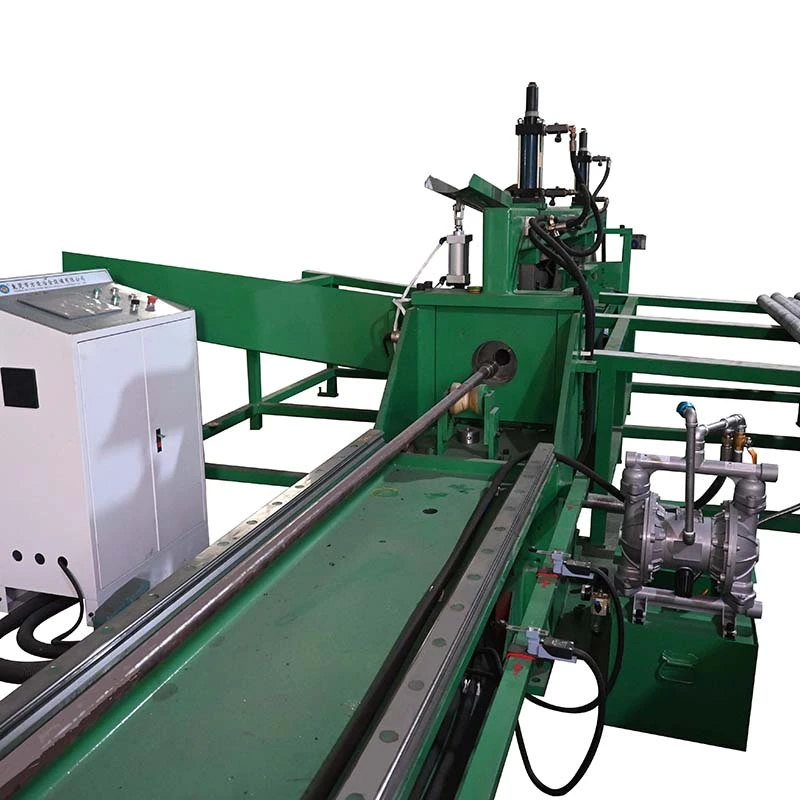
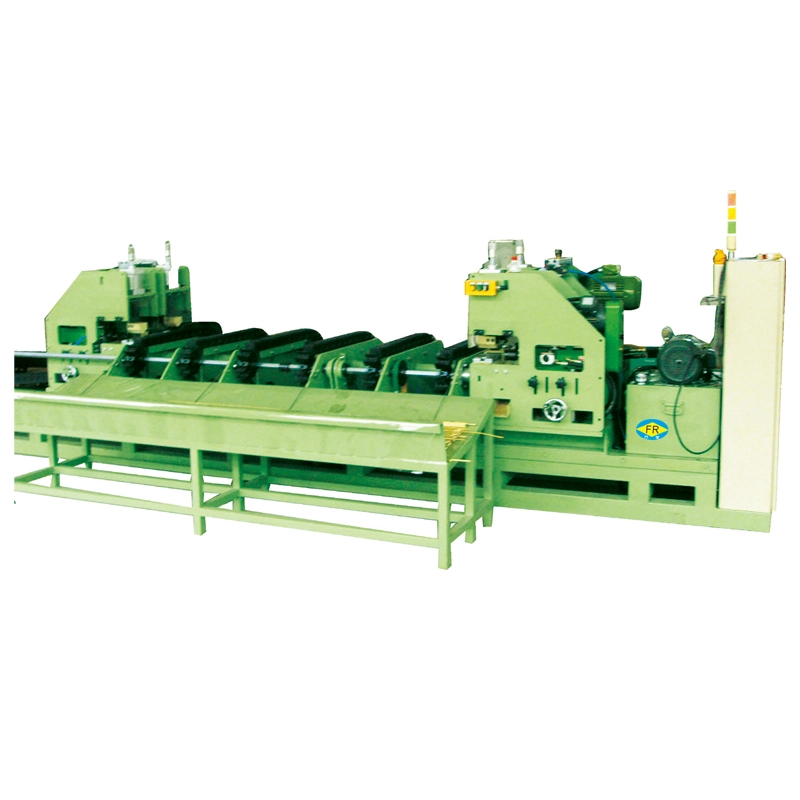
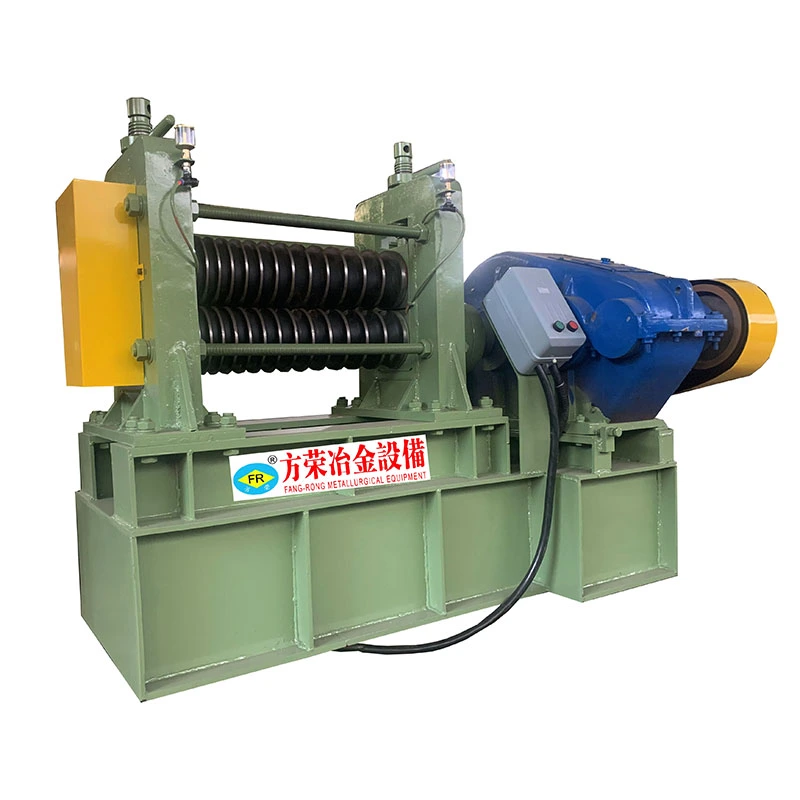
टाइटेनियम रॉड पॉइंटिंग मशीन एक धातु बनाने वाली मशीन है जिसे कोल्ड ड्राइंग से पहले टाइटेनियम रॉड के अग्रणी सिरे को छोटा करने और आकार देने के लिए डिज़ाइन किया गया है। तैयार किया गया सिरा पर्याप्त रूप से छोटा और उचित आकार का होना चाहिए ताकि वह ड्राइंग डाई में प्रवेश कर सके और ड्राइंग उपकरण को सामग्री को सुरक्षित रूप से पकड़ने की अनुमति दे सके।
उन प्रक्रियाओं के विपरीत जो मुख्य रूप से काटने या पीसने पर निर्भर करती हैं, रोलर पॉइंटिंग रॉड के सिरे को विकृत करने के लिए आकार के खांचे का उपयोग करता है। यह इसे उन निर्माताओं के लिए एक व्यावहारिक विकल्प बनाता है जिन्हें कई वर्कपीस में दोहराने योग्य अंतिम तैयारी की आवश्यकता होती है।
फैंगरॉन्ग विभिन्न सामग्री व्यास और उत्पादन स्थितियों को समायोजित करने के लिए विभिन्न कॉन्फ़िगरेशन में टाइटेनियम रॉड पॉइंटिंग उपकरण प्रदान करता है। इसके मानक FR-10 से FR-100 मॉडल रेंज में चयनित मशीन के आधार पर लगभग 2 मिमी से 100 मिमी तक के पॉइंटिंग व्यास शामिल हैं।
धातु बनाने वाले उपकरणों की तुलना करने वाले निर्माताओं के लिए, यह समझना उपयोगी है कि एक टाइटेनियम रॉड पॉइंटिंग मशीन मशीनरी के एक अलग टुकड़े के रूप में मूल्यांकन करने के बजाय व्यापक कोल्ड ड्राइंग प्रक्रिया में कैसे फिट होती है।
टाइटेनियम छड़ों का उपयोग उन अनुप्रयोगों में किया जाता है जहां ताकत, संक्षारण प्रतिरोध और नियंत्रित सामग्री गुण महत्वपूर्ण होते हैं। कोल्ड ड्रॉइंग के दौरान, रॉड को अपने मूल व्यास से छोटे छेद वाले पासे में प्रवेश करना चाहिए। इसलिए ड्राइंग ऑपरेशन शुरू होने से पहले अग्रणी छोर को उपयुक्त तैयारी की आवश्यकता होती है।
उचित पॉइंटिंग प्रक्रिया के बिना, ऑपरेटर रॉड सिरों को मैन्युअल रूप से तैयार करने में अतिरिक्त समय खर्च कर सकते हैं। असंगत तैयारी भी डाई एंट्री और ग्रिपिंग को कम पूर्वानुमानित बना सकती है, जिससे रुकावटों का खतरा बढ़ जाता है।
एक उचित रूप से चयनित पॉइंटिंग मशीन निम्नलिखित लाभ प्रदान करके उत्पादन का समर्थन कर सकती है:
ये लाभ टाइटेनियम ग्रेड, प्रारंभिक रॉड आयाम, फॉर्मिंग रिडक्शन, रोलर की स्थिति और संचालन प्रक्रिया पर निर्भर करते हैं। विश्वसनीय परिणामों के लिए सही मशीन चयन और प्रक्रिया सत्यापन आवश्यक है।
रोलर-प्रकार टाइटेनियम रॉड पॉइंटिंग मशीन का कार्य सिद्धांत नियंत्रित विरूपण पर आधारित है। दो ग्रूव्ड रोलर्स एक मोटर और रेड्यूसर की शक्ति के तहत घूमते हैं, जो रॉड के अंत को उत्तरोत्तर कम करते हैं और आकार देते हैं।
विशिष्ट परिचालन अनुक्रम में निम्नलिखित चरण शामिल हैं:
क्योंकि टाइटेनियम मिश्र धातुओं में मांग बनाने की विशेषताएं हो सकती हैं, कटौती की रणनीति और रोलर कॉन्फ़िगरेशन को वास्तविक सामग्री विनिर्देश के अनुसार चुना जाना चाहिए। पूर्ण पैमाने पर उत्पादन से पहले परीक्षण चलाने और आयामी सत्यापन की सिफारिश की जाती है।
पूर्ण उत्पादन सेटअप के लिए, निर्माता डाउनस्ट्रीम प्रसंस्करण के साथ अंतिम तैयारी के समन्वय के लिए संगत पॉइंटिंग मशीन समाधान और कोल्ड ड्राइंग उपकरण का भी मूल्यांकन कर सकते हैं।
मशीन विनिर्देश यह निर्धारित करते हैं कि एक पॉइंटिंग सिस्टम वर्कपीस को समायोजित कर सकता है और उपलब्ध उत्पादन स्थान में फिट हो सकता है। सबसे महत्वपूर्ण मापदंडों में पॉइंटिंग रेंज, रोलर व्यास, मोटर पावर, रेड्यूसर कॉन्फ़िगरेशन, मशीन आयाम, वजन और केंद्र की ऊंचाई शामिल हैं।
निम्न तालिका टाइटेनियम रॉड पॉइंटिंग मशीन रेंज के लिए प्रकाशित मानक फैंगरॉन्ग मॉडल डेटा का सारांश प्रस्तुत करती है। आयाम मिलीमीटर में सूचीबद्ध हैं, और पॉइंटिंग रेंज को रॉड व्यास के रूप में व्यक्त किया गया है।
| नमूना | पॉइंटिंग रेंज (मिमी) | रोलर व्यास (मिमी) | मोटर शक्ति | मशीन वजन |
|---|---|---|---|---|
| एफआर-10 | 2-10 | 81 | 2.2 किलोवाट | 160 किग्रा |
| एफआर-15 | 3-16 | 126 | 5.5 किलोवाट | 550 किग्रा |
| फादर-20 | 6-20 | 126 | 7.5 किलोवाट | 580 किग्रा |
| फादर-25 | 10-25 | 135 | 11 किलोवाट | 600 किग्रा |
| एफआर-30 | 10-30 | 156 | 11 किलोवाट | 1.4 टन |
| एफआर-40 | 15-40 | 168 | 15 किलोवाट | 1.7 टन |
| एफआर-50 | 15-50 | 175 | 18.5 किलोवाट | 2 टन |
| एफआर-60 | 30-60 | 203 | 22 किलोवाट | 2.8 टन |
| एफआर-70 | 40-70 | 224 | 30 किलोवाट | 3 टन |
| एफआर-80 | 40-80 | 224 | 37 किलोवाट | 3.5 टन |
| एफआर-100 | 50-100 | 224 | 45 किलोवाट | 4 टन |
नोट: ये आंकड़े संदर्भ विनिर्देश हैं। वास्तविक कॉन्फ़िगरेशन सामग्री, रोलर आवश्यकताओं, मशीन डिज़ाइन और ग्राहक उत्पादन आवश्यकताओं के अनुसार भिन्न हो सकते हैं। ऑर्डर देने से पहले निर्माता के साथ अंतिम तकनीकी डेटा की पुष्टि करें।
मॉडलों की तुलना करते समय, खरीदारों को केवल मोटर शक्ति पर ध्यान केंद्रित नहीं करना चाहिए। एक उपयुक्त मशीन को उपयुक्त टूलींग, निर्माण क्षमता और मौजूदा ड्राइंग लाइन के साथ अनुकूलता प्रदान करते समय आवश्यक रॉड व्यास को कवर करना चाहिए।
सही टाइटेनियम रॉड पॉइंटिंग मशीन का चयन सामग्री और उत्पादन प्रक्रिया की सटीक समझ से शुरू होता है। एक मशीन जो बहुत छोटी है वह वर्कपीस को समायोजित नहीं कर सकती है, जबकि अनावश्यक क्षमता प्रारंभिक उपकरण निवेश और स्थान आवश्यकताओं को बढ़ा सकती है।
कोटेशन का अनुरोध करने से पहले, निम्नलिखित कारकों पर विचार करें:
एक व्यावहारिक क्रय प्रक्रिया में स्थापना आवश्यकताओं, ऑपरेटर प्रशिक्षण, स्पेयर पार्ट्स, वारंटी शर्तों और तकनीकी सहायता की समीक्षा भी शामिल होनी चाहिए। जहां संभव हो, विनिर्देश को अंतिम रूप देने से पहले परीक्षण बनाने के लिए प्रतिनिधि टाइटेनियम नमूने और चित्र प्रदान करें।
टाइटेनियम रॉड पॉइंटिंग उपकरण उत्पादन वातावरण के लिए प्रासंगिक है जहां रॉड को कोल्ड ड्राइंग या संबंधित फॉर्मिंग ऑपरेशन से पहले कम लीडिंग एंड की आवश्यकता होती है। इसकी भूमिका विशेष रूप से महत्वपूर्ण है जब लगातार अंतिम तैयारी दोहराए जाने योग्य सामग्री हैंडलिंग और डाउनस्ट्रीम प्रसंस्करण का समर्थन करती है।
किसी मशीन की उपयुक्तता अंतिम उत्पाद आवश्यकताओं और संसाधित होने वाली विशिष्ट टाइटेनियम सामग्री पर निर्भर करती है। सख्त आयामी या सतह-अखंडता आवश्यकताओं वाले अनुप्रयोगों को स्वीकृति मानदंड स्थापित करना चाहिए और उत्पादन शुरू होने से पहले गठन प्रक्रिया को मान्य करना चाहिए।
लगातार पॉइंटिंग गुणवत्ता मशीन की नाममात्र क्षमता से अधिक पर निर्भर करती है। टूलींग की स्थिति, संरेखण, सामग्री की स्थिरता, सेटअप सटीकता और निवारक रखरखाव सभी तैयार रॉड के अंत को प्रभावित करते हैं।
निर्माता निम्नलिखित गतिविधियों के आसपास एक व्यावहारिक गुणवत्ता-नियंत्रण दिनचर्या स्थापित कर सकते हैं:
फैंगरॉन्ग एक विनिर्माण और निरीक्षण प्रक्रिया का वर्णन करता है जिसमें शिपमेंट से पहले घटक जांच, मशीन असेंबली, रनिंग परीक्षण और कार्यात्मक निरीक्षण शामिल है। खरीदारों को अपने विशिष्ट मशीन कॉन्फ़िगरेशन पर लागू निरीक्षण रिकॉर्ड और स्वीकृति मानदंडों की पुष्टि करनी चाहिए।
व्यापक प्रसंस्करण लाइन की योजना बनाने वाले निर्माताओं के लिए, जहां उत्पाद विनिर्देश के अनुसार आवश्यक हो, डाउनस्ट्रीम उपचार के लिए एक संगत धातु स्ट्रेटनिंग मशीन पर भी विचार किया जा सकता है।
इसका प्राथमिक उद्देश्य टाइटेनियम रॉड के अग्रणी सिरे को छोटा करना और आकार देना है ताकि यह ड्राइंग डाई में प्रवेश कर सके और कोल्ड ड्राइंग से पहले ड्राइंग उपकरण द्वारा पकड़ लिया जा सके।
प्रकाशित FR-10 से FR-100 श्रृंखला में लगभग 2 मिमी से 100 मिमी तक की पॉइंटिंग रेंज शामिल हैं। उपयुक्त मॉडल वास्तविक रॉड व्यास और आवश्यक फॉर्मिंग कॉन्फ़िगरेशन पर निर्भर करता है।
उपयुक्त रोलर टूलींग और सेटअप स्थितियाँ उपलब्ध होने पर चयनित मॉडल की ऑपरेटिंग रेंज के भीतर विभिन्न व्यासों को संसाधित किया जा सकता है। बार-बार आकार परिवर्तन की योजना बनाते समय निर्माता के साथ टूलींग आवश्यकताओं की पुष्टि करें।
रोलर पॉइंटिंग मुख्य रूप से काटने या पीसने से व्यापक सामग्री हटाने के बजाय यांत्रिक विरूपण के माध्यम से रॉड के अंत को दोबारा आकार देता है। परिणामी ज्यामिति सामग्री और टूलींग विन्यास पर निर्भर करती है।
प्रत्येक उत्पादन प्रक्रिया में नहीं. पॉइंटिंग की आवश्यकता शुरुआती व्यास, डाई ओपनिंग, ड्राइंग विधि और ग्रिपिंग व्यवस्था पर निर्भर करती है। यह आमतौर पर तब आवश्यक होता है जब रॉड का सिरा डाई में प्रवेश नहीं कर सकता है और ड्राइंग तंत्र को सीधे संलग्न नहीं कर सकता है।
हाँ। चयनित कॉन्फ़िगरेशन के आधार पर, एक पॉइंटिंग मशीन स्वतंत्र रूप से काम कर सकती है या सामग्री फीडिंग और डाउनस्ट्रीम कोल्ड ड्राइंग उपकरण के साथ उत्पादन लाइन में शामिल की जा सकती है। परियोजना नियोजन के दौरान एकीकरण विवरण की पुष्टि की जानी चाहिए।
टाइटेनियम ग्रेड, आने वाली रॉड व्यास सीमा, रॉड की लंबाई, लक्ष्य बिंदु-अंत आयाम, अपेक्षित उत्पादन मात्रा, आवश्यक स्वचालन स्तर और किसी भी मौजूदा ड्राइंग उपकरण का विवरण प्रदान करें। चित्र और प्रतिनिधि सामग्री के नमूने आवश्यकताओं को स्पष्ट करने में मदद कर सकते हैं।
ऑपरेटिंग व्यास रेंज, रोलर कॉन्फ़िगरेशन, मोटर पावर, मशीन आयाम, विद्युत आवश्यकताएं, स्थापना की स्थिति, निरीक्षण प्रक्रिया, वारंटी, स्पेयर पार्ट्स की उपलब्धता और बिक्री के बाद समर्थन की समीक्षा करें। ऑर्डर देने से पहले अंतिम कॉन्फ़िगरेशन की पुष्टि का अनुरोध करें।
टाइटेनियम रॉड पॉइंटिंग मशीन कोल्ड ड्राइंग तैयारी का एक महत्वपूर्ण हिस्सा है, जब विश्वसनीय डाई एंट्री और ग्रिपिंग के लिए टाइटेनियम रॉड के सिरों को छोटा और आकार दिया जाना चाहिए। सही मॉडल चुनने के लिए रॉड के व्यास, सामग्री ग्रेड, नुकीले सिरे वाले आयाम, उत्पादन की मात्रा, टूलींग आवश्यकताओं और एकीकरण आवश्यकताओं पर सावधानीपूर्वक विचार करने की आवश्यकता होती है।
फैंगरॉन्ग विभिन्न विनिर्माण आवश्यकताओं के लिए रॉड पॉइंटिंग मॉडल और संबंधित धातु प्रसंस्करण उपकरण की एक श्रृंखला प्रदान करता है। तकनीकी विशिष्टताओं का मूल्यांकन करके और वास्तविक उत्पादन सामग्रियों के विरुद्ध प्रक्रिया को मान्य करके, निर्माता अधिक सूचित उपकरण निवेश कर सकते हैं और एक सुसंगत तैयारी वर्कफ़्लो स्थापित कर सकते हैं।
यदि आप अपने कारखाने के लिए उपयुक्त टाइटेनियम रॉड पॉइंटिंग मशीन की तलाश कर रहे हैं,हमसे संपर्क करेंअपने टाइटेनियम ग्रेड, रॉड व्यास रेंज, टूलींग आवश्यकताओं और उत्पादन लक्ष्यों पर चर्चा करने के लिए FangRong पर। हमारी टीम आपके कोल्ड ड्राइंग एप्लिकेशन के लिए उपयुक्त मशीन कॉन्फ़िगरेशन का मूल्यांकन करने में आपकी सहायता कर सकती है।
-