Whatsapp
हम सटीक धातु प्रसंस्करण उपकरणों की एक विस्तृत श्रृंखला की पेशकश करते हैं, जिसमें विभिन्न उद्योगों में ट्यूब, बार और तार सामग्री के लिए तैयार स्ट्रेटनिंग, कोल्ड ड्राइंग, पॉइंटिंग, चैम्फरिंग, कटिंग, थ्रेड रोलिंग मशीन और ड्राइंग डाई शामिल हैं।
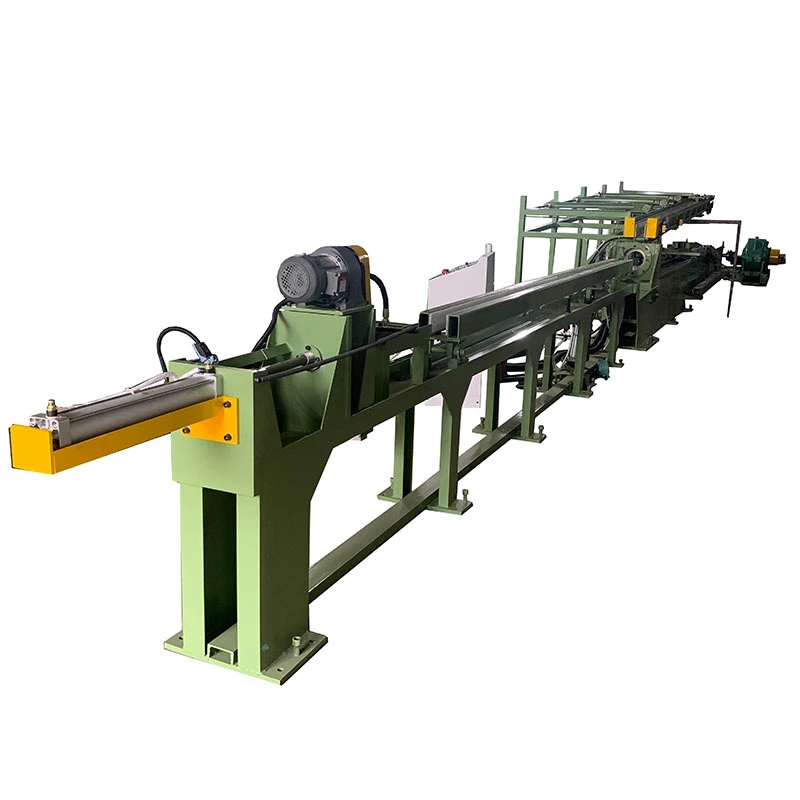
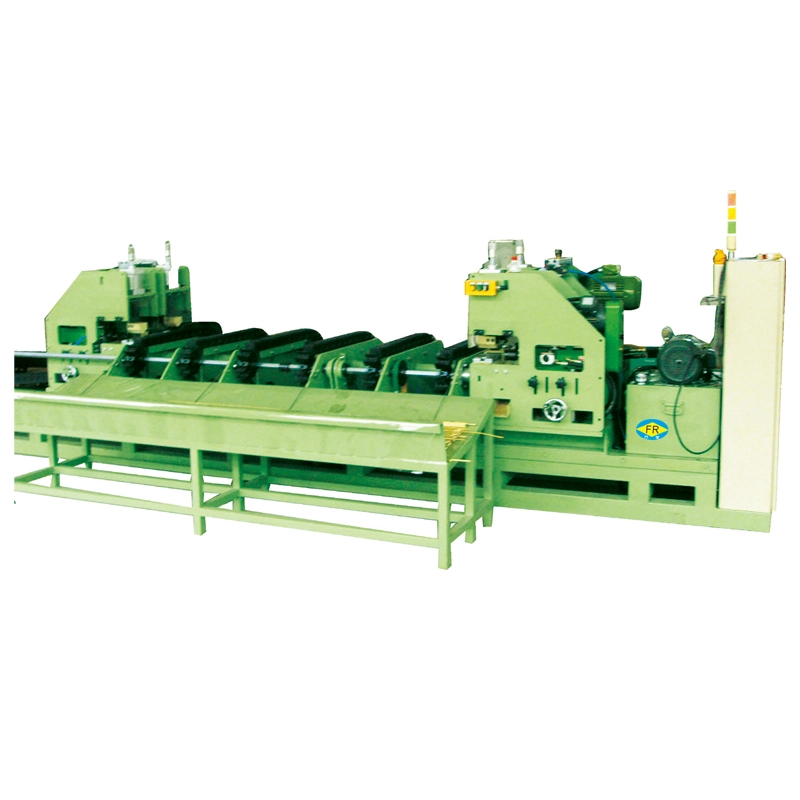
The कॉइलर के साथ स्वचालित क्रॉलर-प्रकार की कोल्ड ड्रॉइंग मशीनकी निरंतर ड्राइंग और कॉइलिंग के लिए डिज़ाइन किया गया हैछोटे व्यास की धातु ट्यूब. की शक्तियाँ खींचने के साथ10-50 के.एनऔर तक की गति100 मीटर/मिनटक्रॉलर-ट्रैक ड्राइव स्थिर खींचने और निरंतर संचालन प्रदान करता है। यह के ट्यूब व्यास को संभालता हैφ5–40 मिमीऔर खींची गई सामग्री को सीधे कॉइलर में फ़ीड करता है, कम करता हैकाटना, संभालना और भंडारण करना. तांबे, एल्यूमीनियम, स्टेनलेस स्टील और कार्बन स्टील ट्यूबों के लिए उपयुक्तएचवीएसी, ऑटोमोटिव, इलेक्ट्रिकल और सामान्य इंजीनियरिंग.
The कॉइलर के साथ स्वचालित क्रॉलर-प्रकार की कोल्ड ड्रॉइंग मशीनउन निर्माताओं के लिए डिज़ाइन किया गया है जिन्हें छोटे-व्यास वाले धातु ट्यूबों को लगातार खींचने और तैयार उत्पाद को सीधी लंबाई के बजाय कॉइल्स में प्राप्त करने की आवश्यकता होती है। यह एक को जोड़ता हैक्रॉलर-प्रकार ड्राइंग सिस्टम, सटीक डाई होल्डर, पीएलसी नियंत्रण और स्वचालित कॉइलिंग स्टेशनएक उत्पादन लाइन में, ड्राइंग और कॉइलिंग संचालन के बीच बार-बार रुकने, उतारने, काटने और मैन्युअल स्थानांतरण को समाप्त करना।
यह कॉन्फ़िगरेशन विशेष रूप से उपयोगी होता है जब उत्पाद को डाउनस्ट्रीम ट्यूब झुकने, काटने, हीट-एक्सचेंजर निर्माण या आगे ड्राइंग के लिए लंबी निरंतर लंबाई में आपूर्ति की जाती है। एफआर श्रृंखला ट्यूब व्यास को कवर करती हैφ5 से φ40 मिमी, से बल खींचने के साथ10 से 50 के.एनऔर अधिकतम ड्राइंग गति80-100 मीटर/मिनट, मॉडल और प्रक्रिया स्थितियों पर निर्भर करता है।


पारंपरिक चेन या हाइड्रोलिक ड्रॉबेंच ट्यूब को अलग-अलग स्ट्रोक में खींचते हैं। कॉइलर के साथ स्वचालित क्रॉलर-प्रकार की कोल्ड ड्रॉइंग मशीन को प्रत्येक स्ट्रोक के बाद रुकना चाहिए ताकि ऑपरेटर वर्कपीस को रीसेट, अनलोड या स्थानांतरित कर सके। यह संचालन विधि छोटी सीधी ट्यूबों के लिए स्वीकार्य है, लेकिन ग्राहक की आवश्यकता होने पर यह अक्षम हो जाती हैसैकड़ों या हजारों मीटर निरंतर छोटे व्यास की ट्यूबिंग.
क्रॉलर सिस्टम खींचने की विधि को रुक-रुक कर स्ट्रोक मूवमेंट से बदल देता हैनिरंतर घर्षण खींचना. ऊपरी और निचले क्रॉलर ट्रैक ट्यूब को एक लंबे संपर्क क्षेत्र पर पकड़ते हैं और इसे लगातार ड्राइंग डाई के माध्यम से खिलाते हैं। तैयार ट्यूब फिर सीधे कॉइलर में प्रवेश करती है।
इसका परिणाम केवल उच्च ड्राइंग गति नहीं है। मुख्य उत्पादन लाभ कम प्रबंधन चरण, कम मध्यवर्ती भंडारण, कम ऑपरेटर हस्तक्षेप और एक तैयार उत्पाद प्रारूप है जिसे सीधे अगली प्रक्रिया में स्थानांतरित किया जा सकता है।
जब निरंतर ड्राइंग मायने रखती है:यह लंबी लंबाई वाले तांबे, एल्यूमीनियम और स्टील टयूबिंग के लिए सबसे मूल्यवान है जहां उत्पादन की मात्रा और कुंडल वितरण व्यक्तिगत सीधी छड़ों के उत्पादन से अधिक महत्वपूर्ण हैं।
जब इसका महत्व कम हो:यदि आपका उत्पाद हमेशा छोटी सीधी लंबाई के रूप में आपूर्ति किया जाता है और बहुत अलग ट्यूब आकारों के बीच लगातार बदलाव की आवश्यकता होती है, तो पारंपरिक ड्रॉबेंच अधिक उपयुक्त हो सकता है। इसलिए मशीन का चयन केवल गति के बजाय सामग्री, प्रति पास कटौती, तैयार व्यास, आवश्यक लंबाई और वितरण प्रारूप पर आधारित होना चाहिए।
1. ट्यूब फीडिंग:इनकमिंग ट्यूब को डिकॉयलर या स्ट्रेट-लेंथ फीडिंग सिस्टम से आपूर्ति की जाती है और एंट्री गाइड के माध्यम से मशीन में प्रवेश करती है।
2. ड्राइंग डाई:ट्यूब एक सटीक ड्राइंग डाई से होकर गुजरती है, बाहरी व्यास को कम करती है और तैयार आयामी प्रोफ़ाइल को नियंत्रित करती है। डाई डिज़ाइन और स्नेहन का ड्राइंग बल, सतह की स्थिति और उपकरण जीवन पर सीधा प्रभाव पड़ता है।
3. लगातार क्रॉलर खींचना:दो समानांतर क्रॉलर ट्रैक ड्राइंग ऑपरेशन से पहले या उसके आसपास ट्यूब को पकड़ते हैं। वायवीय सिलेंडर के कई जोड़े पटरियों और ट्यूब के बीच घर्षण बनाए रखने के लिए नियंत्रित दबाव लागू करते हैं। चेन ड्रॉबेंच के विपरीत, क्रॉलर को प्रत्येक स्ट्रोक के बाद रिलीज़ और रीसेट करने की आवश्यकता नहीं होती है।
4. परिवर्तनीय-गति ड्राइंग:रेटेड सीमा के भीतर ड्राइंग गति लगातार समायोज्य है। वास्तविक उत्पादन गति को केवल अधिकतम गति पर संचालित करने के बजाय सामग्री की ताकत, ट्यूब आकार, कटौती अनुपात, स्नेहन और आवश्यक सतह खत्म के अनुसार चुना जाना चाहिए।
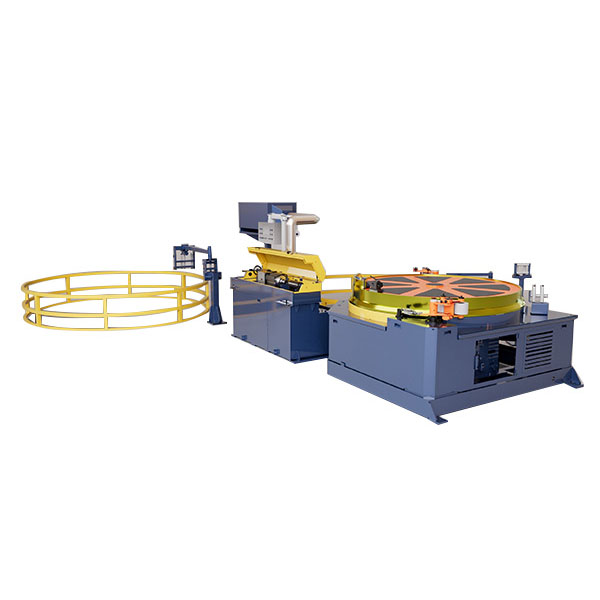
5. सिंक्रोनाइज़्ड कॉइलिंग:खींची गई ट्यूब ड्राइंग सेक्शन से निकलने के तुरंत बाद कॉइलिंग स्टेशन में प्रवेश करती है। रेखा तनाव को नियंत्रित करने और एक स्थिर कुंडल उत्पन्न करने के लिए कुंडलित गति ड्राइंग गति का अनुसरण करती है।
6. कुंडल परिवर्तन:जब प्रीसेट कॉइल की लंबाई या उत्पादन मात्रा तक पहुंच जाती है, तो नियंत्रण प्रणाली कॉइल प्रतिस्थापन के लिए लाइन बंद कर देती है और अगले स्पूल या ड्रम को उत्पादन के लिए तैनात किया जा सकता है।
7. पीएलसी और एचएमआई नियंत्रण:नियंत्रण प्रणाली ड्राइंग गति, लंबाई गिनती, कॉइलिंग ऑपरेशन और कॉइल-परिवर्तन अनुक्रम का प्रबंधन करती है, जिससे ऑपरेटर को एक नियंत्रण स्टेशन से पूरी प्रक्रिया की निगरानी करने की अनुमति मिलती है।
क्रॉलर ड्राइव बार-बार पुल-स्टॉप चक्र के बजाय निरंतर खींचने की सुविधा प्रदान करता है। FR-16 और FR-25 तक की ड्राइंग गति प्रदान करते हैं80 मीटर/मिनट, जबकि FR-38 तक पहुँच जाता है100 मीटर/मिनट.
एचवीएसी निर्माताओं को लंबे कॉइल की आपूर्ति करने वाले उच्च मात्रा वाले तांबे ट्यूब उत्पादक के लिए, यह ऑपरेटिंग सिद्धांत बार-बार ड्रॉबेंच स्ट्रोक से जुड़े डाउनटाइम को हटा सकता है। हालाँकि, अधिकतम गति स्वचालित रूप से सर्वोत्तम उत्पादन गति नहीं है। कठिन स्टेनलेस स्टील ग्रेड या उच्च कटौती अनुपात के लिए, उचित स्नेहन के साथ कम गति बेहतर उपकरण जीवन और सतह की गुणवत्ता प्रदान कर सकती है।
क्रॉलर संपर्क लंबाई से होती है1800 से 3500 मिमी. एक लंबा संपर्क क्षेत्र ड्राइंग बल को अधिक ट्यूब लंबाई पर वितरित करने की अनुमति देता है, जिससे उच्च खींचने वाले बल की आवश्यकता होने पर क्रॉलर के फिसलने का खतरा कम हो जाता है।
कठोर सामग्री, बड़े ट्यूब व्यास या उच्च कटौती को संसाधित करते समय यह पैरामीटर विशेष रूप से महत्वपूर्ण हो जाता है। मामूली कमी के साथ नरम तांबे की ट्यूब के लिए, सबसे लंबे क्रॉलर की आवश्यकता नहीं होती है।
क्रॉलर क्लैंपिंग दबाव को नियंत्रित करने के लिए एफआर श्रृंखला कई एयर-सिलेंडर जोड़े का उपयोग करती है। FR-16 8 जोड़े का उपयोग करता है, FR-25 10 जोड़े का उपयोग करता है और FR-38 12 जोड़े का उपयोग करता है।
इसका उद्देश्य किसी एक बिंदु पर अत्यधिक दबाव पर निर्भर हुए बिना ड्राइंग ज़ोन के साथ पर्याप्त घर्षण पकड़ बनाए रखना है। सही दबाव समायोजन महत्वपूर्ण है क्योंकि अपर्याप्त दबाव फिसलन का कारण बन सकता है, जबकि अत्यधिक दबाव ट्यूब की सतह पर निशान डाल सकता है या उसे ख़राब कर सकता है।
ड्राइंग के बाद तैयार ट्यूब को सीधे स्पूल या ड्रम पर लपेट दिया जाता है। यह एचवीएसी, रेफ्रिजरेशन और ऑटोमोटिव टयूबिंग के लिए उपयोगी है जहां डाउनस्ट्रीम प्रक्रियाओं के लिए अक्सर लंबे समय तक निरंतर सामग्री की आवश्यकता होती है।
एयर-कंडीशनिंग टयूबिंग के लिए FR-38 का उपयोग करने वाला एक कॉपर ट्यूब निर्माता सामग्री को पहले सीधी लंबाई में काटने, उसे बंडल करने और फिर किसी अन्य प्रक्रिया में डालने के बजाय तैयार कॉइल को सीधे बाद में काटने, मोड़ने या हीट-एक्सचेंजर उत्पादन में स्थानांतरित कर सकता है।
तीन मानक मॉडल विभिन्न व्यास और ड्राइंग-बल आवश्यकताओं को कवर करते हैं। एक बड़े मॉडल का चयन केवल इसलिए करना क्योंकि यह उच्च अधिकतम गति प्रदान करता है, यदि आवश्यक ट्यूब आकार और कमी छोटी है तो उत्पादन में सुधार किए बिना उपकरण और ऊर्जा लागत में वृद्धि हो सकती है।
| नमूना | एफआर-16 | फादर-25 | एफआर-38 |
| ट्यूब व्यास रेंज | φ5-φ16 मिमी | φ10-φ25 मिमी | φ10-φ40 मिमी |
| आरेखण बल | 10 के.एन | 30 के.एन | 50 के.एन |
| मुख्य मोटर पावर | 15 किलोवाट | 22 किलोवाट | 37 किलोवाट |
| ड्राइंग गति | 0-80 मी/मिनट | 0-80 मी/मिनट | 0-100 मी/मिनट |
| एयर सिलेंडर जोड़े | 8 जोड़े | 10 जोड़े | 12 जोड़े |
| क्रॉलर की चौड़ाई | 80 मिमी | 100 मिमी | 120 मिमी |
| क्रॉलर संपर्क लंबाई | 1800 मिमी | 2500 मिमी | 3500 मिमी |
| कोइलिंग स्टेशन | एकीकृत | एकीकृत | एकीकृत |
मॉडल चयन:एफआर-16 φ16 मिमी तक छोटे ट्यूब आकार के लिए उपयुक्त है; FR-25 φ10-φ25 मिमी अनुप्रयोगों के लिए एक उच्च ड्राइंग बल प्रदान करता है; एफआर-38 φ40 मिमी तक बड़े ट्यूब आकार और 50 केएन ड्राइंग बल की आवश्यकता वाले अनुप्रयोगों के लिए है। अंतिम चयन की पुष्टि शुरुआती व्यास, तैयार व्यास, सामग्री ग्रेड, प्रति पास कमी, स्नेहन विधि और आवश्यक उत्पादन आउटपुट से की जानी चाहिए।
विशिष्ट सामग्री:एयर कंडीशनिंग कॉइल्स, रेफ्रिजरेशन सिस्टम, कंडेनसर और बाष्पीकरणकर्ताओं के लिए तांबे और एल्यूमीनियम ट्यूब।
ग्राहक परिदृश्य:एक कॉपर ट्यूब निर्माता लंबी एयर कंडीशनिंग ट्यूबिंग का उत्पादन करने के लिए एकीकृत कॉइलिंग के साथ FR-38 क्रॉलर ड्रॉबेंच का उपयोग करता है। निरंतर ड्राइंग प्रक्रिया खींची गई ट्यूब को सीधे कॉइलर में प्रवेश करने की अनुमति देती है, जिससे अगले उत्पादन ऑपरेशन से पहले मध्यवर्ती कटिंग और मैन्युअल स्थानांतरण की आवश्यकता कम हो जाती है।
इस एप्लिकेशन के लिए, ड्राइंग गति और कुंडल स्थिरता आमतौर पर अकेले अधिकतम ड्राइंग बल से अधिक महत्वपूर्ण होती है। आउटपुट आवश्यकताओं के साथ स्नेहन, डाई स्थिति और अंतिम आयामी सहिष्णुता का मूल्यांकन किया जाना चाहिए।
विशिष्ट सामग्री:ब्रेक लाइनों, ईंधन प्रणालियों और वाहन एयर कंडीशनिंग सिस्टम के लिए कार्बन स्टील, स्टेनलेस स्टील, तांबा और एल्यूमीनियम टयूबिंग।
ग्राहक परिदृश्य:एक ऑटोमोटिव टयूबिंग आपूर्तिकर्ता कुंडलित छोटे-व्यास वाले टयूबिंग के निरंतर उत्पादन के लिए FR-25 का उपयोग करता है। क्रॉलर पुलिंग प्रणाली आंतरायिक ड्राइंग से जुड़े बार-बार त्वरण और मंदी से बचती है, जिससे निर्माता को डाउनस्ट्रीम काटने और बनाने से पहले अधिक स्थिर निरंतर प्रक्रिया बनाए रखने में मदद मिलती है।
ऑटोमोटिव टयूबिंग के लिए, सतह की स्थिति और आयामी स्थिरता उच्चतम संभव लाइन गति प्राप्त करने से अधिक महत्वपूर्ण हो सकती है क्योंकि झुकने, फ्लेयरिंग या असेंबली के बाद दोष महंगे हो सकते हैं।
विशिष्ट सामग्री:छोटे-व्यास वाले टयूबिंग और उपकरण घटकों के लिए स्टेनलेस स्टील और अन्य सटीक मिश्र धातुओं का उपयोग किया जाता है।
ग्राहक परिदृश्य:एक मेडिकल-डिवाइस निर्माता बाद में कटिंग और असेंबली के लिए छोटे-व्यास वाले स्टेनलेस स्टील टयूबिंग को खींचने के लिए FR-16 का उपयोग करता है। निरंतर प्रक्रिया तब उपयुक्त होती है जब सामग्री को अलग-अलग घटकों में काटने से पहले लंबी, लगातार ट्यूब लंबाई की आवश्यकता होती है।
चिकित्सा और उपकरण अनुप्रयोगों के लिए, अधिकतम गति आमतौर पर आयामी नियंत्रण, सतह की स्थिति, टूलींग स्थिरता और पता लगाने योग्य गुणवत्ता निरीक्षण से कम महत्वपूर्ण होती है।
छोटे तांबे, एल्यूमीनियम और स्टील ट्यूबों को विद्युत घटकों, उपकरण, गर्मी-स्थानांतरण घटकों और अन्य इंजीनियर उत्पादों के लिए खींचा और कुंडलित किया जा सकता है। एकीकृत कॉइलिंग कॉन्फ़िगरेशन सबसे उपयोगी है जहां अगली प्रक्रिया निरंतर कॉइल सामग्री को स्वीकार कर सकती है।
मानक मशीन पैकेज में शामिल हैंक्रॉलर ड्राइंग सिस्टम, मुख्य मोटर, गियरबॉक्स, डाई होल्डर, वायवीय क्लैंपिंग सिस्टम, एकीकृत कॉइलिंग स्टेशन, एचएमआई और मानक मशीन घटकों के साथ पीएलसी नियंत्रण कैबिनेट.
विशिष्ट ट्यूब आकारों के लिए ड्राइंग डाइस को आम तौर पर ग्राहक की सामग्री और पास शेड्यूल के अनुसार चुना जाता है और अलग से उद्धृत किया जा सकता है। डेकोइलर, अतिरिक्त फीडिंग उपकरण, विशेष कॉइलिंग ड्रम, अनुकूलित स्वचालन और अन्य अपस्ट्रीम या डाउनस्ट्रीम उपकरण को उत्पादन लाइन के अनुसार कॉन्फ़िगर किया जा सकता है।
| MOQ | 1 पूरा मशीन सेट |
| मात्रा-आधारित मूल्य निर्धारण | 1 सेट / 2-4 सेट / 5+ सेट; अंतिम इकाई मूल्य मॉडल, कॉन्फ़िगरेशन और ऑर्डर मात्रा के अनुसार उद्धृत किया गया है |
| व्यापार अवधि | एफओबी शेन्ज़ेन बंदरगाह, चीन; अन्य Incoterms समझौते द्वारा उपलब्ध हैं |
| भुगतान की शर्तें | आदेश की पुष्टि के बाद 30% जमा; फ़ैक्टरी स्वीकृति परीक्षण के बाद शिपमेंट से पहले 70% शेष |
| मानक ऑर्डर लीड समय | एफआर-16/एफआर-25: लगभग 30-60 दिन; एफआर-38 और अनुकूलित विन्यास: लगभग 60-90 दिन |
| शीघ्र आदेश | प्राथमिकता उत्पादन को कारखाने की क्षमता और विन्यास के अनुसार व्यवस्थित किया जा सकता है। ऑर्डर प्लेसमेंट से पहले वाणिज्यिक कोटेशन में त्वरित डिलीवरी तिथि की पुष्टि की जानी चाहिए। |
| गारंटी | कमीशनिंग से 12 महीने |
महत्वपूर्ण:तकनीकी विशिष्टताओं, ड्राइंग आवश्यकताओं और वाणिज्यिक शर्तों की पुष्टि होने के बाद लीड समय शुरू होता है। कस्टम डाईज़, विशेष स्वचालन, आयातित विद्युत घटक और ग्राहक-विशिष्ट परीक्षण आवश्यकताएँ अंतिम डिलीवरी शेड्यूल को प्रभावित कर सकती हैं।
कॉइलर के साथ स्वचालित क्रॉलर-प्रकार की कोल्ड ड्रॉइंग मशीन को केवल नाममात्र ट्यूब व्यास के आधार पर चयनित करने के बजाय ग्राहक की वास्तविक ट्यूब ड्राइंग प्रक्रिया के आसपास इंजीनियर किया जाता है। उत्पादन से पहले, तकनीकी टीम मूल्यांकन कर सकती हैसामग्री ग्रेड, प्रारंभिक आकार, तैयार आकार, कटौती अनुपात, आवश्यक ड्राइंग बल, उत्पादन गति और कॉइलिंग आवश्यकताएं.
1. प्रक्रिया इंजीनियरिंग:ट्यूब सामग्री, आयाम, डाई व्यवस्था, क्रॉलर कॉन्फ़िगरेशन और कॉइलिंग आवश्यकताओं की पुष्टि करें।
2. सामग्री निरीक्षण:मशीनिंग से पहले मुख्य स्टील, शाफ्ट, गियर, क्रॉलर घटकों और अन्य लोड-असर भागों का निरीक्षण करें।
3. परिशुद्धता मशीनिंग:इंजीनियरिंग ड्राइंग और आवश्यक सहनशीलता के अनुसार मशीन क्रॉलर फ्रेम और प्रमुख यांत्रिक घटक।
4. यांत्रिक संयोजन:क्रॉलर ड्राइव, गियरबॉक्स, वायवीय क्लैंपिंग सिस्टम, डाई होल्डर और कॉइलिंग सिस्टम को इकट्ठा करें।
5. विद्युत एकीकरण:पीएलसी, एचएमआई, सेंसर, मोटर और नियंत्रण घटकों को स्थापित करें और मशीन की वायरिंग पूरी करें।
6. पीएलसी कमीशनिंग:ड्राइंग-गति नियंत्रण, लंबाई गिनती, कॉइलिंग सिंक्रनाइज़ेशन और कॉइल-परिवर्तन अनुक्रम सत्यापित करें।
7. फ़ैक्टरी परीक्षण:मशीन को निष्क्रिय रूप से चलाने और लोड परीक्षण के अधीन किया गया है। जहां ग्राहक ट्यूब के नमूने उपलब्ध हैं, वास्तविक सामग्री का उपयोग करके ड्राइंग और कॉइलिंग प्रदर्शन की जांच की जा सकती है।
8. अंतिम निरीक्षण:मशीन के आयाम, विद्युत कार्य, वायवीय संचालन, स्नेहन, सुरक्षा उपकरण और तैयार कुंडल की स्थिति की जाँच करें।
9. निर्यात पैकेजिंग:मशीन को नमी, जंग और हैंडलिंग क्षति से सुरक्षा के साथ विदेशी परिवहन आवश्यकताओं के अनुसार पैक किया गया है।
1998 से ड्रॉबेंच इंजीनियरिंग।फैंगरॉन्ग ने दो दशकों से अधिक समय से कोल्ड ड्राइंग और संबंधित धातु बनाने वाले उपकरणों पर ध्यान केंद्रित किया है। कंपनी की इंजीनियरिंग पृष्ठभूमि में ताइवानी ड्राइंग-उपकरण साझेदारी और उसके बाद स्वतंत्र विनिर्माण विकास शामिल है।
दो विनिर्माण सुविधाएं।डोंगगुआन और यांगजियांग उत्पादन सुविधाएं विभिन्न ऑर्डर वॉल्यूम के लिए यांत्रिक निर्माण, असेंबली, परीक्षण और उपकरण वितरण का समर्थन करती हैं।
अंतर्राष्ट्रीय स्थापना अनुभव।70 से अधिक देशों में ग्राहकों को फैंगरॉन्ग उपकरण की आपूर्ति की गई है, जो विभिन्न ट्यूब सामग्रियों, उत्पादन आवश्यकताओं और कारखाने की स्थितियों के साथ व्यावहारिक अनुभव प्रदान करता है।
फ़ैक्टरी स्वीकृति परीक्षण।शिपमेंट से पहले मुख्य परिचालन कार्यों की जाँच की जाती है। उन परियोजनाओं के लिए जहां ग्राहक के नमूने पहले से आपूर्ति किए जाते हैं, ड्राइंग और कॉइलिंग प्रक्रिया का वास्तविक उत्पादन सामग्री के विरुद्ध परीक्षण किया जा सकता है।
एप्लिकेशन-आधारित इंजीनियरिंग समर्थन।तकनीकी टीम डाई चयन, ड्राइंग-फोर्स गणना, पास-शेड्यूल योजना, क्रॉलर कॉन्फ़िगरेशन, मशीन लेआउट और कॉइलिंग आवश्यकताओं में सहायता कर सकती है। यह विशेष रूप से महत्वपूर्ण है जब एक आंतरायिक ड्रॉबेंच को निरंतर ड्राइंग लाइन के साथ प्रतिस्थापित किया जाता है।
आईएसओ 9001:2015- डिजाइन, उत्पादन, स्थापना और सेवा को कवर करने वाली गुणवत्ता प्रबंधन प्रणाली। प्रमाणपत्र संख्या UQ231211R1.
सीई चिह्नांकन- मानक एफआर मशीनों को मशीन कॉन्फ़िगरेशन और प्रासंगिक ईयू आवश्यकताओं पर लागू सीई अनुरूपता दस्तावेज के साथ आपूर्ति की जाती है। मशीनरी सुरक्षा मूल्यांकन लागू आवश्यकताओं पर आधारित हैनिर्देश 2006/42/ईसीऔर संबंधित सामंजस्यपूर्ण मानक।
एसजीएस निरीक्षण- सहमत मशीन विनिर्देशों, प्रदर्शन और सुरक्षा आवश्यकताओं के लिए तृतीय-पक्ष निरीक्षण की व्यवस्था की जा सकती है।
पेटेंट पोर्टफोलियो- फैंगरॉन्ग ने ड्राइंग उपकरण, डाई होल्डर, टेंशनिंग मैकेनिज्म और अन्य धातु बनाने वाले घटकों से संबंधित पेटेंट तकनीक विकसित की है।
टिप्पणी:सीई अनुरूपता कॉन्फ़िगरेशन-विशिष्ट है। यदि मशीन को यूरोपीय संघ में आयात किया जाएगा, तो आपूर्ति की गई सटीक मशीन के लिए अंतिम तकनीकी फ़ाइल, अनुरूपता की घोषणा, सुरक्षा उपकरण और विद्युत कॉन्फ़िगरेशन की पुष्टि की जानी चाहिए। उत्पादन से पहले यूकेसीए दस्तावेज़ीकरण और अन्य बाज़ार-विशिष्ट आवश्यकताओं पर चर्चा की जा सकती है।
कॉइल के लिए स्वचालित क्रॉलर-प्रकार की कोल्ड ड्रॉइंग मशीन यांत्रिक, विद्युत और वायवीय घटकों के लिए निर्यात-उन्मुख पैकेजिंग और सुरक्षा के साथ अंतरराष्ट्रीय शिपमेंट के लिए तैयार की जाती है। अंतिम पैकिंग विधि मशीन के आयाम, शिपिंग मार्ग और क्या उपकरण को पूरी मशीन के रूप में भेजा गया है या अलग-अलग खंडों में भेजा गया है, पर निर्भर करता है।
विदेशी परियोजनाओं के लिए, शिपमेंट से पहले पैकिंग सूची, मशीन आयाम, सकल वजन और लोडिंग व्यवस्था की पुष्टि की जाती है ताकि खरीदार सीमा शुल्क निकासी, अंतर्देशीय परिवहन और फैक्ट्री अनलोडिंग उपकरण पहले से तैयार कर सके।
अधिकतम गति के बजाय वास्तविक ट्यूब व्यास और ड्राइंग बल से प्रारंभ करें। FR-16 φ5-φ16 मिमी को कवर करता है और 10 kN प्रदान करता है; FR-25 φ10-φ25 मिमी को कवर करता है और 30 kN प्रदान करता है; FR-38 φ10-φ40 मिमी को कवर करता है और 50 kN प्रदान करता है। सामग्री की ताकत, प्रारंभिक व्यास, समाप्त व्यास और प्रति पास कमी पर भी विचार किया जाना चाहिए।
हां, एफआर श्रृंखला को तांबा, एल्यूमीनियम, स्टेनलेस स्टील, कार्बन स्टील और चयनित विशेष मिश्र धातुओं के लिए कॉन्फ़िगर किया जा सकता है। हालाँकि, यह नहीं माना जाना चाहिए कि एक ही मशीन प्रत्येक सामग्री के लिए समान डाई, स्नेहन या ड्राइंग मापदंडों का उपयोग करती है। कठोर सामग्रियों को आम तौर पर अधिक खींचने वाले बल और कटौती और स्नेहन के करीबी नियंत्रण की आवश्यकता होती है।
उपयुक्त प्रक्रिया स्थितियों के तहत संख्या 100 मीटर/मिनट एफआर-38 की अधिकतम रेटेड गति है। वास्तविक उत्पादन गति सामग्री, ट्यूब आयाम, कमी, डाई डिज़ाइन, स्नेहन, सतह की आवश्यकताओं और कुंडलित स्थितियों पर निर्भर करती है। अधिकतम गति पर चलना तभी उपयोगी है जब पूरी प्रक्रिया उस गति पर स्थिर गुणवत्ता बनाए रख सके।
मुख्य अंतर खींचने की विधि है। एक पारंपरिक ड्रॉबेंच स्ट्रोक्स को खींचता है, जबकि क्रॉलर सिस्टम निरंतर घर्षण-आधारित पुलिंग प्रदान करता है। यह लंबे समय तक निरंतर ट्यूबों के लिए फायदेमंद है क्योंकि यह स्टॉप-स्टार्ट चक्र को कम करता है और खींचे गए उत्पाद को सीधे कॉइलर में प्रवेश करने की अनुमति देता है।
उचित क्रॉलर दबाव, ट्रैक की स्थिति, संरेखण और प्रक्रिया स्नेहन महत्वपूर्ण हैं। अत्यधिक क्लैंपिंग दबाव संवेदनशील सतहों को नुकसान पहुंचा सकता है, जबकि अपर्याप्त दबाव फिसलन का कारण बन सकता है। इसलिए क्लैम्पिंग सिस्टम को केवल अधिकतम दबाव लगाने के बजाय ट्यूब सामग्री और सतह की आवश्यकताओं के अनुसार समायोजित करने की आवश्यकता है।
कृपया प्रदान करेंसामग्री ग्रेड, प्रारंभिक ट्यूब व्यास, तैयार व्यास, यदि लागू हो तो ट्यूब दीवार की मोटाई, आवश्यक ड्राइंग गति, लक्ष्य उत्पादन आउटपुट, कुंडल आयाम और उपलब्ध बिजली की आपूर्ति. एक ड्राइंग नमूना या मौजूदा पास शेड्यूल भी उपयोगी है। ये पैरामीटर कोटेशन से पहले आवश्यक ड्राइंग बल और मशीन मॉडल की जांच करने की अनुमति देते हैं।
मानक मशीन में ड्राइंग सिस्टम और डाई होल्डर शामिल हैं। विशिष्ट ट्यूब आकारों के लिए डाइज़ का चयन ग्राहक की सामग्री और आयामों के अनुसार किया जाता है और आम तौर पर आवश्यक ड्राइंग प्रक्रिया के अनुसार उद्धृत किया जाता है।
हाँ। एफआर-श्रृंखला कॉन्फ़िगरेशन में एक एकीकृत कॉइलिंग स्टेशन शामिल है। कॉइलर ड्राइंग लाइन की गति का अनुसरण करता है और तैयार ट्यूब को निर्दिष्ट स्पूल या ड्रम पर घुमाता है। तकनीकी विनिर्देश के दौरान कॉइल की लंबाई, तनाव और बदलाव की आवश्यकताओं की पुष्टि की जानी चाहिए।
मानक MOQ है1 पूरा मशीन सेट. मात्रा-आधारित कोटेशन तैयार किये जा सकते हैं1 सेट, 2-4 सेट और 5+ सेट. अंतिम इकाई मूल्य न केवल मात्रा पर बल्कि चयनित मॉडल, टूलींग, कॉइलिंग कॉन्फ़िगरेशन, स्वचालन और ग्राहक-विशिष्ट आवश्यकताओं पर भी निर्भर करता है।
मानक एफओबी कोटेशन पर आधारित हैशेन्ज़ेन बंदरगाह, चीन. यदि आपकी रसद व्यवस्था के लिए किसी अन्य चीनी बंदरगाह की आवश्यकता है, तो शिपिंग अवधि और अंतर्देशीय परिवहन लागत की उद्धरण में पुनर्गणना की जा सकती है।
आम तौर पर मानक FR-16 और FR-25 ऑर्डर की आवश्यकता होती है30-60 दिन. आमतौर पर FR-38 और अनुकूलित कॉन्फ़िगरेशन वाली मशीनों की आवश्यकता होती है60-90 दिन. तकनीकी विशिष्टताओं और ऑर्डर विवरण को अंतिम रूप दिए जाने के बाद पुष्टिकृत लीड समय शुरू होता है।
अत्यावश्यक परियोजनाओं के लिए प्राथमिकता वाले उत्पादन पर चर्चा की जा सकती है। त्वरित ऑर्डर वर्तमान फ़ैक्टरी क्षमता, घटक उपलब्धता और मशीन कॉन्फ़िगरेशन के अधीन है। ऑर्डर देने से पहले त्वरित डिलीवरी तिथि की पुष्टि वाणिज्यिक कोटेशन में लिखित रूप में की जानी चाहिए।
मानक भुगतान व्यवस्था हैऑर्डर की पुष्टि के बाद 30% जमा और फैक्टरी स्वीकृति परीक्षण के बाद शिपमेंट से पहले 70% शेष राशि. योग्य परियोजनाओं के लिए वैकल्पिक शर्तों पर चर्चा की जा सकती है।
मशीन को यांत्रिक संचालन, विद्युत कार्यों, वायवीय क्लैंपिंग, ड्राइंग-स्पीड नियंत्रण, कॉइलिंग सिंक्रनाइज़ेशन, सुरक्षा कार्यों और समग्र असेंबली के लिए जांचा जाता है। जब ग्राहक ट्यूब के नमूने उपलब्ध कराए जाते हैं, तो शिपमेंट से पहले वास्तविक ड्राइंग और कॉइलिंग परीक्षणों की व्यवस्था की जा सकती है।
हाँ। फैंगरॉन्ग इंस्टॉलेशन मार्गदर्शन, कमीशनिंग सहायता और ऑपरेटर प्रशिक्षण प्रदान कर सकता है। प्रशिक्षण में मशीन संचालन, डाई बदलना, नियमित रखरखाव, क्रॉलर समायोजन और बुनियादी दोष निदान शामिल हो सकते हैं। परियोजना और गंतव्य के अनुसार सटीक सेवा व्यवस्था की पुष्टि की जाती है।
मानक वारंटी अवधि हैकमीशनिंग से 12 महीने. क्रॉलर घटकों, गियर, सील और सेंसर जैसे सामान्य प्रतिस्थापन भागों की आपूर्ति मशीन कॉन्फ़िगरेशन के अनुसार की जा सकती है। संचालन और रखरखाव के मुद्दों के लिए दूरस्थ तकनीकी सहायता भी उपलब्ध है।
हां, जहां ग्राहक प्रतिनिधि ट्यूब सामग्री और आवश्यक ड्राइंग जानकारी पहले से प्रदान कर सकता है। वास्तविक सामग्री के साथ परीक्षण नए अनुप्रयोगों के लिए विशेष रूप से उपयोगी है क्योंकि यह डिलीवरी से पहले ड्राइंग बल, गति, स्नेहन, सतह की स्थिति और कॉइलिंग प्रदर्शन का मूल्यांकन करने की अनुमति देता है।
खरीदार को अंतिम मशीन लेआउट के अनुसार आवश्यक नींव, लंगर की स्थिति, विद्युत ऊर्जा आपूर्ति, संपीड़ित हवा, स्नेहन प्रणाली और सामग्री प्रबंधन उपकरण तैयार करना चाहिए। फैंगरॉन्ग शिपमेंट से पहले नींव चित्र, एंकर-बोल्ट जानकारी और स्थापना आवश्यकताएं प्रदान कर सकता है।
पता
नंबर 163, शाटोंग रोड, शाबू 2 औद्योगिक क्षेत्र, डालंग टाउन, डोंगगुआन सिटी, गुआंग्डोंग, चीन
टेलीफोन