Whatsapp
हम सटीक धातु प्रसंस्करण उपकरणों की एक विस्तृत श्रृंखला की पेशकश करते हैं, जिसमें विभिन्न उद्योगों में ट्यूब, बार और तार सामग्री के लिए तैयार स्ट्रेटनिंग, कोल्ड ड्राइंग, पॉइंटिंग, चैम्फरिंग, कटिंग, थ्रेड रोलिंग मशीन और ड्राइंग डाई शामिल हैं।
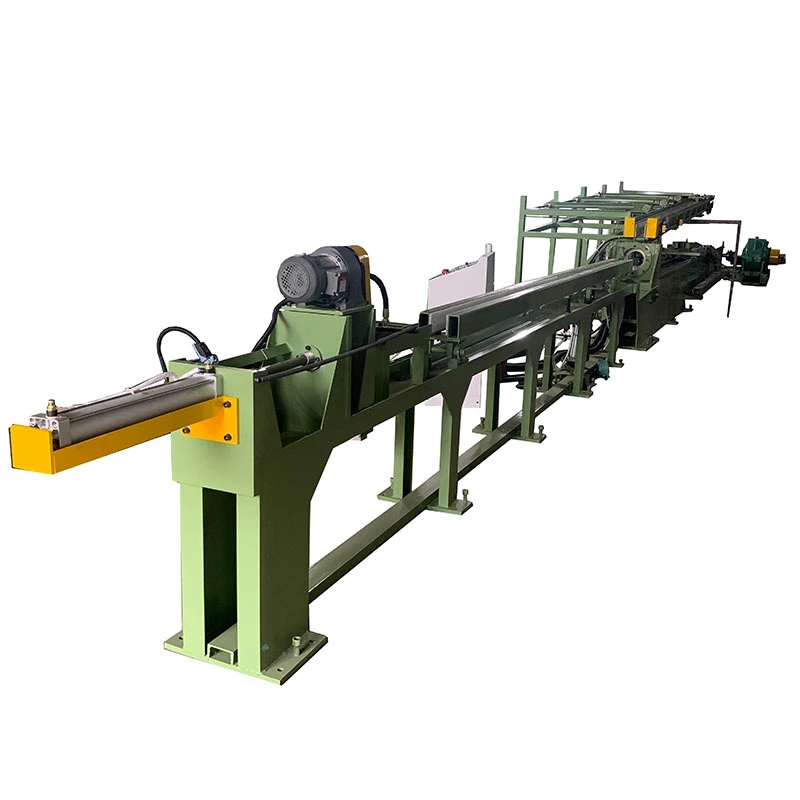
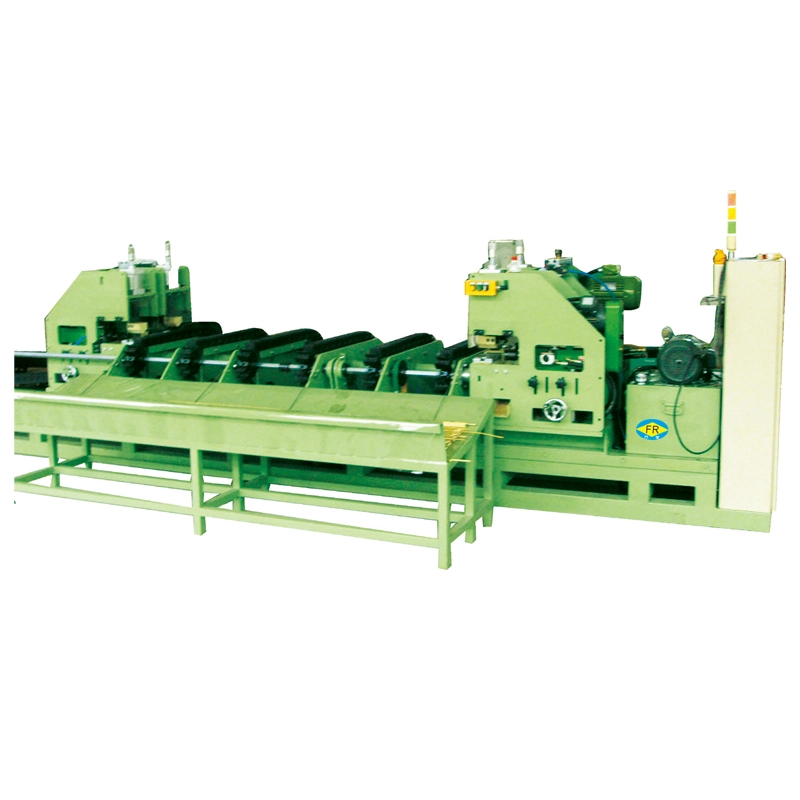
The बसबार हाइड्रोलिक ड्राइंग मशीनकोल्ड ड्राइंग के लिए डिज़ाइन किया गया हैतांबे और एल्यूमीनियम बसबार, आयामी सटीकता, सतह खत्म और कठोरता में सुधार। खींचने वाली ताकतों की सीमा होती है10-100 टन, की लंबाई खींचने के साथ6-12 मीऔर की गति2-12 मीटर/मिनट. यह तांबे के बसबारों को संभालता है40×2 मिमी से 400×30 मिमी. हाइड्रोलिक बल नियंत्रण और परिवर्तनीय गति कम सतह दोषों के साथ स्थिर ड्राइंग प्रदान करते हैं। के लिए उपयुक्तबिजली वितरण, ट्रांसफार्मर, स्विचगियर और विद्युत उपकरण.
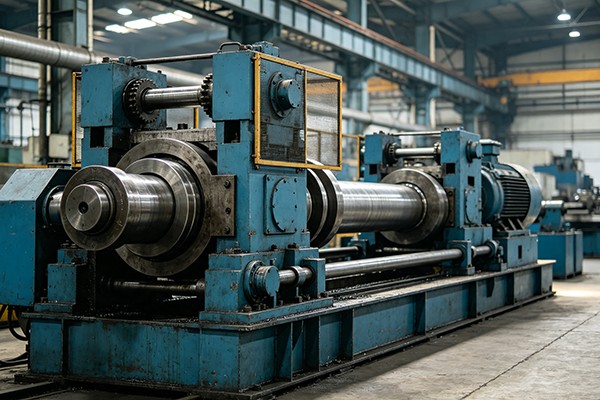
The बसबार हाइड्रोलिक ड्राइंग मशीन, जिसे कॉपर बसबार ड्रॉबेंच या हाइड्रोलिक बसबार ड्राइंग मशीन भी कहा जाता है, को एक्सट्रूज़न या कास्टिंग के बाद कोल्ड ड्रॉइंग कॉपर और एल्यूमीनियम फ्लैट बार के लिए डिज़ाइन किया गया है। हाइड्रोलिक सिलेंडर चौड़ाई और मोटाई को कम करने, आयामी स्थिरता में सुधार करने, सतह को परिष्कृत करने और ठंडे काम के माध्यम से ताकत बढ़ाने के लिए एक सटीक डाई के माध्यम से वर्कपीस को खींचता है।
FangRong की FR-श्रृंखला में शामिल हैंFR-10T, FR-20T, FR-30T, FR-50T और FR-100T, 10 से 100 टन तक खींचने वाले बलों को कवर करता है। मॉडल के आधार पर, मशीन बसबारों को संभालती हैचौड़ाई में 15 से 400 मिमी, मोटाई में 2 से 30 मिमी, और प्रभावी ड्राइंग लंबाई में 6 से 12 मीटर. इसका उपयोग मुख्य रूप से स्विचगियर, वितरण उपकरण, ट्रांसफार्मर, विद्युत कनेक्टर और अन्य बिजली अनुप्रयोगों के लिए तांबे और एल्यूमीनियम बसबारों के लिए किया जाता है।
बसबार हाइड्रोलिक ड्राइंग मशीन हाइड्रोलिक पुल-थ्रू प्रक्रिया का उपयोग करती है। वास्तविक डाई डिज़ाइन, प्रति पास कमी और ड्राइंग बल को केवल बसबार आकार के बजाय प्रारंभिक अनुभाग, लक्ष्य अनुभाग, सामग्री की स्थिति और आवश्यक गुणों से निर्धारित किया जाना चाहिए।
1. वर्कपीस लोडिंग
एक्सट्रूडेड या कास्ट कॉपर या एल्युमीनियम बसबार को फीड रैक पर रखा जाता है। अग्रणी सिरे को नुकीला या छोटा किया जाता है ताकि वह ड्राइंग डाई में प्रवेश कर सके।
2. डाई एंट्री
तैयार सिरा आवश्यक अंतिम क्रॉस-सेक्शन के लिए डिज़ाइन किए गए डाई से होकर गुजरता है। गैर-मानक बसबार प्रोफाइल के लिए, डाई होल्डर और टूलींग को अनुभाग से मेल खाने के लिए कॉन्फ़िगर किया जा सकता है।
3. हाइड्रोलिक ड्राइंग
हाइड्रोलिक सिलेंडर नियंत्रित बल पर बसबार को डाई के माध्यम से खींचता है। FR-श्रृंखला रेंज में सिलेंडर बोर का आकार125 से 280 मिमी, से पिस्टन रॉड व्यास के साथ70 से 140 मिमी.
4. ड्राइंग गति नियंत्रण
ड्राइंग गति से समायोज्य है2 से 12 मी./मिनट. बड़ी कटौती, कठिन अनुभागों या करीबी नियंत्रण की आवश्यकता वाली प्रक्रिया स्थितियों के लिए कम गति बेहतर हो सकती है, जबकि स्थिर उत्पादन लाइनें उच्च सेटिंग का उपयोग कर सकती हैं जहां टूलींग और स्नेहन प्रणाली इसकी अनुमति देती है।
5. रिटर्न स्ट्रोक
ड्राइंग स्ट्रोक के बाद, गाड़ी अगले चक्र के लिए छोटे मॉडलों पर 20 मीटर/मिनट तक और एफआर-100टी पर 15 मीटर/मिनट तक वापस आती है।
6. आवश्यकता पड़ने पर सीधा करना
एक वैकल्पिक स्ट्रेटनिंग यूनिट तब जोड़ी जा सकती है जब डाउनस्ट्रीम प्रक्रिया में धनुष या मोड़ पर सख्त नियंत्रण की आवश्यकता होती है।
पीएलसी ड्राइंग और रिटर्न अनुक्रमों को नियंत्रित कर सकता है, जबकि एचएमआई ऑपरेटरों को ड्राइंग गति और स्ट्रोक लंबाई जैसे ऑपरेटिंग पैरामीटर सेट करने और मॉनिटर करने की अनुमति देता है।
एक्सट्रूज़न के बाद ढीली आयामी सहनशीलता
अकेले एक्सट्रूज़न सटीक विद्युत घटकों के लिए आवश्यक चौड़ाई और मोटाई सहनशीलता प्रदान नहीं कर सकता है। कैलिब्रेटेड डाई के माध्यम से ड्राइंग क्रॉस-सेक्शन में नियंत्रित कमी प्रदान करती है और बार के साथ आयामी स्थिरता में सुधार करती है।
पिछली प्रक्रिया से सतही दोष
बाहर निकाली गई सतहों में निशान या अनियमितताएं हो सकती हैं जो उजागर बसबारों या सटीक संपर्क घटकों के लिए अस्वीकार्य हो जाती हैं। उचित रूप से चयनित ड्राइंग टूलींग और स्नेहन से तैयार सतह में सुधार हो सकता है।
कम कठोरता या अपर्याप्त शक्ति
कोल्ड ड्राइंग कार्य को सख्त बनाती है। यह कठोरता और तन्य शक्ति को बढ़ा सकता है और बसबार को बाद में झुकने, संयोजन या घुमाव के दौरान अपना आकार बनाए रखने में मदद कर सकता है। सटीक यांत्रिक-संपत्ति परिवर्तन कमी और भौतिक स्थिति पर निर्भर करता है।
क्रॉस-सेक्शन भिन्नता
एक सटीक ड्राइंग डाई अकेले एक्सट्रूज़न पर निर्भर रहने की तुलना में तैयार अनुभाग को अधिक लगातार नियंत्रित करती है, जो महत्वपूर्ण है जब बसबारों को निश्चित मंजूरी, टर्मिनल, इंसुलेटर या इलेक्ट्रिकल असेंबलियों में फिट होना चाहिए।
बार-बार मैन्युअल ड्राइंग ऑपरेशन
हाइड्रोलिक एक्चुएशन मैन्युअल रूप से नियंत्रित या यंत्रवत् संचालित उपकरणों की तुलना में मैन्युअल हस्तक्षेप को कम करते हुए, प्रोग्रामयोग्य खींचने और वापसी चक्र प्रदान करता है।
परिशुद्धता क्रॉस-सेक्शन नियंत्रण
ड्राइंग प्रक्रिया का मुख्य मूल्य केवल खींचने वाले बल को बढ़ाने के बजाय आयामी सुधार है। यह तब सबसे उपयोगी होता है जब एक्सट्रूडेड अनुभाग आवश्यक अंतिम आकार के करीब होता है लेकिन असेंबली या विद्युत घटकों के लिए आवश्यक सहनशीलता को लगातार पूरा नहीं करता है।
2-12 मीटर/मिनट समायोज्य ड्राइंग गति
परिवर्तनीय गति ऑपरेटर को प्रक्रिया को सामग्री, अनुभाग ज्यामिति, कमी और टूलींग की स्थिति से मेल करने की अनुमति देती है। अधिकतम गति स्वचालित रूप से सर्वोत्तम उत्पादन सेटिंग नहीं है; सतह की गुणवत्ता, डाई तापमान और स्नेहन भी प्रयोग करने योग्य गति को प्रभावित करते हैं।
10-100 टन खींचने वाला बल
आवश्यक टन भार सामग्री की ताकत, कमी, संपर्क स्थितियों और अनुभाग ज्यामिति पर निर्भर करता है। एक व्यापक बसबार को समान क्रॉस-अनुभागीय क्षेत्र की एक संकीर्ण पट्टी के समान बल की आवश्यकता नहीं होती है, इसलिए मॉडल का चयन वास्तविक ड्राइंग-बल गणना पर आधारित होना चाहिए।
6-12 मीटर प्रभावी ड्राइंग लंबाई
यह रेंज कई सीधे बसबार उत्पादन अनुप्रयोगों को कवर करती है। जब तैयार उत्पाद की लंबाई या उत्पादन लेआउट के लिए उनकी आवश्यकता होती है तो लंबे स्ट्रोक पर विचार किया जा सकता है।
हाइड्रोलिक बल नियंत्रण
हाइड्रोलिक प्रणाली पूरे स्ट्रोक में नियंत्रित खींचने वाला बल प्रदान करती है। यह बड़े तांबे के अनुभागों और प्रक्रियाओं के लिए विशेष रूप से उपयोगी है जहां खींचने वाले बल में अचानक परिवर्तन सतह की गुणवत्ता या टूलींग जीवन को प्रभावित कर सकता है।
पीएलसी और एचएमआई नियंत्रण
प्रोग्रामयोग्य नियंत्रण ड्राइंग स्ट्रोक, रिटर्न स्ट्रोक और चक्र अनुक्रम को प्रबंधित कर सकता है। यह दोहराए जाने वाले उत्पादन के लिए उपयोगी है क्योंकि ऑपरेटर प्रत्येक स्ट्रोक को मैन्युअल रूप से नियंत्रित करने के बजाय परिभाषित प्रक्रिया सेटिंग्स के साथ काम कर सकते हैं।
वैकल्पिक सीधाकरण और लाइन एकीकरण
कई डाउनस्ट्रीम ऑपरेशनों के माध्यम से बसबारों को संसाधित करने वाले संयंत्रों के लिए, मध्यवर्ती हैंडलिंग को कम करने के लिए ड्राइंग मशीन को फीडिंग, स्ट्रेटनिंग या अन्य हैंडलिंग उपकरण के साथ कॉन्फ़िगर किया जा सकता है।
मॉडल का चयन से शुरू होना चाहिएप्रारंभिक चौड़ाई और मोटाई, लक्ष्य चौड़ाई और मोटाई, तांबा या एल्यूमीनियम ग्रेड, प्रति पास कमी, आवश्यक ड्राइंग लंबाई और अपेक्षित उत्पादन आउटपुट. फिर रेटेड टनभार की गणना की गई ड्राइंग बल के विरुद्ध जांच की जानी चाहिए।
| नमूना | FR-10T | FR-20T | FR-30T | FR-50T | FR-100T |
| आहरण बल (टन) | 10 | 20 | 30 | 50 | 100 |
| बसबार चौड़ाई (मिमी) | 40 | 15-60 | 20-120 | 30-180 | 30-400 |
| बसबार की मोटाई (मिमी) | 2-5 | 2-10 | 2-20 | 2-30 | 3-30 |
| प्रभावी ड्राइंग लंबाई (एम) | 6-12 | 6-12 | 6-12 | 6-12 | 6-12 |
| सिलेंडर बोर व्यास (मिमी) | 125 | 150 | 180 | 200 | 280 |
| पिस्टन रॉड व्यास (मिमी) | 70 | 80 | 90 | 100 | 140 |
| ड्राइंग स्पीड (एम/मिनट) | 2-12 | 2-12 | 2-12 | 2-12 | 2-12 |
| वापसी की गति (एम/मिनट) | 5-20 | 5-20 | 5-20 | 5-20 | 5-15 |
| मुख्य मोटर पावर (किलोवाट) | 22 | 45 | 55 | 75 | 75×2 |
| सिस्टम दबाव (किलोग्राम/सेमी²) | 140 | 170 | 230 | 210 | 250 |
सभी एफआर-श्रृंखला मॉडल मुख्य रूप से तांबे और एल्यूमीनियम बसबारों के लिए डिज़ाइन किए गए हैं। उत्पादन लाइन के अनुसार कस्टम डाई होल्डर, लंबे ड्राइंग स्ट्रोक, विशेष चौड़ाई/मोटाई रेंज, फीडिंग सिस्टम और स्ट्रेटनिंग उपकरण पर विचार किया जा सकता है।
केवल कैटलॉग में सूचीबद्ध अधिकतम बसबार आयामों के आधार पर हाइड्रोलिक ड्रॉबेंच का चयन न करें। इंजीनियरिंग अनुशंसा के लिए, प्रदान करेंसामग्री ग्रेड, प्रारंभिक अनुभाग, समाप्त अनुभाग, ड्राइंग की लंबाई, पास की संख्या और लक्ष्य आउटपुट. ये पैरामीटर मशीन निर्दिष्ट करने से पहले आवश्यक ड्राइंग बल और उपयुक्त कमी अनुसूची का मूल्यांकन करने की अनुमति देते हैं।
यदि आवश्यक ड्राइंग बल बहुत कम है तो अतिरिक्त टन भार वाली बसबार हाइड्रोलिक ड्राइंग मशीन प्रक्रिया में सुधार किए बिना उपकरण की लागत में वृद्धि कर सकती है। इसके विपरीत, मशीन की बल सीमा पर लगातार काम करने से सामग्री की स्थिति, स्नेहन या टूलींग में बदलाव के लिए कम मार्जिन बचता है। इसलिए उचित कार्य सीमा का निर्धारण केवल टन भार के बजाय वास्तविक प्रक्रिया से किया जाना चाहिए।
स्विचगियर, वितरण पैनल और बस नलिकाओं के लिए कॉपर बसबारों को लगातार चौड़ाई और मोटाई की आवश्यकता होती है क्योंकि तैयार अनुभाग को इन्सुलेशन सिस्टम, टर्मिनल और यांत्रिक समर्थन में फिट होना चाहिए। बल गणना के बाद मध्यम-खंड अनुप्रयोगों के लिए FR-30T से FR-50T श्रेणी की मशीन पर विचार किया जा सकता है।
विशिष्ट उत्पादन समस्या:एक एक्सट्रूडेड बार आयामी रूप से लक्ष्य के करीब है लेकिन असेंबली से पहले अतिरिक्त मशीनिंग की आवश्यकता होती है। ड्राइंग सतह की स्थिरता में सुधार करते हुए अनुभाग को निर्दिष्ट आयामों के करीब ला सकती है।
ट्रांसफार्मर असेंबलियों में उपयोग किए जाने वाले फ्लैट तांबे के कंडक्टरों को बनाने या घुमाने के लिए नियंत्रित आयामों और उपयुक्त यांत्रिक गुणों की आवश्यकता हो सकती है। कोल्ड ड्राइंग आयामी कमी के अलावा काम को सख्त बना सकती है।
विशिष्ट उत्पादन समस्या:एक कंडक्टर जो बहुत नरम या आयामी रूप से असंगत है, वाइंडिंग के दौरान ख़राब हो सकता है। वाइंडिंग ऑपरेशन से पहले आवश्यक अंतिम अनुभाग और सामग्री की स्थिति प्राप्त करने के लिए ड्राइंग शेड्यूल का चयन किया जा सकता है।
टर्मिनलों, कनेक्टर्स और ग्राउंडिंग घटकों के लिए उपयोग किए जाने वाले छोटे तांबे के खंड लगातार क्रॉस-अनुभागीय आयामों से लाभान्वित होते हैं क्योंकि भिन्नताएं असेंबली फिट और विद्युत संपर्क को प्रभावित कर सकती हैं।
विशिष्ट उत्पादन समस्या:बार की मोटाई में भिन्नता असंगत मशीनिंग भत्ता या असेंबली फिट बनाती है। एक कैलिब्रेटेड ड्राइंग डाई एक दोहराने योग्य अंतिम खंड प्रदान करता है।
इलेक्ट्रोलिसिस और अन्य उच्च-वर्तमान प्रणालियों में उपयोग किए जाने वाले बड़े तांबे के कंडक्टर और इलेक्ट्रोड बसबारों को पर्याप्त क्रॉस-अनुभागीय क्षमता की आवश्यकता होती है।FR-100T100 टन तक रेटेड ड्राइंग बल प्रदान करता है और बताई गई मॉडल रेंज के भीतर 400 मिमी चौड़े और 30 मिमी मोटे बसबारों का समर्थन करता है।
कॉपर बसबारों का उपयोग सौर इन्वर्टर कैबिनेट, ऊर्जा-भंडारण प्रणालियों और बिजली-रूपांतरण उपकरणों में किया जाता है। ड्राइंग उपयोगी है जहां कंडक्टर को छिद्रण, झुकने, चढ़ाना या अंतिम असेंबली से पहले नियंत्रित आयामों को पूरा करना होगा।
फ्लैट कॉपर कंडक्टर का उपयोग बैटरी सिस्टम, उच्च-वर्तमान कनेक्टर और बिजली वितरण असेंबली में किया जाता है। इन अनुप्रयोगों के लिए, आयामी स्थिरता महत्वपूर्ण है क्योंकि बसबार अक्सर ड्राइंग के बाद झुकने, इन्सुलेशन, छिद्रण या टर्मिनल असेंबली से गुजरते हैं।
1998 से हाइड्रोलिक ड्रॉबेंच इंजीनियरिंग
फैंगरॉन्ग 1998 से कोल्ड ड्राइंग उपकरण निर्माण में लगा हुआ है। इसके इंजीनियरिंग अनुभव में हाइड्रोलिक ड्रॉबेंच, डाई डिजाइन, ड्राइंग-फोर्स गणना, कटौती कार्यक्रम और गैर-लौह और अन्य धातु उत्पादों के लिए प्रक्रिया स्वचालन शामिल है।
दो विनिर्माण सुविधाएं
फैंगरॉन्ग डोंगगुआन और यांगजियांग में विनिर्माण सुविधाएं संचालित करता है। दो-साइट उत्पादन व्यवस्था मानक और अनुकूलित ड्राइंग उपकरण के लिए अतिरिक्त विनिर्माण क्षमता प्रदान करती है।
अंतर्राष्ट्रीय प्रतिष्ठान
FangRong उपकरण 70 से अधिक देशों में ग्राहकों को आपूर्ति किए गए हैं और तांबे, एल्यूमीनियम, स्टील, स्टेनलेस स्टील और अन्य धातु-प्रसंस्करण अनुप्रयोगों में उपयोग किए जाते हैं।
प्रक्रिया-विशिष्ट इंजीनियरिंग
बसबार परियोजना के लिए, महत्वपूर्ण इंजीनियरिंग कार्य हाइड्रोलिक सिलेंडर के चयन तक सीमित नहीं है। फैंगरॉन्ग ग्राहक के वास्तविक बसबार आयामों के आधार पर ड्राइंग-फोर्स गणना, डाई कॉन्फ़िगरेशन, रिडक्शन शेड्यूल, हाइड्रोलिक पैरामीटर, लेआउट ड्राइंग और वैकल्पिक स्वचालन में सहायता कर सकता है।
फ़ैक्टरी स्वीकृति परीक्षण
शिपमेंट से पहले, मशीनें निष्क्रिय संचालन से गुजर सकती हैं और उसके बाद रेटेड-लोड परीक्षण किया जा सकता है। जहां ग्राहक के नमूने उपलब्ध हैं, वास्तविक सामग्री का उपयोग डिलीवरी से पहले ड्राइंग ऑपरेशन, हाइड्रोलिक स्थिरता, मशीन की गति और तैयार उत्पाद की आवश्यकताओं की जांच के लिए किया जा सकता है।
1. ऑर्डर इंजीनियरिंग- उत्पादन से पहले बसबार आयाम, सामग्री, ड्राइंग बल, डाई कॉन्फ़िगरेशन, हाइड्रोलिक पैरामीटर और स्वचालन आवश्यकताओं की समीक्षा की जाती है।
2. घटक निरीक्षण- असेंबली से पहले सिलेंडर ट्यूब, पिस्टन रॉड, सील और स्ट्रक्चरल स्टील सहित प्रमुख घटकों का निरीक्षण किया जाता है।
3. परिशुद्धता मशीनिंग- सिलेंडर बोर, पिस्टन रॉड और गाइड घटकों को आवश्यक आयामी सहनशीलता के अनुसार मशीनीकृत और तैयार किया जाता है।
4. हाइड्रोलिक असेंबली- हाइड्रोलिक बिजली इकाइयों, वाल्व, पाइपिंग और नियंत्रण घटकों को इकट्ठा किया जाता है और दबाव स्थिरता और रिसाव के लिए जांच की जाती है।
5. यांत्रिक संरेखण- ड्राइंग के दौरान स्थिर गति बनाए रखने के लिए मुख्य सिलेंडर, ड्रॉ कैरिज और गाइड सिस्टम को इकट्ठा और संरेखित किया जाता है।
6. इलेक्ट्रिकल और पीएलसी एकीकरण- नियंत्रण प्रणाली को मशीन कॉन्फ़िगरेशन और आवश्यक ड्राइंग चक्र के अनुसार प्रोग्राम किया जाता है।
7. लोड परीक्षण- मशीन संचालन की जांच परिभाषित लोड शर्तों के तहत की जाती है, ग्राहक सामग्री परीक्षण के साथ जहां नमूने प्रदान किए जाते हैं।
8. अंतिम निरीक्षण- शिपमेंट से पहले हाइड्रोलिक दबाव, गति, विद्युत कार्य, सुरक्षा उपकरण, आयाम और सामान्य मशीन की स्थिति का निरीक्षण किया जाता है।
9. निर्यात पैकेजिंग- घटकों को लोड करने से पहले नमी, जंग और परिवहन क्षति से बचाया जाता है।
आईएसओ 9001:2015- प्रासंगिक डिजाइन, विनिर्माण, स्थापना और सेवा गतिविधियों को कवर करने वाली गुणवत्ता प्रबंधन प्रणाली। प्रमाणपत्र संख्याUQ231211R1.
सीई- लागू मशीनरी सुरक्षा आवश्यकताओं के लिए मानक मशीन कॉन्फ़िगरेशन को सीई अनुरूपता दस्तावेज के साथ आपूर्ति की जा सकती है। ऑर्डर की गई मशीन और गंतव्य बाज़ार के लिए सटीक घोषणा और सुरक्षा कॉन्फ़िगरेशन की पुष्टि की जानी चाहिए।
एसजीएस निरीक्षण- शिपमेंट से पहले स्वतंत्र सत्यापन की आवश्यकता वाले ग्राहकों के लिए तृतीय-पक्ष निरीक्षण की व्यवस्था की जा सकती है।
पेटेंट- फैंगरॉन्ग 32 आविष्कार पेटेंट और 100 से अधिक उपयोगिता मॉडल पेटेंट की रिपोर्ट करता है, जिसमें ड्राइंग उपकरण घटकों और टूलींग सिस्टम से संबंधित पेटेंट शामिल हैं।
मशीन को संक्षारण संरक्षण, नमी संरक्षण और प्रमुख घटकों के लिए उपयुक्त लकड़ी की पैकेजिंग के साथ निर्यात परिवहन के लिए तैयार किया गया है। कंटेनर लोडिंग और साइट इंस्टॉलेशन आवश्यकताओं के अनुसार बड़ी हाइड्रोलिक और मैकेनिकल असेंबलियों को अलग से भेजा जा सकता है।
कोटेशन के लिए, गंतव्य, मशीन आयाम और ऑर्डर कॉन्फ़िगरेशन के अनुसार अंतिम शिपिंग विधि, पैकिंग कॉन्फ़िगरेशन, प्रस्थान पोर्ट और इंकोटर्म की पुष्टि की जानी चाहिए।
मानक अनुप्रयोग हैतांबे और एल्यूमीनियम बसबार. तांबे की मिश्र धातु, एल्यूमीनियम मिश्र धातु और अन्य अलौह सामग्री पर भी विचार किया जा सकता है जब सामग्री की स्थिति, खींचने की शक्ति और टूलींग उपयुक्त हो। मॉडल चयन से पहले सामग्री ग्रेड प्रदान किया जाना चाहिए।
बताई गई मॉडल रेंज चौड़ाई को कवर करती है15 से 400 मिमीऔर मोटाई से2 से 30 मिमी, मॉडल के आधार पर सटीक सीमा के साथ। FR-100T 30-400 मिमी चौड़ाई और 3-30 मिमी मोटाई कवर करता है।
ऐसा कोई एकल कटौती मूल्य नहीं है जो प्रत्येक तांबे या एल्यूमीनियम बसबार पर लागू हो। व्यावहारिक कमी सामग्री ग्रेड और स्थिति, प्रारंभिक और अंतिम खंड, डाई ज्यामिति, स्नेहन और आवश्यक यांत्रिक गुणों पर निर्भर करती है। बड़ी कुल कटौती के लिए, एकाधिक ड्राइंग पास और मध्यवर्ती एनीलिंग की आवश्यकता हो सकती है।
हाँ। शीत विकृति आम तौर पर कार्य कठोरता के माध्यम से कठोरता और ताकत बढ़ाती है। परिवर्तन की डिग्री कमी और प्रारंभिक सामग्री की स्थिति पर निर्भर करती है। यदि एक विशिष्ट तन्य शक्ति, कठोरता या बढ़ाव की आवश्यकता है, तो ड्राइंग शेड्यूल को लक्ष्य यांत्रिक गुणों के आसपास डिजाइन किया जाना चाहिए।
ड्राइंग से सतह की स्थिति में काफी सुधार हो सकता है, लेकिन अंतिम परिणाम आने वाली सतह, डाई गुणवत्ता, डाई ज्यामिति और स्नेहन पर भी निर्भर करता है। एक ड्राइंग मशीन मूल सतह के नीचे पहले से मौजूद गहरे दोषों को दूर नहीं कर सकती है।
केवल तैयार बसबार की चौड़ाई को चुनने के बजाय आवश्यक ड्राइंग बल की तुलना करें। प्रारंभिक और लक्ष्य आयाम, सामग्री ग्रेड और कटौती कार्यक्रम प्रदान करें। फैंगरॉन्ग अनुमानित ड्राइंग बल की गणना कर सकता है और उपयुक्त मॉडल की सिफारिश कर सकता है।
नहीं2-12 मी/मिनटरेंज एक समायोज्य ऑपरेटिंग रेंज है, अनिवार्य उत्पादन गति नहीं। उपयुक्त सेटिंग अनुभाग ज्यामिति, कटौती, सामग्री, स्नेहन, मरने की स्थिति और आवश्यक सतह की गुणवत्ता पर निर्भर करती है। उच्च गति तभी उपयोगी होती है जब पूरी प्रक्रिया स्थिर ड्राइंग स्थितियों को बनाए रख सकती है।
हाँ। एक वैकल्पिक स्ट्रेटनिंग यूनिट को तब एकीकृत किया जा सकता है जब तैयार बसबार को धनुष या मोड़ के अतिरिक्त नियंत्रण की आवश्यकता होती है। उत्पादन लेआउट के अनुसार फीडिंग और अन्य डाउनस्ट्रीम हैंडलिंग उपकरणों पर भी विचार किया जा सकता है।
मानक मशीन कॉन्फ़िगरेशन में हाइड्रोलिक ड्राइंग सिस्टम, मुख्य सिलेंडर, ड्रॉ कैरिज, डाई होल्डर, हाइड्रोलिक पावर यूनिट और पीएलसी/एचएमआई नियंत्रण प्रणाली शामिल है। एक विशिष्ट बसबार आकार के लिए टूलींग की पुष्टि अलग से की जानी चाहिए क्योंकि डाई आयाम ग्राहक के शुरुआती और समाप्त अनुभागों पर निर्भर करते हैं।
प्रदान करनासामग्री ग्रेड, प्रारंभिक चौड़ाई और मोटाई, समाप्त चौड़ाई और मोटाई, आवश्यक ड्राइंग लंबाई, पास की संख्या, लक्ष्य आउटपुट और उपलब्ध फ़ैक्टरी बिजली आपूर्ति. गैर-मानक प्रोफाइल के लिए एक ड्राइंग या क्रॉस-सेक्शनल आरेख भी उपयोगी है।
एफआर-श्रृंखला एक प्रभावी ड्राइंग लंबाई का उपयोग करती है6-12 मीटर. इंजीनियरिंग डिज़ाइन के दौरान लंबी या एप्लिकेशन-विशिष्ट ड्राइंग लंबाई का मूल्यांकन किया जा सकता है।
मानक मॉडलों को आम तौर पर लगभग आवश्यकता होती है30-60 दिन, जबकि बड़ी या अनुकूलित मशीनों की आवश्यकता हो सकती है60-90 दिन. पुष्टि किए गए लीड समय को उद्धरण में बताया जाना चाहिए क्योंकि टूलींग, स्वचालन, मशीन का आकार और फ़ैक्टरी कार्यभार उत्पादन समय को प्रभावित कर सकते हैं। त्वरित डिलीवरी की पुष्टि हर मामले में की जानी चाहिए न कि मान कर।
मानक वाणिज्यिक व्यवस्था हैऑर्डर की पुष्टि पर 30% जमा और फ़ैक्टरी स्वीकृति परीक्षण के बाद शिपमेंट से पहले 70%. विशिष्ट परियोजनाओं के लिए वैकल्पिक शर्तों पर चर्चा की जा सकती है।
मानक वारंटी अवधि हैकमीशनिंग से 12 महीने. अंतिम बिक्री अनुबंध में वारंटी कवरेज और बहिष्करण की पुष्टि की जानी चाहिए।
हाँ। फैंगरॉन्ग इंस्टॉलेशन पर्यवेक्षण, कमीशनिंग सहायता और ऑपरेटर प्रशिक्षण प्रदान करता है। ऑन-साइट प्रशिक्षण में आम तौर पर मशीन संचालन, डाई बदलना, नियमित रखरखाव और बुनियादी दोष निदान शामिल होता है। स्थापना से पहले फाउंडेशन चित्र और एंकर-बोल्ट लेआउट की आपूर्ति की जा सकती है।
हाँ। जहां व्यावहारिक हो, फ़ैक्टरी परीक्षण के लिए ग्राहक के नमूनों का उपयोग किया जा सकता है। यह विशेष रूप से तब उपयोगी होता है जब बसबार अनुभाग बड़ा, गैर-मानक होता है, या जब ग्राहक के पास विशिष्ट आयामी, सतह या यांत्रिक-संपत्ति की आवश्यकताएं होती हैं।
लागू मानक मशीन कॉन्फ़िगरेशन के लिए सीई दस्तावेज़ीकरण प्रदान किया जा सकता है। क्योंकि मशीनरी अनुरूपता वास्तविक मशीन कॉन्फ़िगरेशन और गंतव्य बाजार पर निर्भर करती है, आदेश से पहले लागू घोषणा, सुरक्षा उपकरणों और दस्तावेज़ीकरण की पुष्टि की जानी चाहिए।
हाँ। तांबा या एल्यूमीनियम ग्रेड, प्रारंभिक अनुभाग, लक्ष्य अनुभाग और आवश्यक प्रक्रिया प्रदान करें। फैंगरॉन्ग इन मापदंडों का उपयोग ड्राइंग बल का मूल्यांकन करने, उपयुक्त एफआर-श्रृंखला मॉडल का चयन करने और उपयुक्त कटौती और टूलींग कॉन्फ़िगरेशन की सिफारिश करने के लिए कर सकता है।
पता
नंबर 163, शाटोंग रोड, शाबू 2 औद्योगिक क्षेत्र, डालंग टाउन, डोंगगुआन सिटी, गुआंग्डोंग, चीन
टेलीफोन