Whatsapp
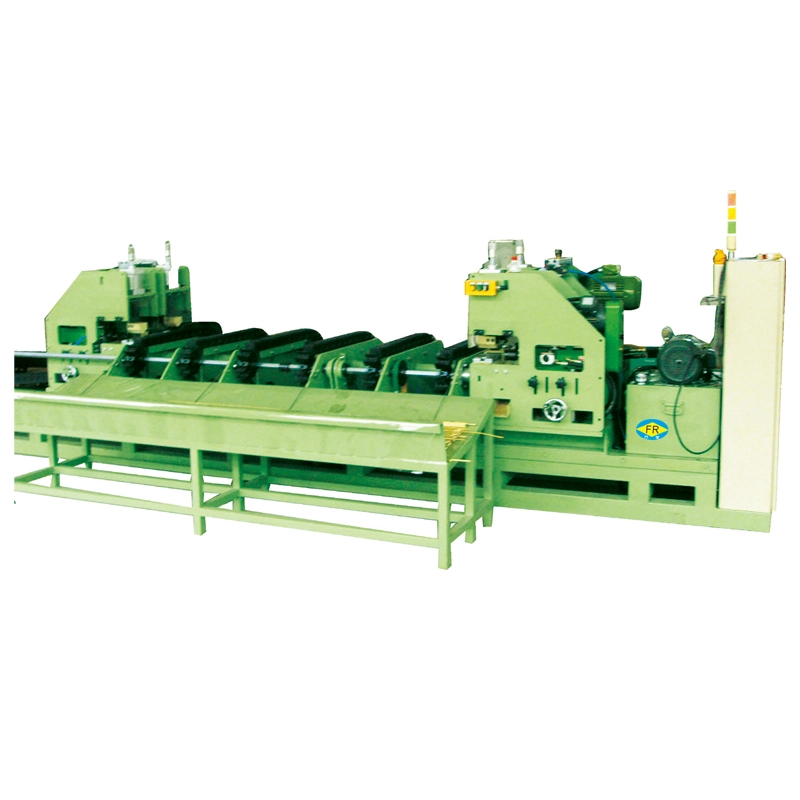
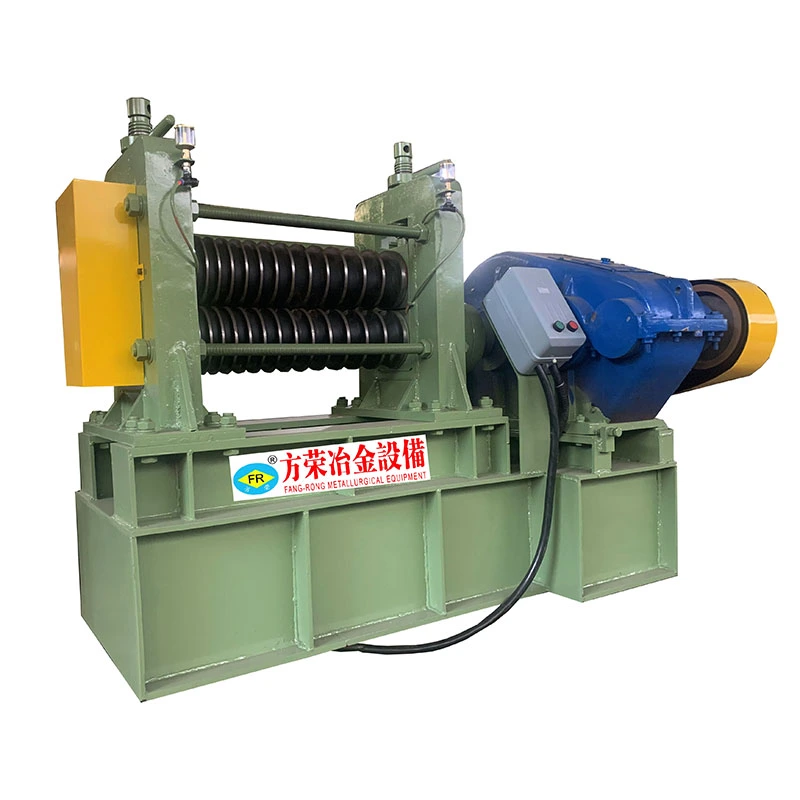
हम सटीक धातु प्रसंस्करण उपकरणों की एक विस्तृत श्रृंखला की पेशकश करते हैं, जिसमें विभिन्न उद्योगों में ट्यूब, बार और तार सामग्री के लिए तैयार स्ट्रेटनिंग, कोल्ड ड्राइंग, पॉइंटिंग, चैम्फरिंग, कटिंग, थ्रेड रोलिंग मशीन और ड्राइंग डाई शामिल हैं।
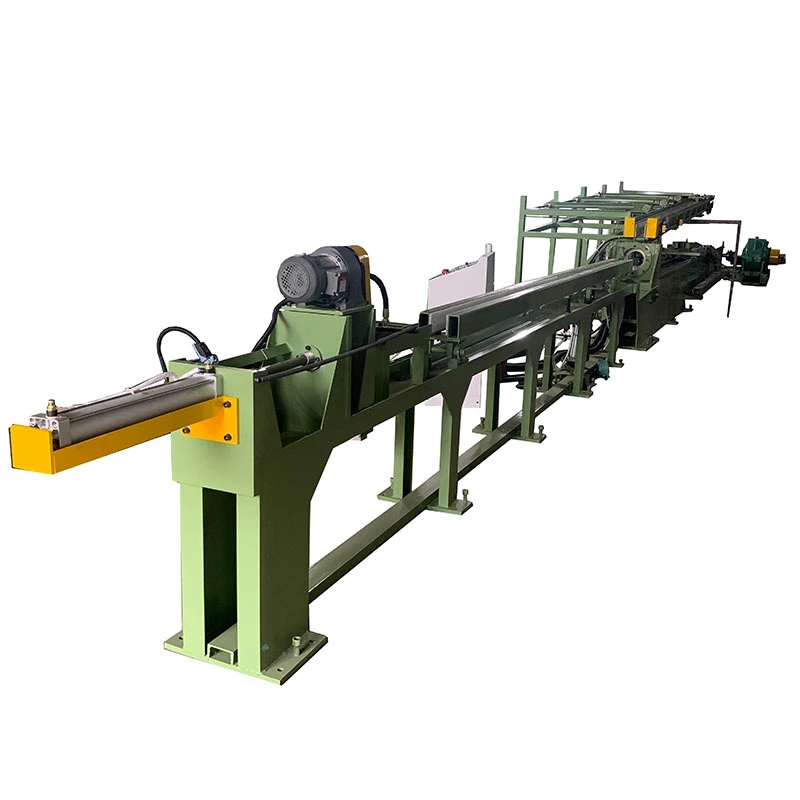
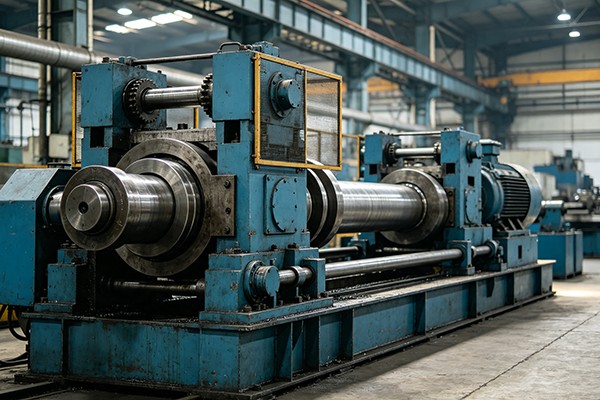
The डबल चेन कोल्ड ड्राइंग मशीनउच्च-बल ड्राइंग के लिए बनाया गया है जहां एक एकल खींचने वाली श्रृंखला गाड़ी पर असमान लोडिंग पैदा कर सकती है। इसकासिंक्रनाइज़ दोहरी-श्रृंखला ड्राइवबड़े-व्यास, मोटी-दीवार, या उच्च-शक्ति ट्यूब और बार को संसाधित करते समय ड्राइंग बल को अधिक समान रूप से वितरित करता है, जिससे डाई संरेखण और स्थिर संचालन बनाए रखने में मदद मिलती है। FR-16 से FR-600 मॉडल प्रदान करते हैं1-300 टन खींचने वाला बल, तक की गति30 मीटर/मिनट, और अनुकूलन योग्य स्ट्रोक10 मीटर या अधिक. वैकल्पिक 1-5 स्ट्रैंड ड्राइंग और स्वचालित फीडिंग, कटिंग, और कार्बन स्टील, मिश्र धातु इस्पात, स्टेनलेस स्टील, तांबा, एल्यूमीनियम, टाइटेनियम और विशेष मिश्र धातुओं के उच्च मात्रा में उत्पादन का समर्थन प्राप्त करना।
The डबल चेन कोल्ड ड्राइंग मशीनएक यांत्रिक ड्रॉबेंच है जिसे परिवेश के तापमान पर डाई के माध्यम से ठंडी धातु ट्यूबों और ठोस सलाखों को खींचने के लिए डिज़ाइन किया गया है। यह खींचने वाली गाड़ी को खींचने के लिए दो समानांतर हेवी-ड्यूटी श्रृंखलाओं का उपयोग करता है, एक श्रृंखला पर खींचने वाले बल को केंद्रित करने के बजाय मशीन के दोनों किनारों पर भार वितरित करता है।
यह कॉन्फ़िगरेशन विशेष रूप से तब उपयोगी होता है जब बड़े-व्यास वाले ट्यूब, मोटी दीवार वाले उत्पाद, उच्च शक्ति वाले मिश्र धातु या ऐसे उत्पाद खींचते हैं जिनके लिए अपेक्षाकृत उच्च ड्राइंग बल की आवश्यकता होती है। FR श्रृंखला में FR-16 से FR-600 तक 16 मानक मॉडल शामिल हैं, जिनमें 1 से 300 टन तक बल खींचने और 7 से 30 मीटर/मिनट तक खींचने की गति होती है। उत्पाद और टूलींग व्यवस्था के आधार पर, मशीन को एकल या एकाधिक स्ट्रैंड के लिए कॉन्फ़िगर किया जा सकता है, जिसमें एक साथ पांच ट्यूब या बार तक की ड्राइंग शामिल है।
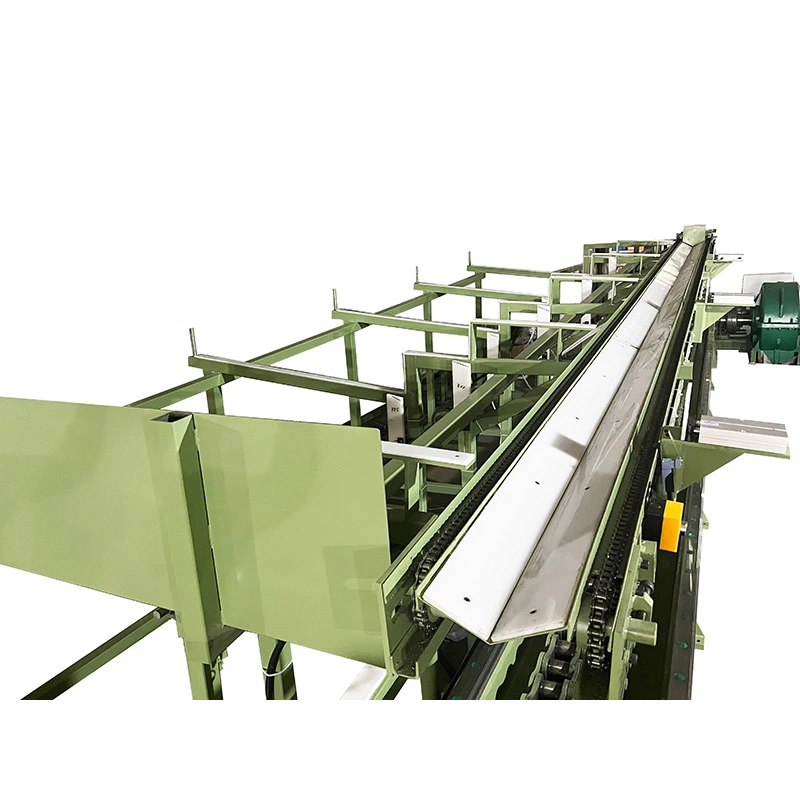
ट्यूब उत्पादन के लिए, मशीन को मैंड्रेल प्रणाली के साथ आपूर्ति की जा सकती है। जब ग्राहक को मैन्युअल रूप से लोड किए गए ड्रॉबेंच के बजाय अधिक निरंतर उत्पादन लाइन की आवश्यकता होती है, तो स्वचालित फीडिंग, कटिंग और प्राप्त करने वाले उपकरणों को भी एकीकृत किया जा सकता है।
एक पारंपरिक सिंगल-चेन ड्रॉबेंच में, खींचने वाला बल गाड़ी के एक तरफ केंद्रित होता है। जैसे-जैसे मशीन का आकार और ड्राइंग बल बढ़ता है, यह व्यवस्था गाड़ी, गाइड सिस्टम और डाई असेंबली पर विलक्षण लोडिंग बना सकती है। इसका परिणाम त्वरित यांत्रिक घिसाव, संरेखण समस्याएं और अस्थिर उत्पाद ज्यामिति हो सकता है।
The डबल चेन कोल्ड ड्राइंग मशीनगाड़ी के विपरीत दिशा में स्थित दो समकालिक श्रृंखलाओं का उपयोग करके इस समस्या का समाधान करता है। संतुलित खींचने की व्यवस्था गाड़ी को ड्राइंग स्ट्रोक के माध्यम से अधिक समान रूप से यात्रा करने में मदद करती है और लोड के तहत गाड़ी के मुड़ने की प्रवृत्ति को कम करती है।
यह तब सबसे अधिक मायने रखता है जब खींचने का बल अधिक होता है या जब लंबे उत्पादों पर आयामी स्थिरता महत्वपूर्ण होती है। हालाँकि, छोटे, कम-बल वाले ट्यूब या बार अनुप्रयोगों के लिए, एक डबल-चेन प्रणाली भारी-भरकम उत्पादन लाइनों की तुलना में कम व्यावहारिक लाभ प्रदान कर सकती है। इसलिए मशीन का चयन केवल सबसे बड़े उपलब्ध मॉडल को चुनने के बजाय वास्तविक ड्राइंग बल और पास आवश्यकताओं पर आधारित होना चाहिए।
वर्कपीस को चयनित ड्राइंग प्रक्रिया के अनुसार तैयार किया जाता है और डाई के माध्यम से रखा जाता है। ट्यूब ड्राइंग के लिए, आवश्यक मेन्ड्रेल व्यवस्था ट्यूब आयाम, सामग्री और कटौती अनुसूची के अनुसार स्थापित की जाती है। ड्राइंग कैरिज तैयार ट्यूब या बार को पकड़ती है और सिंक्रोनाइज़्ड चेन सिस्टम द्वारा डाई के माध्यम से खींची जाती है।
ड्राइंग स्ट्रोक के दौरान, डाई वर्कपीस के बाहरी आयामों को कम या नियंत्रित करता है जबकि आंतरिक आकार की आवश्यकता होने पर मैंड्रेल आंतरिक ज्यामिति को नियंत्रित करता है। ड्राइंग स्ट्रोक के बाद, गाड़ी अपनी प्रारंभिक स्थिति में लौट आती है और अगला वर्कपीस लोड किया जाता है।
वास्तविक आयामी परिणाम सामग्री ग्रेड, शुरुआती आयाम, डाई ज्यामिति, खराद का धुरा डिजाइन, स्नेहन, प्रति पास कमी और मशीन संरेखण पर निर्भर करता है। इस कारण से, एक ड्राइंग मशीन को केवल तैयार व्यास से निर्दिष्ट नहीं किया जाना चाहिए।
| नमूना | आरेखण बल | ड्राइंग गति | मुख्य मोटर | GearBox | चेन/प्लेट | वापसी मोटर | वापसी अनुपात |
|---|---|---|---|---|---|---|---|
| एफआर-16 | 1 टन | 25 मी/मिनट | 5.5 किलोवाट | ZQ350 | 1.5" | 0.75 किलोवाट | 1:10 |
| फादर-25 | 1-3 टन | 30 मीटर/मिनट | 7.5/15 किलोवाट | ZQ400 | 2" | 1 किलोवाट | 1:10 |
| एफआर-50 | 5 टन | 30 मीटर/मिनट | 22 किलोवाट | ZQ500 | 2.5" | 1.5 किलोवाट | 1:10 |
| एफआर-76 | 10 टन | 25 मी/मिनट | 30 किलोवाट | ZQ650 | 3" | 1.5 किलोवाट | 1:10 |
| एफआर-80 | 12 टन | 25 मी/मिनट | 37 किलोवाट | ZQ750 | 3.5" | 1.5 किलोवाट | 1:10 |
| एफआर-100 | 15 टन | 25 मी/मिनट | 45 किलोवाट | ZQ850 | 4" | 2.2 किलोवाट | 1:15 |
| एफआर-120 | 20 टन | 20 मीटर/मिनट | 55 किलोवाट | ZQ1000 | 3.5" डबल | 2.2 किलोवाट | 1:15 |
| एफआर-150 | 30 टन | 15 मी/मिनट | 75 किलोवाट | ZQ1000 | 4" डबल | 3 किलोवाट | 1:15 |
| एफआर-180 | 40 टन | 15 मी/मिनट | 90 किलोवाट | ZL115 | प्लेट Z4824152.4 | 3.7 किलोवाट | 1:15 |
| एफआर-200 | 60 टन | 10 मी/मिनट | 110 किलोवाट | ZL130 | प्लेट Z5628177.8 | 4 किलोवाट | 1:20 |
| एफआर-250 | 80 टन | 8 मी/मिनट | 132 किलोवाट | ZFY500 | प्लेट 200 | 5.5 किलोवाट | 1:20 |
| एफआर-300 | 100 टन | 8 मी/मिनट | 166/200 किलोवाट | ZFY560 | प्लेट 220 | 5.5 किलोवाट | 1:20 |
| एफआर-350 | 120 टन | 8 मी/मिनट | 225 किलोवाट | ZFY630 | प्लेट 250 | 7.5 किलोवाट | 1:20 |
| एफआर-400 | 150 टन | 8 मी/मिनट | 250 किलोवाट | ZFY710 | प्लेट 300 | 7.5 किलोवाट | 1:20 |
| एफआर-500 | 200 टन | 8 मी/मिनट | 315 किलोवाट | ZFY800 | 2×2 प्लेट 300 | 7.5 किलोवाट | 1:20 |
| एफआर-600 | 300 टन | 7 मी/मिनट | 400 किलोवाट | ZFY800 | 2×2 प्लेट 350 | 7.5 किलोवाट | 1:20 |
सूचीबद्ध विशिष्टताएँ मानक विन्यास हैं। मोटर पावर, ड्राइंग स्ट्रोक, टूलींग, फीडिंग व्यवस्था और स्वचालन को ग्राहक की सामग्री, आयाम और उत्पादन आवश्यकताओं के अनुसार समायोजित किया जा सकता है।
जैसे-जैसे आवश्यक ड्राइंग बल बढ़ता है, चेन चयन अधिक महत्वपूर्ण हो जाता है। छोटे FR मॉडल हेवी-ड्यूटी रोलर-चेन कॉन्फ़िगरेशन का उपयोग करते हैं, जबकि FR-180 से ऊपर की ओर उच्च क्षमता वाले मॉडल प्लेट-चेन सिस्टम का उपयोग करते हैं।
| विन्यास | विशिष्ट उपयोग | यह क्यों मायने रखती है |
|---|---|---|
| हेवी-ड्यूटी रोलर चेन | निम्न से मध्यम खींचने वाला बल | मानक ट्यूब और बार ड्राइंग के लिए उपयुक्त जहां आवश्यक खींचने वाला बल रोलर-चेन क्षमता के भीतर रहता है। |
| प्लेट श्रृंखला | मध्यम से बहुत उच्च खींचने वाला बल | बड़े एफआर मॉडल पर उपयोग किया जाता है जहां उच्च भार क्षमता और हेवी-ड्यूटी चक्रीय लोडिंग के प्रतिरोध की आवश्यकता होती है। |
छोटे स्टेनलेस स्टील ट्यूब खींचने वाले ग्राहक के लिए, डाई डिज़ाइन और ड्राइंग बल की तुलना में चेन प्रकार का उत्पाद चयन पर बहुत कम प्रभाव हो सकता है। हालांकि, भारी दीवार वाली ट्यूबों या बड़े-सेक्शन वाले बार के लिए, श्रृंखला क्षमता, गाड़ी की कठोरता और गाइड संरेखण महत्वपूर्ण यांत्रिक विचार बन जाते हैं।
एफआर श्रृंखला डबल चेन कोल्ड ड्राइंग मशीन को मशीन मॉडल और उत्पाद आवश्यकताओं के आधार पर 1 से 5 ड्राइंग स्ट्रैंड के लिए कॉन्फ़िगर किया जा सकता है। मल्टी-स्ट्रैंड ड्राइंग एक ही ड्राइंग चक्र के दौरान कई ट्यूबों या बारों को संसाधित करने की अनुमति देती है, जिससे मशीन की रैखिक गति को बढ़ाए बिना आउटपुट में वृद्धि होती है।
यह कॉन्फ़िगरेशन बड़ी मात्रा में समान आकार की ट्यूब बनाने वाले निर्माताओं के लिए उपयोगी है। यदि उत्पाद व्यास, सामग्री या कटौती अनुसूची में काफी भिन्न होते हैं, तो एकल-स्ट्रैंड व्यवस्था को संचालित करना और बदलना आसान हो सकता है।
सभी एफआर मॉडलों को ट्यूब ड्राइंग के लिए एक खराद का धुरा से सुसज्जित किया जा सकता है। मेन्ड्रेल कॉन्फ़िगरेशन का चयन इस आधार पर किया जाना चाहिए कि प्रक्रिया के लिए आंतरिक व्यास, दीवार की मोटाई या आंतरिक सतह ज्यामिति के नियंत्रण की आवश्यकता है या नहीं।
उदाहरण के लिए, हाइड्रोलिक सिलेंडर ट्यूब बनाने वाले निर्माता को बाहरी और अंदर दोनों आयामों पर सख्त नियंत्रण की आवश्यकता हो सकती है, जिससे मैंड्रेल चयन और पास डिज़ाइन विशेष रूप से महत्वपूर्ण हो जाता है। एक साधारण बाहरी-व्यास कटौती अनुप्रयोग के लिए एक अलग टूलींग व्यवस्था की आवश्यकता हो सकती है।
मशीन का चयन करने से पहले ग्राहकों को निम्नलिखित जानकारी प्रदान करनी चाहिए:
ड्राइंग चक्रों के बीच मैन्युअल हैंडलिंग को कम करने के लिए मानक मशीन को वैकल्पिक स्वचालित उपकरण के साथ कॉन्फ़िगर किया जा सकता है। उपलब्ध विकल्पों में शामिल हैं:
स्वचालन तब सबसे उपयोगी होता है जब मशीन बार-बार उत्पाद विनिर्देशों के साथ लगातार काम करती है। बार-बार टूलींग परिवर्तनों के साथ छोटे-बैच उत्पादन के लिए, एक सरल कॉन्फ़िगरेशन निवेश और परिचालन लचीलेपन के बीच बेहतर संतुलन प्रदान कर सकता है।
मॉडल का चयन मोटर शक्ति या मशीन के आकार के बजाय आवश्यक ड्राइंग बल से शुरू होना चाहिए। आवश्यक बल भौतिक शक्ति, क्रॉस-अनुभागीय कमी, घर्षण, डाई कोण, स्नेहन और आने वाली ट्यूब या बार की स्थिति से प्रभावित होता है।
एक व्यावहारिक नियम के रूप में, लाइट-गेज तांबे या एल्यूमीनियम ट्यूबों का उत्पादन करने वाले ग्राहक को उच्च उत्पादन गति पर भी अपेक्षाकृत छोटे एफआर मॉडल की आवश्यकता हो सकती है। इसके विपरीत, स्टेनलेस स्टील, मिश्र धातु इस्पात या मोटी दीवार वाले उत्पादों को काफी अधिक खींचने वाले बल की आवश्यकता हो सकती है, भले ही तैयार व्यास अपेक्षाकृत छोटा हो।
FR-16 से FR-150 रेंज आम तौर पर निचले और मध्यम ड्राइंग-बल अनुप्रयोगों के लिए उपयुक्त है, जबकि FR-180 और बड़े मॉडल उत्तरोत्तर भारी ड्राइंग कर्तव्यों के लिए अभिप्रेत हैं। अंतिम चयन की पुष्टि बल गणना और, जहां आवश्यक हो, नमूना परीक्षण के माध्यम से की जानी चाहिए।
सिलेंडर ट्यूब निर्माताओं को अक्सर अपेक्षाकृत लंबे उत्पादों पर व्यास, दीवार की मोटाई और सीधेपन के स्थिर नियंत्रण की आवश्यकता होती है। संतुलित खींचने की व्यवस्था तब उपयोगी होती है जब खींचने का बल अधिक होता है और पूरे स्ट्रोक के दौरान गाड़ी का संरेखण स्थिर रहना चाहिए।
ठंड से खींची गई ट्यूब और बार का उपयोग संरचनात्मक और सटीक ऑटोमोटिव घटकों में किया जाता है जहां दोहराए जाने वाले आयाम बाद की मशीनिंग को कम करते हैं। सुसंगत विशिष्टताओं वाले उच्च-मात्रा वाले उत्पादों के लिए, मल्टी-स्ट्रैंड ड्राइंग और स्वचालित फीडिंग उत्पादन दक्षता में सुधार कर सकती है।
हीट एक्सचेंजर्स और ऊर्जा उपकरणों में उपयोग किए जाने वाले स्टेनलेस स्टील और मिश्र धातु ट्यूबों को नियंत्रित विरूपण और लगातार टूलिंग स्थितियों की आवश्यकता हो सकती है। इन अनुप्रयोगों में, मशीन टन भार निर्धारित करने से पहले सामग्री ग्रेड और कटौती अनुसूची का मूल्यांकन किया जाना चाहिए।
टाइटेनियम और अन्य उच्च शक्ति वाले मिश्र धातु सामान्य कार्बन स्टील्स की तुलना में उच्च ड्राइंग प्रतिरोध उत्पन्न कर सकते हैं। मशीन की क्षमता बढ़ाने की तुलना में इन अनुप्रयोगों में ड्राइंग गति, स्नेहन, डाई स्थिति और पास में कमी अधिक महत्वपूर्ण हो जाती है।
एफआर श्रृंखला को विभिन्न अलौह और स्टेनलेस-स्टील ट्यूब अनुप्रयोगों के लिए कॉन्फ़िगर किया जा सकता है। उपयुक्त मॉडल सामग्री की ताकत और अनुभाग में कमी पर निर्भर करता है, इसलिए अकेले ट्यूब व्यास को चयन मानदंड के रूप में उपयोग नहीं किया जाना चाहिए।
डबल चेन कोल्ड ड्राइंग मशीन को पुष्टि किए गए उत्पाद आयाम, ड्राइंग बल, स्ट्रोक और स्वचालन आवश्यकताओं के अनुसार इंजीनियर किया गया है। शिपमेंट से पहले, यांत्रिक संचालन और प्रमुख नियंत्रण कार्यों को सत्यापित करने के लिए उपकरण को इकट्ठा और परीक्षण किया जाता है।
मानक फ़ैक्टरी परीक्षण में निष्क्रिय संचालन और रेटेड-लोड परीक्षण शामिल हैं। परीक्षण के दौरान, चेन तनाव, कंपन, ऑपरेटिंग शोर, गियरबॉक्स और तेल तापमान जैसी प्रमुख वस्तुओं की निगरानी की जाती है। जहां ग्राहक के नमूने उपलब्ध हैं, वहां चयनित टूलींग और प्रक्रिया मापदंडों की उपयुक्तता की जांच के लिए परीक्षण ड्राइंग का भी उपयोग किया जा सकता है।
फिर मशीन को मुख्य उपकरण और ढीले घटकों के लिए उचित नमी और संक्षारण संरक्षण के साथ निर्यात परिवहन के लिए तैयार किया जाता है।
फैंगरॉन्ग एक नियंत्रित इंजीनियरिंग और असेंबली प्रक्रिया के माध्यम से कोल्ड ड्राइंग उपकरण बनाती है:
मुख्य गाइड घटकों को आयामी सटीकता और संरेखण के लिए मशीनीकृत और जांचा जाता है। बड़े ड्रॉबेंच के लिए, गाइड स्ट्रेटनेस और कैरिज संरेखण विशेष रूप से महत्वपूर्ण हैं क्योंकि लंबी ड्राइंग स्ट्रोक पर छोटी यांत्रिक त्रुटियां अधिक महत्वपूर्ण हो सकती हैं।
ड्राइंग प्रक्रिया की पुष्टि किए बिना कोल्ड ड्राइंग मशीन खरीदने से बड़ी मशीन, अपर्याप्त खींचने की क्षमता या अनुपयुक्त टूलिंग हो सकती है। अंतिम मॉडल की पुष्टि होने से पहले फैंगरॉन्ग की इंजीनियरिंग टीम उत्पादन आवश्यकताओं का मूल्यांकन कर सकती है।
तकनीकी सहायता में शामिल हो सकते हैं:
एक नई परियोजना के लिए, प्रदान की जाने वाली सबसे उपयोगी जानकारी आने वाले और तैयार आयाम, सामग्री ग्रेड, उत्पाद की लंबाई, लक्ष्य आउटपुट और मौजूदा ड्राइंग प्रक्रिया है। ये विवरण मशीन कॉन्फ़िगरेशन को केवल व्यास अनुमान के बजाय वास्तविक उत्पादन आवश्यकता पर आधारित होने की अनुमति देते हैं।
FangRong की गुणवत्ता प्रबंधन प्रणाली प्रमाणित हैआईएसओ 9001:2015, प्रमाणपत्र संख्याUQ231211R1. उपकरण की आपूर्ति की जा सकती हैसीई चिह्नांकनसहित लागू मशीनरी सुरक्षा आवश्यकताओं के आधार परमशीनरी निर्देश 2006/42/ईसीप्रासंगिक यूरोपीय-बाज़ार कॉन्फ़िगरेशन के लिए।
कोटेशन के दौरान निरीक्षण और दस्तावेज़ीकरण आवश्यकताओं पर चर्चा की जा सकती है। यदि ग्राहक के प्रोजेक्ट को अतिरिक्त तृतीय-पक्ष निरीक्षण, फ़ैक्टरी स्वीकृति परीक्षण या विशिष्ट दस्तावेज़ीकरण की आवश्यकता होती है, तो ऑर्डर प्लेसमेंट से पहले इन आवश्यकताओं की पुष्टि की जानी चाहिए।
| MOQ | मानक मशीन ऑर्डर के लिए 1 सेट। 2-4 सेट और 5+ सेट के लिए मात्रा-आधारित मूल्य निर्धारण प्रदान किया जा सकता है। अंतिम मात्रा स्तर और इकाई कीमतों की पुष्टि कोटेशन में की जाती है। |
|---|---|
| भुगतान | 30% जमा; फ़ैक्टरी स्वीकृति परीक्षण के बाद शिपमेंट से पहले 70% शेष, जब तक कि अन्यथा सहमति न हो। |
| मानक लीड समय | मानक FR-16 से FR-100 कॉन्फ़िगरेशन के लिए लगभग 30-60 दिन; एफआर-150 और विशेष स्वचालन की आवश्यकता वाली बड़ी मशीनों या परियोजनाओं के लिए लगभग 90-120 दिन। |
| शीघ्र आदेश | वर्तमान उत्पादन क्षमता, मशीन मॉडल और घटक उपलब्धता के आधार पर त्वरित उत्पादन उपलब्ध हो सकता है। एक निश्चित मानक अवधि के रूप में गारंटी के बजाय पुष्टि की गई त्वरित डिलीवरी तिथि को उद्धरण में बताया गया है। |
| गारंटी | सहमत वारंटी शर्तों के तहत कमीशनिंग से 12 महीने। |
| इंस्टालेशन | परियोजना के दायरे के अनुसार स्थापना पर्यवेक्षण, कमीशनिंग और ऑपरेटर प्रशिक्षण प्रदान किया जा सकता है। |
| स्पेयर पार्ट्स | अनुशंसित घिसे-पिटे हिस्सों और अतिरिक्त घटकों की आपूर्ति मशीन मॉडल और उत्पादन स्थितियों के अनुसार की जा सकती है। |
एक सिंगल-चेन मशीन गाड़ी को एक तरफ से खींचती है, जबकि एक डबल-चेन मशीन दोनों तरफ सिंक्रोनाइज़्ड चेन का उपयोग करती है। डबल-चेन व्यवस्था मुख्य रूप से उच्च-बल अनुप्रयोगों के लिए फायदेमंद है क्योंकि यह खींचने वाले भार को वितरित करने और गाड़ी की विलक्षणता को कम करने में मदद करती है। कम-बल वाले अनुप्रयोगों के लिए, लाभ कम महत्वपूर्ण हो सकता है।
केवल ट्यूब व्यास के आधार पर मॉडल का चयन न करें। आवश्यक ड्राइंग बल सामग्री की ताकत, प्रारंभिक और समाप्त आयाम, प्रति पास कमी, डाई ज्यामिति, स्नेहन और खराद का धुरा विन्यास पर निर्भर करता है। इन मापदंडों को प्रदान करने से फैंगरॉन्ग को उचित मशीन क्षमता की गणना करने की अनुमति मिलती है।
हाँ। डबल चेन कोल्ड ड्रॉइंग मशीन को ट्यूब और सॉलिड बार दोनों के लिए कॉन्फ़िगर किया जा सकता है। ट्यूब ड्राइंग के लिए उपयुक्त डाई और मैंड्रेल व्यवस्था की आवश्यकता होती है, जबकि बार ड्राइंग एक अलग वर्कपीस ग्रिपिंग और टूलींग कॉन्फ़िगरेशन का उपयोग करती है।
हाँ। मॉडल और उत्पाद विनिर्देशों के आधार पर, मशीन को 1 से 5 स्ट्रैंड के लिए कॉन्फ़िगर किया जा सकता है। मल्टी-स्ट्रैंड ड्राइंग तब सबसे उपयोगी होती है जब कई उत्पादों के आयाम और प्रक्रिया आवश्यकताएं समान होती हैं।
प्रत्येक सामग्री के लिए उपयुक्त कोई एकल कटौती प्रतिशत नहीं है। प्रति पास व्यावहारिक कमी सामग्री ग्रेड, प्रारंभिक स्थिति, तैयार आयाम, डाई डिज़ाइन, स्नेहन और आवश्यक सतह और आयामी गुणवत्ता पर निर्भर करती है। पास शेड्यूल वास्तविक सामग्री और उत्पाद आवश्यकताओं के आधार पर स्थापित किया जाना चाहिए।
पारंपरिक ड्राइंग प्रक्रियाओं में आम तौर पर ट्यूब या बार के सिरे को तैयार करने की आवश्यकता होती है ताकि यह डाई से गुजर सके और ड्राइंग कैरिज द्वारा पकड़ लिया जा सके। एक अलग पॉइंटिंग मशीन की आवश्यकता है या नहीं, यह चयनित फीडिंग और अंतिम तैयारी विधि पर निर्भर करता है। स्वचालन के उच्च स्तर के लिए स्वचालित अंतिम तैयारी या पॉइंट-फ्री सिस्टम पर विचार किया जा सकता है।
हाँ। स्वचालित फीडिंग, निश्चित-लंबाई काटने और प्राप्त करने वाली प्रणालियाँ वैकल्पिक कॉन्फ़िगरेशन के रूप में उपलब्ध हैं। स्थिर उत्पाद विशिष्टताओं के साथ उच्च मात्रा में उत्पादन के लिए स्वचालन विशेष रूप से उपयोगी है, जबकि कम मात्रा या बार-बार बदलते ऑर्डर के लिए मैन्युअल लोडिंग अधिक किफायती हो सकती है।
कृपया सामग्री ग्रेड, ट्यूब या बार प्रकार, प्रारंभिक और तैयार आयाम, उत्पाद की लंबाई, आवश्यक कटौती, लक्ष्य उत्पादन क्षमता, स्ट्रैंड की संख्या और पसंदीदा स्वचालन स्तर प्रदान करें। यदि उपलब्ध हो, तो चित्र या नमूना आयाम भेजें। ये विवरण मशीन और टूलींग मूल्यांकन शुरू करने के लिए पर्याप्त हैं।
फैंगरॉन्ग 1998 से कोल्ड ड्राइंग उपकरण निर्माण में लगा हुआ है और ट्यूब और बार प्रसंस्करण के लिए यांत्रिक और हाइड्रोलिक धातु बनाने वाले उपकरणों पर ध्यान केंद्रित करता है। इसके इंजीनियरिंग दायरे में ड्रॉबेंच कॉन्फ़िगरेशन, ड्राइंग-फोर्स गणना, टूलींग चयन, स्वचालन एकीकरण और उत्पादन कमीशनिंग शामिल है।
हेवी-ड्यूटी ड्रॉबेंच खरीदने वाले ग्राहकों के लिए, मशीन स्वयं परियोजना का केवल एक हिस्सा है। अधिक महत्वपूर्ण मुद्दा यह है कि क्या चयनित खींचने की क्षमता, श्रृंखला प्रणाली, डाई व्यवस्था, मैंड्रेल कॉन्फ़िगरेशन और उत्पादन गति वास्तविक सामग्री और पास शेड्यूल से मेल खाती है। फैंगरॉन्ग ग्राहक के उत्पाद डेटा से कोटेशन से पहले मशीन कॉन्फ़िगरेशन स्थापित करने और डिलीवरी के बाद इंस्टॉलेशन, कमीशनिंग और ऑपरेटर प्रशिक्षण का समर्थन करने के लिए काम कर सकता है।
किसी प्रोजेक्ट कोटेशन के लिए, अपनी सामग्री, शुरुआती आकार, तैयार आकार, उत्पाद की लंबाई और आवश्यक आउटपुट प्रदान करें। फैंगरॉन्ग फिर उपयुक्त एफआर मॉडल, ड्राइंग फोर्स, टूलींग कॉन्फ़िगरेशन और वैकल्पिक स्वचालन की सिफारिश कर सकता है।
पता
नंबर 163, शाटोंग रोड, शाबू 2 औद्योगिक क्षेत्र, डालंग टाउन, डोंगगुआन सिटी, गुआंग्डोंग, चीन
टेलीफोन