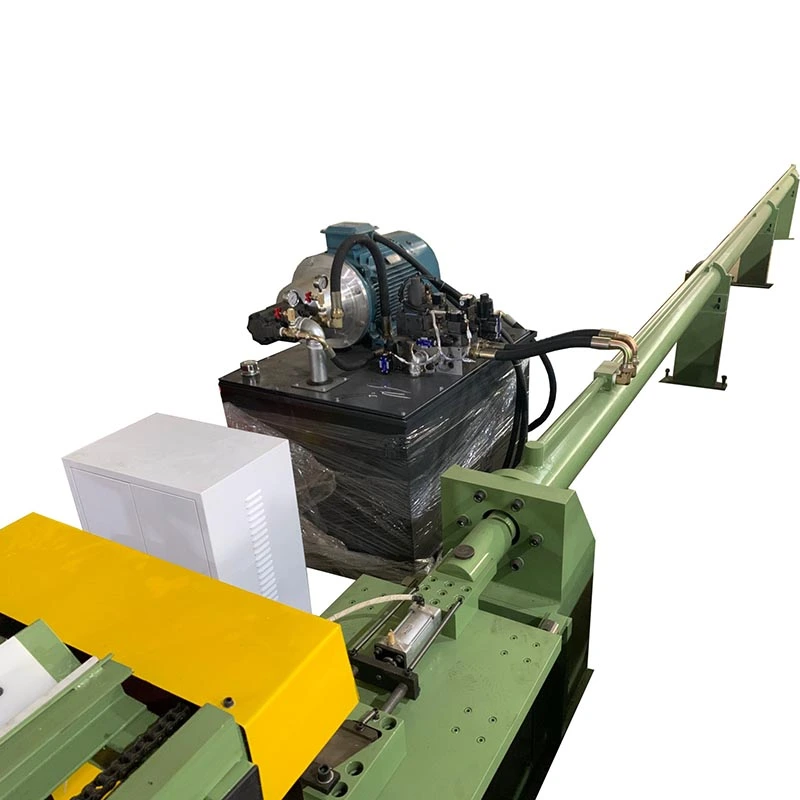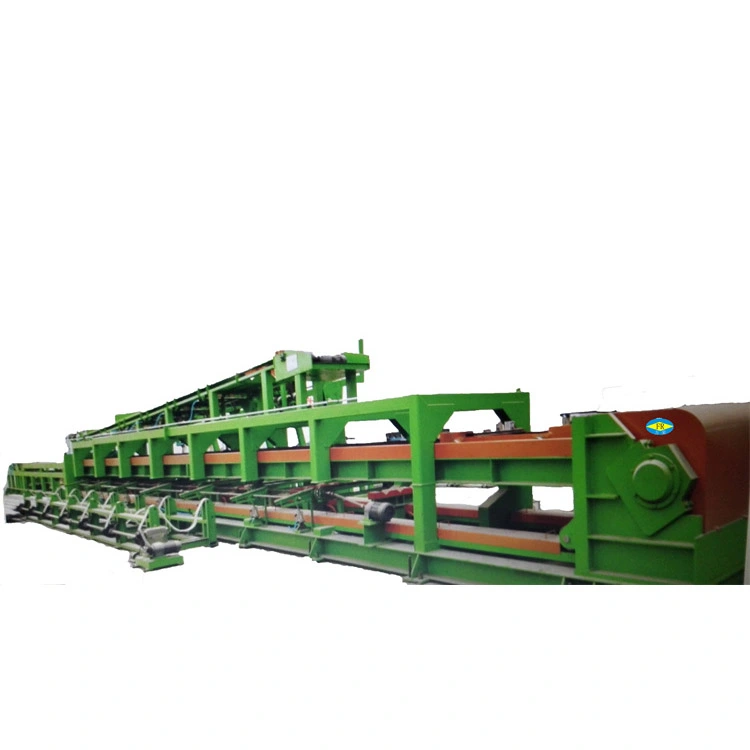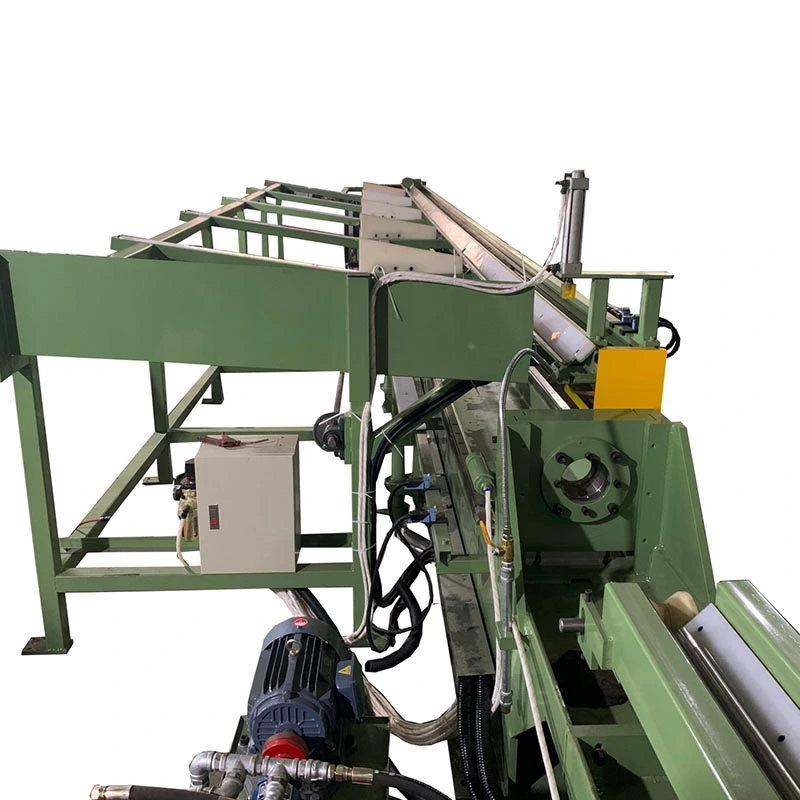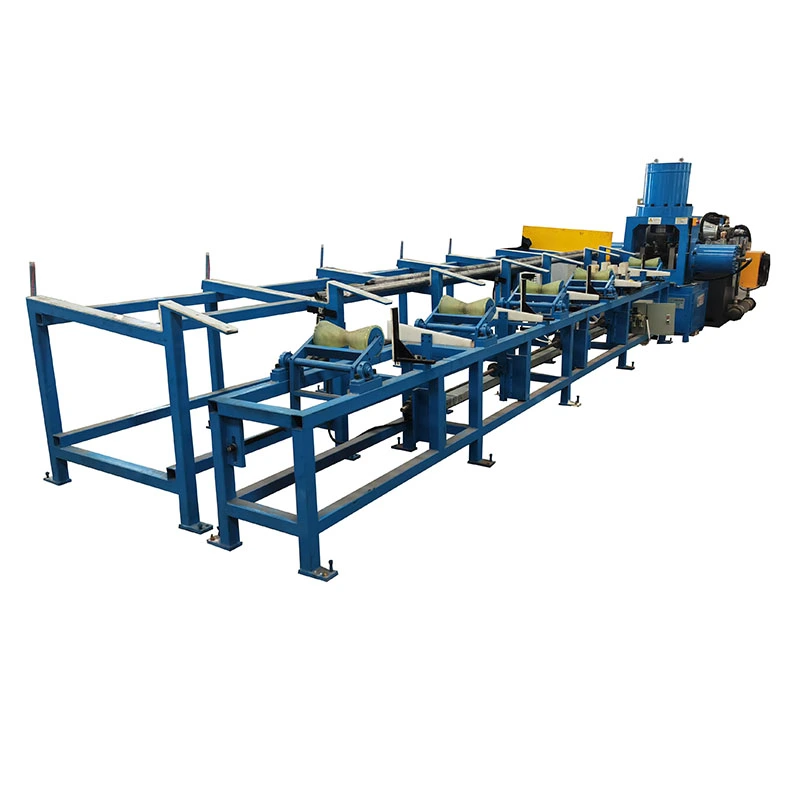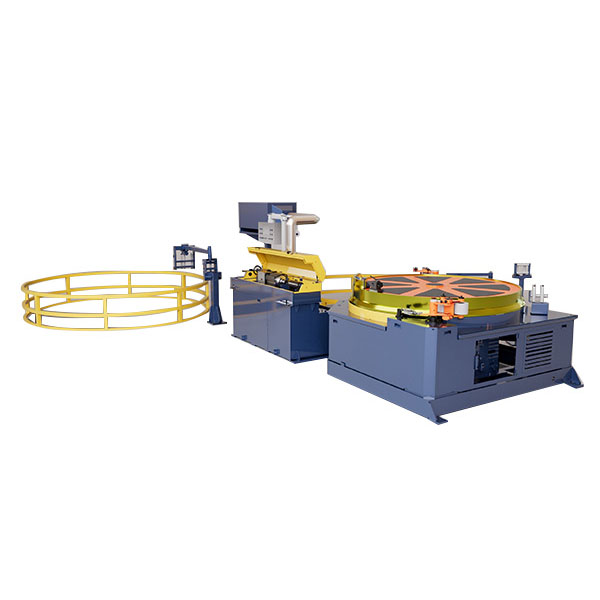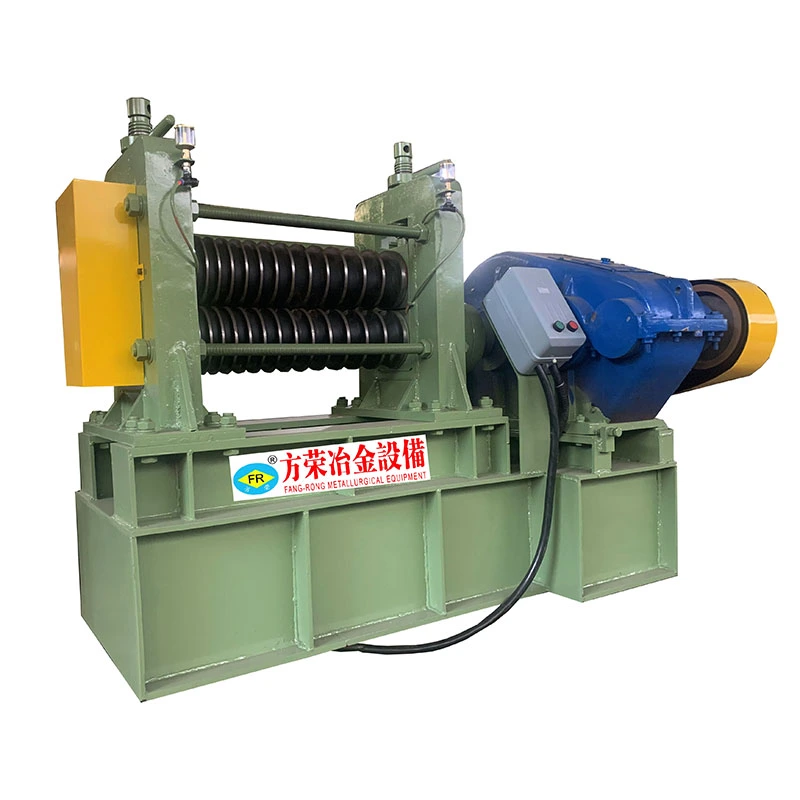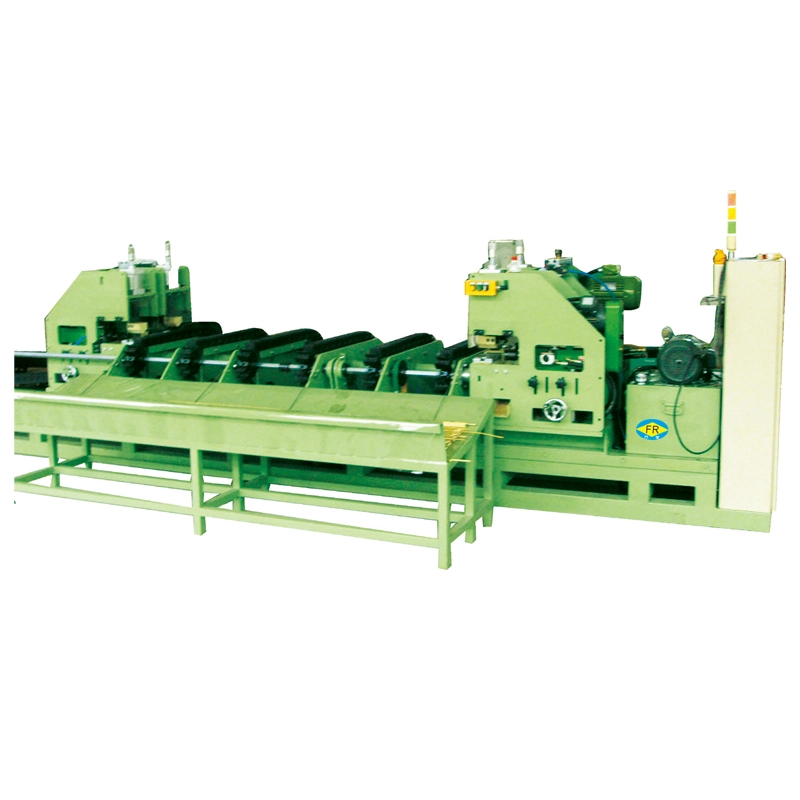


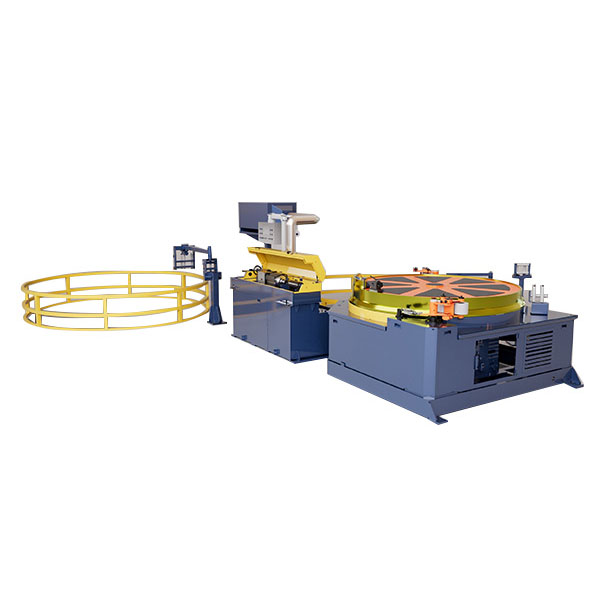
फैंगरॉन्गप्रदान करता हैट्यूब आंतरिक धागा बनाने की मशीनतांबे, स्टेनलेस स्टील, पीतल और एल्यूमीनियम ट्यूबों में निरंतर आंतरिक धागे और पेचदार खांचे बनाने के लिए। 5-15 मिमी तक ट्यूब व्यास को कवर करने वाले एफआर-8 और एफआर-12 कॉन्फ़िगरेशन और 60 मीटर/मिनट तक ड्राइंग गति के साथ, उपकरण एचवीएसी, प्रशीतन, लचीली नली और सटीक ट्यूब निर्माण में कुशल ट्यूब प्रसंस्करण के लिए डिज़ाइन किया गया है।
उच्च-प्रदर्शन धातु ट्यूब, लचीली ट्यूबिंग, हीट-एक्सचेंजर ट्यूब और विशेष द्रव-स्थानांतरण घटकों का उत्पादन करने वाले निर्माताओं के लिए आंतरिक धागा और नाली बनाना एक महत्वपूर्ण प्रक्रिया है। आंतरायिक मशीनिंग संचालन के विपरीत, एक सतत गठन प्रणाली एक उत्पादन अनुक्रम में ट्यूब फीडिंग, आंतरिक प्रोफ़ाइल बनाने, नियंत्रित ड्राइंग और स्वचालित कॉइलिंग को जोड़ सकती है। यह ट्यूब की स्थिर गति और लगातार गठन की स्थिति को बनाए रखते हुए बार-बार हैंडलिंग को कम करने में मदद करता है।
फैंगरॉन्ग की ट्यूब इनर थ्रेड फॉर्मिंग मशीन FR-8 और FR-12 कॉन्फ़िगरेशन में उपलब्ध है। एफआर-8 मॉडल 15-30 मीटर/मिनट की ड्राइंग गति के साथ 5-10 मिमी ट्यूब व्यास का समर्थन करता है, जबकि एफआर-12 40-60 मीटर/मिनट पर 8-15 मिमी ट्यूबों को संभालता है। अंतिम विन्यास का मिलान ट्यूब सामग्री, दीवार की मोटाई, आंतरिक प्रोफ़ाइल, पिच, उत्पादन गति और कुंडल व्यास से किया जा सकता है।
विषयसूची
- ट्यूब इनर थ्रेड बनाने वाली मशीन कैसे काम करती है?
- सतत आंतरिक थ्रेड निर्माण की मुख्य विशेषताएं क्या हैं?
- मुख्य मशीन विशिष्टताएँ क्या हैं?
- निर्माताओं को सही मशीन का चयन कैसे करना चाहिए?
- इस मशीन का उपयोग कहाँ किया जाता है?
- यह किन उत्पादन समस्याओं का समाधान कर सकता है?
- फैंगरॉन्ग मशीन निर्माण के प्रति किस प्रकार दृष्टिकोण रखता है?
- अक्सर पूछे जाने वाले प्रश्नों
- आप अपना ट्यूब प्रोसेसिंग प्रोजेक्ट कैसे शुरू कर सकते हैं?
ट्यूब इनर थ्रेड बनाने वाली मशीन कैसे काम करती है?
एक ट्यूब इनर थ्रेड फॉर्मिंग मशीन निरंतर ट्यूब मूवमेंट के आधार पर डिज़ाइन की गई है। अलग-अलग ट्यूब अनुभागों को अलग से संसाधित करने के बजाय, ट्यूब फीडिंग सिस्टम में प्रवेश करती है और आंतरिक गठन अनुभाग के माध्यम से लगातार चलती रहती है। एक नियंत्रित निर्माण उपकरण आंतरिक सतह पर आवश्यक पेचदार धागा या नाली बनाता है जबकि कर्षण प्रणाली स्थिर गति बनाए रखती है।
1. नियंत्रित ट्यूब फीडिंग
फीडिंग अनुभाग नियंत्रित दर पर ट्यूब को निर्माण क्षेत्र की ओर निर्देशित करता है। सटीक संरेखण महत्वपूर्ण है क्योंकि अत्यधिक विचलन गहराई, पिच स्थिरता और अंतिम आंतरिक प्रोफ़ाइल को प्रभावित कर सकता है।
2. आंतरिक प्रोफ़ाइल का निर्माण
फॉर्मिंग सिस्टम पारंपरिक सामग्री-हटाने वाली कटिंग पर निर्भर होने के बजाय नियंत्रित विरूपण के माध्यम से आंतरिक पेचदार प्रोफ़ाइल बनाता है। यह विधि निरंतर उत्पादन के लिए विशेष रूप से उपयुक्त है जहां स्थिर पिच और दोहराने योग्य आंतरिक ज्यामिति महत्वपूर्ण हैं।
3. ड्राइंग और ट्रैक्शन
फॉर्मिंग सेक्शन में प्रवेश करने के बाद, ट्यूब को मशीन के माध्यम से लगातार खींचा जाता है। ड्राइंग बल और कार्य गति को ट्यूब सामग्री और आयामों के अनुसार समायोजित किया जा सकता है, जिससे स्थिर उत्पादन स्थितियों को बनाए रखने में मदद मिलती है।
4. स्वचालित कुंडलन
एक बार आंतरिक प्रोफ़ाइल बन जाने के बाद, तैयार ट्यूब को स्वचालित रूप से एक कुंडल में लपेटा जा सकता है। यह मध्यवर्ती मैन्युअल हैंडलिंग को कम करता है और अपस्ट्रीम या डाउनस्ट्रीम ट्यूब-प्रोसेसिंग उपकरण से जुड़ने की प्रक्रिया को आसान बनाता है।
सतत आंतरिक थ्रेड निर्माण की मुख्य विशेषताएं क्या हैं?
ट्यूब निर्माताओं के लिए, मशीन का प्रदर्शन केवल क्षमता बनाने से निर्धारित नहीं होता है। निरंतर उत्पादन के लिए समन्वित फीडिंग, ट्रैक्शन, टूलींग और वाइंडिंग सिस्टम की भी आवश्यकता होती है।
- सतत प्रसंस्करण:ट्यूब बनाना, ड्राइंग और कॉइलिंग एक कनेक्टेड उत्पादन प्रक्रिया के रूप में काम कर सकते हैं।
- आंतरिक पेचदार गठन:फॉर्मिंग सिस्टम ट्यूब की लंबाई के साथ आंतरिक धागे या खांचे बनाता है।
- एकाधिक सामग्री अनुकूलता:तांबा, स्टेनलेस स्टील, पीतल, एल्यूमीनियम और अन्य उपयुक्त धातु ट्यूबों के लिए कॉन्फ़िगरेशन विकसित किया जा सकता है।
- समायोज्य उत्पादन पैरामीटर:काम करने की गति और ड्राइंग की स्थिति को सामग्री और ट्यूब विनिर्देशों के अनुसार चुना जा सकता है।
- स्वचालित वाइंडिंग:तैयार ट्यूबों को कॉइल्स में एकत्र किया जा सकता है, जिससे अतिरिक्त रिवाइंडिंग कार्य कम हो जाता है।
- उत्पादन-लाइन एकीकरण:उपकरण को मौजूदा ट्यूब प्रसंस्करण लाइनों से जुड़ने के लिए कॉन्फ़िगर किया जा सकता है।
- कस्टम टूलींग:फॉर्मिंग टूल का मिलान आवश्यक ट्यूब आयाम, पिच और आंतरिक प्रोफ़ाइल से किया जा सकता है।
मुख्य मशीन विशिष्टताएँ क्या हैं?
फैंगरॉन्ग वर्तमान में विभिन्न ट्यूब आकारों और उत्पादन आवश्यकताओं के लिए दो मानक कॉन्फ़िगरेशन प्रदान करता है। निम्नलिखित विशिष्टताएँ प्रारंभिक मशीन चयन के लिए एक व्यावहारिक संदर्भ प्रदान करती हैं।
| विनिर्देश | एफआर-8 | एफआर-12 |
|---|---|---|
| आरेखण बल | 2 टी | 5 टी |
| ट्यूब व्यास | 5-10 मिमी | 8-15 मिमी |
| ड्राइंग गति | 15-30 मीटर/मिनट | 40-60 मीटर/मिनट |
| कुंडल व्यास | 600-1000 मिमी | 800-1200 मिमी |
| मुख्य मोटर | 15 किलोवाट | 22 किलोवाट |
| परिवर्तनीय चालक | 18 किलोवाट | 30 किलोवाट |
वास्तविक परिचालन मापदंडों की पुष्टि ट्यूब सामग्री, बाहरी व्यास, दीवार की मोटाई, आवश्यक आंतरिक प्रोफ़ाइल, पिच, उत्पादन क्षमता और तैयार कॉइल आवश्यकताओं के अनुसार की जानी चाहिए। कस्टम कॉन्फ़िगरेशन तब उपलब्ध होते हैं जब मानक विनिर्देश किसी उत्पादन लाइन से पूरी तरह मेल नहीं खाते।
निर्माताओं को सही मशीन का चयन कैसे करना चाहिए?
केवल मोटर शक्ति या अधिकतम गति के आधार पर आंतरिक धागा बनाने वाली मशीन का चयन करने से अनुपयुक्त उत्पादन विन्यास हो सकता है। संपूर्ण ट्यूब-प्रसंस्करण आवश्यकता का मूल्यांकन करना एक अधिक विश्वसनीय तरीका है।
ट्यूब सामग्री
तांबा, स्टेनलेस स्टील, पीतल और एल्यूमीनियम में अलग-अलग यांत्रिक गुण और गठन व्यवहार होते हैं। इसलिए चयनित गठन बल, टूलींग और ऑपरेटिंग पैरामीटर संसाधित की जा रही सामग्री के अनुरूप होने चाहिए।
ट्यूब का व्यास और दीवार की मोटाई
ट्यूब आयाम सीधे मशीन कॉन्फ़िगरेशन को प्रभावित करते हैं। FR-8 को 5-10 मिमी ट्यूबों के लिए डिज़ाइन किया गया है, जबकि FR-12 8-15 मिमी को कवर करता है। अनुकूलित कॉन्फ़िगरेशन का अनुरोध करते समय दीवार की मोटाई भी प्रदान की जानी चाहिए।
आंतरिक धागा या नाली आवश्यकताएँ
आवश्यक आंतरिक प्रोफ़ाइल और पिच उपयुक्त फॉर्मिंग टूलींग का निर्धारण करते हैं। कई ट्यूब विशिष्टताओं का उत्पादन करने वाले निर्माताओं को उपकरण की योजना बनाते समय टूलींग लचीलेपन पर विचार करना चाहिए।
उत्पादन गति
लक्ष्य आउटपुट एक अन्य महत्वपूर्ण कारक है। छोटी ट्यूबों को शामिल करते हुए मध्यम गति के उत्पादन के लिए, FR-8 कॉन्फ़िगरेशन उपयुक्त हो सकता है। उच्च गति आवश्यकताओं और अधिक खींचने वाले बल के लिए FR-12 कॉन्फ़िगरेशन की आवश्यकता हो सकती है।
समाप्त कुंडल व्यास
वाइंडिंग सिस्टम पर आवश्यक तैयार कुंडल आकार के साथ विचार किया जाना चाहिए। विभिन्न उत्पादन लेआउट के लिए अलग-अलग वाइंडिंग कॉन्फ़िगरेशन और हैंडलिंग व्यवस्था की आवश्यकता हो सकती है।
इस मशीन का उपयोग कहाँ किया जाता है?
निरंतर आंतरिक धागा और नाली निर्माण ट्यूब निर्माण अनुप्रयोगों की एक श्रृंखला का समर्थन कर सकता है जहां आंतरिक ज्यामिति उत्पाद प्रदर्शन या असेंबली आवश्यकताओं में योगदान देती है।
- एचवीएसी और एयर कंडीशनिंग ट्यूब उत्पादन
- प्रशीतन और हीट-एक्सचेंजर ट्यूब प्रसंस्करण
- लचीली स्टेनलेस स्टील नली निर्माण
- गैस नली उत्पादन
- जल आपूर्ति और पाइपलाइन घटक
- नालीदार धातु ट्यूब उत्पादन
- ऑटोमोटिव लचीली ट्यूबिंग
- औद्योगिक द्रव-स्थानांतरण ट्यूबिंग
- परिशुद्धता धातु ट्यूब निर्माण
कॉपर ट्यूब अनुप्रयोगों के लिए, एयर कंडीशनिंग और प्रशीतन प्रणालियों में विशेष गर्मी-स्थानांतरण अनुप्रयोगों के लिए आंतरिक पेचदार खांचे बनाए जा सकते हैं। अंतिम टूलींग और ऑपरेटिंग पैरामीटर वास्तविक ट्यूब विनिर्देश और अनुप्रयोग से निर्धारित किए जाने चाहिए।
यह किन उत्पादन समस्याओं का समाधान कर सकता है?
पारंपरिक ट्यूब प्रसंस्करण में कई स्वतंत्र संचालन, मैन्युअल फीडिंग, बार-बार समायोजन और अलग-अलग रिवाइंडिंग शामिल हो सकते हैं। ये कदम हैंडलिंग समय बढ़ा सकते हैं और संरेखण या स्थिरता समस्याओं के अवसर ला सकते हैं।
| उत्पादन चुनौती | सतत गठन दृष्टिकोण | संभावित उत्पादन लाभ |
|---|---|---|
| बार-बार मैनुअल फीडिंग | निरंतर ट्यूब फीडिंग | कम मध्यवर्ती हैंडलिंग |
| अस्थिर ट्यूब संरेखण | नियंत्रित भोजन और स्थिति | अधिक सुसंगत गठन की स्थितियाँ |
| अलग गठन संचालन | एकीकृत गठन और ड्राइंग | सरलीकृत उत्पादन प्रवाह |
| मैनुअल रिवाइंडिंग | स्वचालित कुंडल वाइंडिंग | कम पोस्ट-फॉर्मिंग हैंडलिंग |
| विभिन्न ट्यूब विशिष्टताएँ | कॉन्फ़िगर करने योग्य टूलींग और पैरामीटर | अधिक उत्पादन लचीलापन |
सतत विन्यास का प्राथमिक मूल्य प्रक्रिया समन्वय है। फीडिंग, आंतरिक गठन, कर्षण और वाइंडिंग को एक उत्पादन अनुक्रम में लाकर, ऑपरेटर अलग-अलग परिचालनों के बीच ट्यूब अनुभागों को स्थानांतरित करने के बजाय पैरामीटर नियंत्रण और गुणवत्ता निरीक्षण पर अधिक समय व्यतीत कर सकते हैं।
फैंगरॉन्ग मशीन निर्माण के प्रति किस प्रकार दृष्टिकोण रखता है?
फैंगरॉन्ग 1998 से कोल्ड ड्राइंग, स्ट्रेटनिंग और संबंधित धातुकर्म उपकरण निर्माण में शामिल है। इसकी विनिर्माण प्रक्रिया में इंजीनियरिंग डिजाइन, संरचनात्मक निर्माण, मशीनिंग, फॉर्मिंग-टूल उत्पादन, असेंबली, कैलिब्रेशन और परीक्षण शामिल हैं।
प्रमुख यांत्रिक घटकों जैसे ड्राइंग डाई, गाइड व्हील और आंतरिक फॉर्मिंग हेड का निर्माण उनकी परिचालन आवश्यकताओं के अनुसार किया जाता है। घटक के आधार पर, आयामी स्थिरता और सेवा प्रदर्शन का समर्थन करने के लिए मशीनिंग और गर्मी-उपचार प्रक्रियाओं का उपयोग किया जाता है।
शिपमेंट से पहले, पूरे उपकरण की यांत्रिक संरचना, ट्रांसमिशन संचालन, घटक बनाने, विद्युत नियंत्रण, ट्यूब आंदोलन और ड्राइव और नियंत्रण प्रणालियों के बीच समन्वय की जांच की जाती है। सहमत ट्यूब विनिर्देशों और उत्पादन आवश्यकताओं के अनुसार अनुकूलित मशीनों का भी निरीक्षण किया जा सकता है।
गुणवत्ता और तकनीकी साख
- आईएसओ 9001 प्रमाणन
- सीई अनुपालन
- एसजीएस निरीक्षण समर्थन
- 32 आविष्कार पेटेंट
- 100 से अधिक उपयोगिता मॉडल पेटेंट
- डोंगगुआन और यांगजियांग, गुआंग्डोंग में विनिर्माण सुविधाएं
- संबंधित धातुकर्म उपकरणों में 26 वर्षों से अधिक का अनुभव
फैंगरॉन्ग इंस्टॉलेशन मार्गदर्शन, ऑपरेटर प्रशिक्षण, तकनीकी सहायता और स्पेयर-पार्ट सेवाएं भी प्रदान करता है। सामान्य टूट-फूट वाले हिस्सों को छोड़कर, मानक वारंटी अवधि 12 महीने है।
ट्यूब इनर थ्रेड बनाने वाली मशीनों के बारे में अक्सर पूछे जाने वाले प्रश्न
किन सामग्रियों को संसाधित किया जा सकता है?
मशीन को तांबे, स्टेनलेस स्टील, पीतल, एल्यूमीनियम और अन्य उपयुक्त धातु ट्यूबों के लिए कॉन्फ़िगर किया जा सकता है। निर्माण की स्थितियाँ भौतिक गुणों, ट्यूब आयामों और आवश्यक आंतरिक प्रोफ़ाइल पर निर्भर करती हैं।
मानक मॉडल किस ट्यूब व्यास को संभाल सकते हैं?
FR-8 को 5-10 मिमी के ट्यूब व्यास के लिए डिज़ाइन किया गया है, जबकि FR-12 8-15 मिमी को कवर करता है। इन मानक श्रेणियों के बाहर के अनुप्रयोगों के लिए कस्टम कॉन्फ़िगरेशन पर चर्चा की जा सकती है।
FR-8 और FR-12 में क्या अंतर है?
एफआर-8 2 टी ड्राइंग बल और 15-30 मीटर/मिनट ड्राइंग-स्पीड रेंज प्रदान करता है। एफआर-12 5 टी ड्राइंग बल और 40-60 मीटर/मिनट ड्राइंग-स्पीड रेंज प्रदान करता है, जो दो कॉन्फ़िगरेशन को विभिन्न ट्यूब आकार और उत्पादन आवश्यकताओं के लिए उपयुक्त बनाता है।
क्या आंतरिक धागे या खांचे लगातार बन सकते हैं?
हाँ। मशीन को निरंतर ट्यूब संचलन के लिए डिज़ाइन किया गया है और प्रत्येक ट्यूब अनुभाग को अलग से संसाधित किए बिना आवश्यक ट्यूब लंबाई के साथ एक आंतरिक पेचदार धागा या नाली बना सकता है।
क्या इसे मौजूदा उत्पादन लाइन के साथ एकीकृत किया जा सकता है?
हाँ। उपकरण को अपस्ट्रीम या डाउनस्ट्रीम ट्यूब-प्रोसेसिंग सिस्टम के साथ एकीकृत किया जा सकता है। कनेक्शन विधि की योजना ट्यूब फीडिंग, उत्पादन गति, कॉइल हैंडलिंग और मौजूदा फैक्ट्री लेआउट के अनुसार बनाई जानी चाहिए।
मशीन कोटेशन का अनुरोध करते समय क्या जानकारी प्रदान की जानी चाहिए?
निर्माताओं को ट्यूब सामग्री, बाहरी व्यास, दीवार की मोटाई, आंतरिक धागा या नाली प्रोफ़ाइल, पिच, लक्ष्य उत्पादन गति, तैयार कुंडल व्यास, अपेक्षित उत्पादन क्षमता और लागू होने पर मौजूदा उत्पादन-लाइन की जानकारी प्रदान करनी चाहिए।
क्या मशीन को अनुकूलित किया जा सकता है?
हाँ। मशीन कॉन्फ़िगरेशन, फॉर्मिंग टूलिंग, कार्य पैरामीटर और उत्पादन-लाइन व्यवस्था को ट्यूब सामग्री, आयाम, फॉर्मिंग आवश्यकताओं और उत्पादन स्थितियों के अनुसार अनुकूलित किया जा सकता है।
आप अपना ट्यूब प्रोसेसिंग प्रोजेक्ट कैसे शुरू कर सकते हैं?
सही आंतरिक निर्माण उपकरण चुनने के लिए मशीन विशिष्टताओं की तुलना करने से कहीं अधिक की आवश्यकता होती है। ट्यूब सामग्री, व्यास, दीवार की मोटाई, आंतरिक प्रोफ़ाइल, पिच, लक्ष्य गति, कुंडल आयाम और लाइन एकीकरण आवश्यकताओं सभी पर एक साथ विचार किया जाना चाहिए। यदि आप एक नई ट्यूब उत्पादन लाइन की योजना बना रहे हैं या मौजूदा प्रक्रिया को अपग्रेड कर रहे हैं, तो उपयुक्त उपकरण कॉन्फ़िगरेशन के लिए फैंगरॉन्ग को अपने ट्यूब विनिर्देश और उत्पादन लक्ष्य प्रदान करें।हमसे संपर्क करेंआज आपके आवेदन पर चर्चा करने, उपयुक्त मशीन मॉडल की पुष्टि करने और आपकी उत्पादन आवश्यकताओं के लिए एक अनुकूलित ट्यूब इनर थ्रेड फॉर्मिंग मशीन समाधान का पता लगाने के लिए।