उत्पादों
उत्पादों

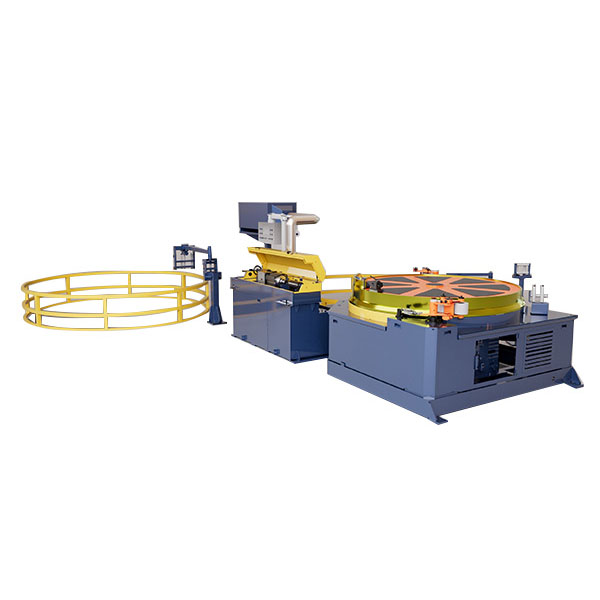
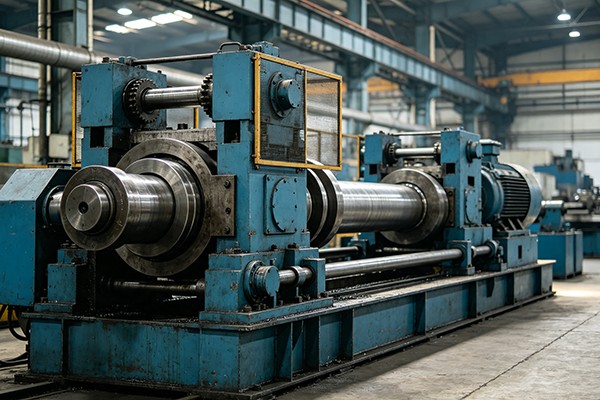
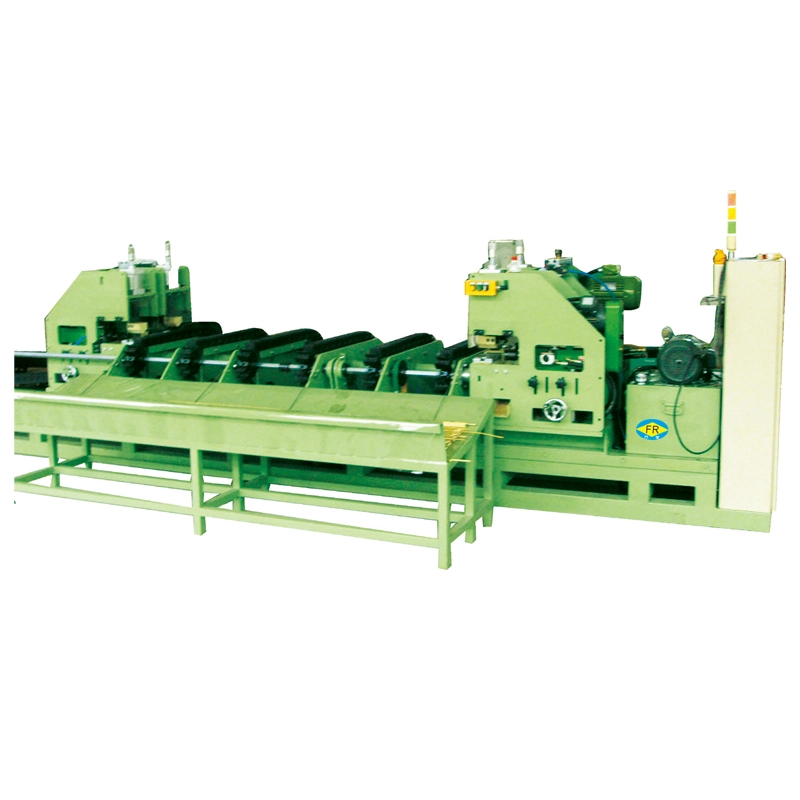
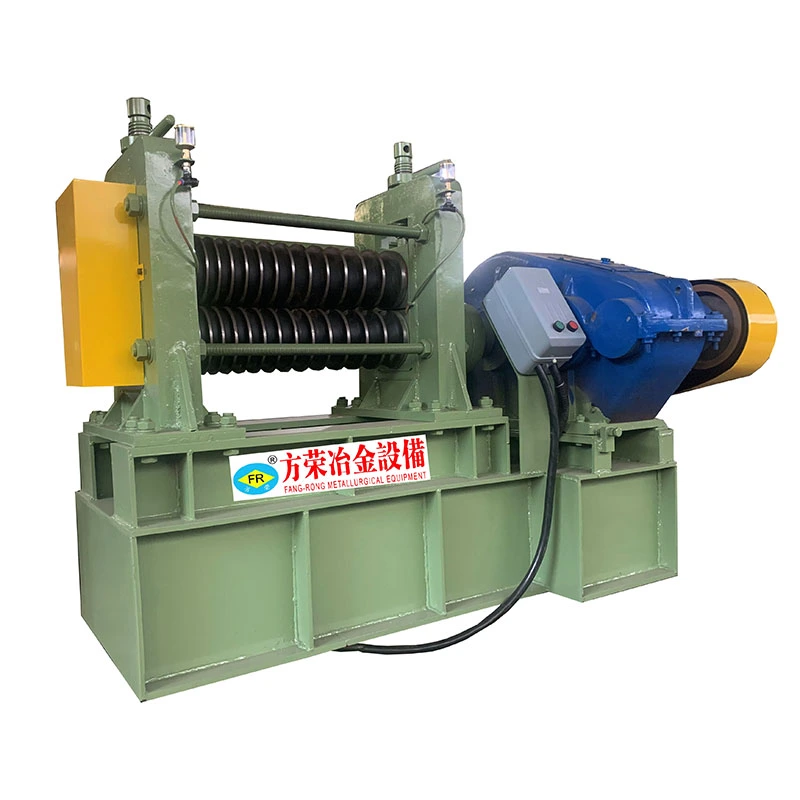
हम सटीक धातु प्रसंस्करण उपकरणों की एक विस्तृत श्रृंखला की पेशकश करते हैं, जिसमें विभिन्न उद्योगों में ट्यूब, बार और तार सामग्री के लिए तैयार स्ट्रेटनिंग, कोल्ड ड्राइंग, पॉइंटिंग, चैम्फरिंग, कटिंग, थ्रेड रोलिंग मशीन और ड्राइंग डाई शामिल हैं।

उत्पादों
अनियमित चेन कोल्ड ड्राइंग मशीन
  • अनियमित चेन कोल्ड ड्राइंग मशीनअनियमित चेन कोल्ड ड्राइंग मशीन
  • अनियमित चेन कोल्ड ड्राइंग मशीनअनियमित चेन कोल्ड ड्राइंग मशीन
  • अनियमित चेन कोल्ड ड्राइंग मशीनअनियमित चेन कोल्ड ड्राइंग मशीन
  • अनियमित चेन कोल्ड ड्राइंग मशीनअनियमित चेन कोल्ड ड्राइंग मशीन

अनियमित चेन कोल्ड ड्राइंग मशीन

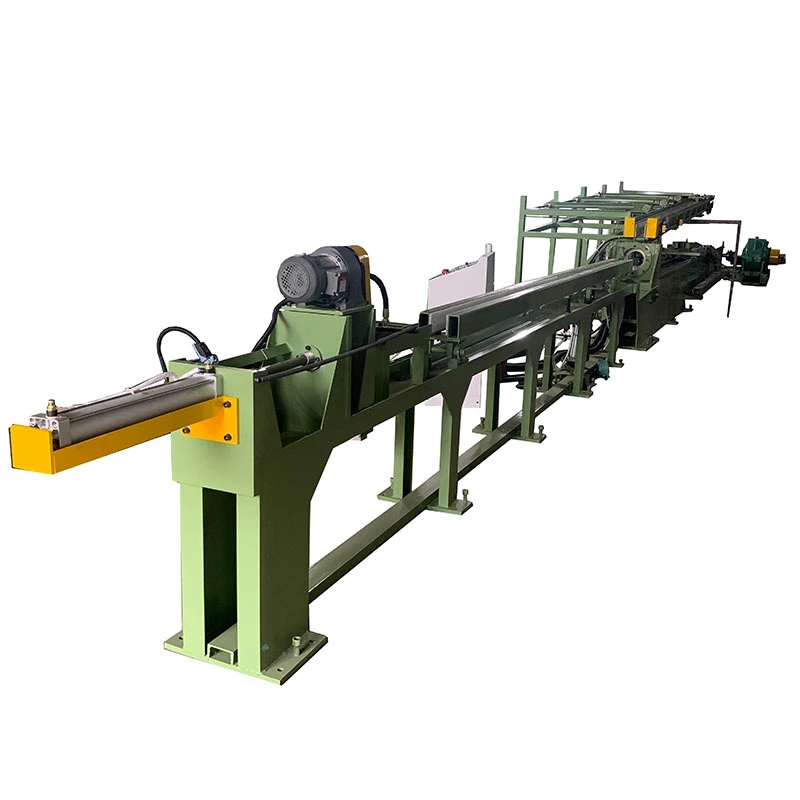
The अनियमित चेन कोल्ड ड्राइंग मशीनगोल ट्यूबों या ठोस छड़ों में परिवर्तित करता हैवर्गाकार, आयताकार, षट्कोणीय, अष्टकोणीय, अंडाकार, चैनल, कोण, टी-आकार, और कस्टम असममित प्रोफ़ाइलनियंत्रित शीत चित्रण के माध्यम से। चेन-संचालित ड्रॉबेंच प्रदान करता है7-1000 केएन ड्राइंग बल, तक की गति28 मी/मिनट, और स्ट्रोक तक10 मी. मल्टी-स्ट्रैंड कॉन्फ़िगरेशन एक बार में 1-5 टुकड़े खींच सकते हैं, जबकि सटीक डाई प्रोफ़ाइल आयाम, कोने की परिभाषा और सतह की फिनिश को नियंत्रित करते हैं। कार्बन स्टील, स्टेनलेस स्टील, मिश्र धातु इस्पात, तांबा, एल्यूमीनियम, टाइटेनियम और अन्य विशेष मिश्र धातुओं के लिए उपयुक्त।

रेटिंग: 5.0
(रेटिंग गिनती: 1)

The अनियमित चेन कोल्ड ड्राइंग मशीनएक परिशुद्ध डाई के माध्यम से गैर-गोल ट्यूबों और ठोस प्रोफाइल को ठंडा करने के लिए एक यांत्रिक ड्रॉबेंच है। इसे वर्गाकार, आयताकार, षट्कोणीय, अष्टकोणीय, अंडाकार, चैनल, कोण, टी-सेक्शन और अन्य कस्टम असममित प्रोफाइल के लिए डिज़ाइन किया गया है, जिसके लिए सख्त आयाम, नियंत्रित कोने की ज्यामिति और गर्म-निर्मित सामग्री की तुलना में अधिक सुसंगत सतह की आवश्यकता होती है जो सामान्य रूप से प्रदान की जा सकती है।

यह मशीन जो मुख्य समस्या हल करती है वह केवल धातु अनुभाग के आकार को बदलना नहीं है। यह निर्माताओं को एक उपयुक्त गोल ट्यूब या बार के साथ शुरुआत करने और अधिक पूर्वानुमानित आयामों और सतह की स्थिति के साथ एक पूर्ण अनियमित प्रोफ़ाइल प्राप्त करने के लिए नियंत्रित ठंड विरूपण का उपयोग करने की अनुमति देता है। यह विशेष रूप से हाइड्रोलिक सिलेंडर ट्यूब, संरचनात्मक प्रोफाइल, सटीक यांत्रिक भागों, तांबे और एल्यूमीनियम अनुभागों, ऑटोमोटिव घटकों और विशेष-मिश्र धातु उत्पादों के लिए उपयोगी है जहां बाद में मशीनिंग ऑपरेशन की आवश्यकता होगी।

फैंगरॉन्ग की एफआर श्रृंखला में एफआर-16 से एफआर-250 तक 10 मानक मॉडल शामिल हैं, जिनमें अधिकतम ड्राइंग बल 7 से 1000 केएन और ड्राइंग गति 28 मीटर/मिनट तक है। मॉडल, टूलींग और उत्पाद आयामों के आधार पर, 1 से 5 ट्यूब या बार एक साथ खींचे जा सकते हैं। मशीन को दोहराए जाने वाले उत्पादन के लिए स्वचालित फीडिंग, कटिंग और प्राप्त करने वाले उपकरणों के साथ भी कॉन्फ़िगर किया जा सकता है।

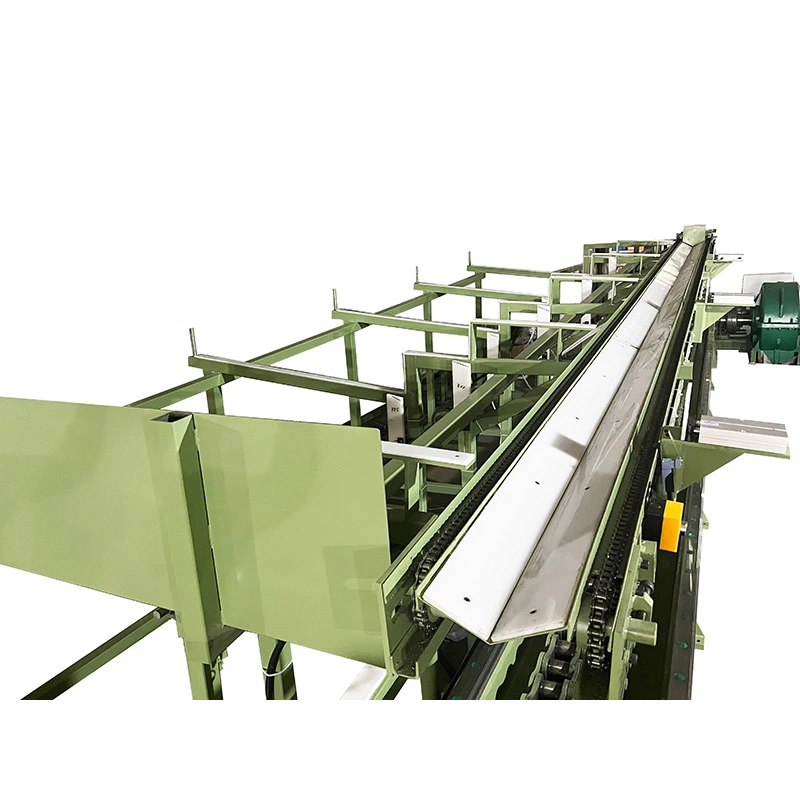
Irregular Chain Cold Drawing Machine for non-round tube and profile drawing Chain drawbench for square rectangular and irregular profiles Multi-strand irregular profile cold drawing machine Heavy-duty irregular profile cold drawing equipment

कोल्ड ने अनियमित प्रोफ़ाइल क्यों बनाई?

हॉट रोलिंग और एक्सट्रूज़न बुनियादी प्रोफाइल बनाने के लिए प्रभावी हैं, लेकिन वे सटीक अनुप्रयोगों के लिए आवश्यक आयामी सटीकता, सतह की स्थिति या कोने की परिभाषा प्रदान नहीं कर सकते हैं। यदि तैयार खंड को बाद में मशीनीकृत किया जाता है, तो निर्माता को अतिरिक्त सामग्री हटाने, मशीनिंग समय और स्क्रैप का भी हिसाब देना होगा।

कोल्ड ड्रॉइंग नियंत्रित खींचने वाले बल के तहत पासे के माध्यम से अनुभाग को बदल देती है। डाई बाहरी प्रोफ़ाइल को परिभाषित करती है जबकि ड्राइंग में कमी आयामी आकार प्रदान करती है और कड़ी मेहनत करती है। खोखले प्रोफाइल के लिए, आंतरिक आयामों और दीवार वितरण को नियंत्रित करने के लिए एक खराद का धुरा या प्लग का भी उपयोग किया जा सकता है।

यह प्रक्रिया तब सबसे मूल्यवान होती है जब ग्राहक को केवल किसी न किसी संरचनात्मक आकार के बजाय दोहराने योग्य तैयार प्रोफ़ाइल की आवश्यकता होती है। उदाहरण के लिए, वर्गाकार हाइड्रोलिक-सिलेंडर ट्यूब बनाने वाला निर्माता ऑनिंग या अन्य परिष्करण कार्यों से पहले बाहरी आयामों और आंतरिक ज्यामिति को अंतिम आवश्यकता के करीब लाने के लिए कोल्ड ड्राइंग का उपयोग कर सकता है। हालाँकि, यदि उत्पाद एक साधारण कम परिशुद्धता वाला संरचनात्मक खंड है, तो गर्म निर्माण अधिक किफायती प्रक्रिया बनी रह सकती है।

अनियमित चेन कोल्ड ड्रॉइंग मशीन कैसे काम करती है

प्रक्रिया आम तौर पर एक तैयार गोल ट्यूब या ठोस पट्टी से शुरू होती है। अग्रणी सिरा छोटा या नुकीला होता है ताकि वह ड्राइंग डाई में प्रवेश कर सके और गाड़ी द्वारा पकड़ लिया जा सके। इसके बाद वर्कपीस एक गैर-गोल डाई से होकर गुजरती है जबकि चेन-चालित गाड़ी इसे सटीक-निर्देशित रेल के साथ खींचती है।

जैसे-जैसे सामग्री डाई के माध्यम से आगे बढ़ती है, इसका क्रॉस-सेक्शन कम हो जाता है और साथ ही दोबारा आकार दिया जाता है। सामग्री डाई कैविटी में प्रवाहित होती है, जिससे आवश्यक वर्गाकार, आयताकार, षट्कोणीय या कस्टम ज्यामिति बनती है। खोखले खंडों के लिए, आंतरिक खराद का धुरा या प्लग बोर को नियंत्रित करता है और दीवार-मोटाई वितरण को प्रबंधित करने में मदद करता है।

चेन ड्राइव, रिडक्शन गियरबॉक्स और कैरिज को एक सिस्टम के रूप में काम करना चाहिए। यदि खींचने वाला बल अस्थिर है या गाड़ी खराब तरीके से संरेखित है, तो कोने के आयाम, सीधापन और सतह की गुणवत्ता असंगत हो सकती है। यही कारण है कि मशीन की क्षमता का चयन केवल तैयार प्रोफ़ाइल आयामों के बजाय वास्तविक सामग्री और कटौती अनुसूची से किया जाना चाहिए।

विशिष्ट उत्पादन परिदृश्य:सटीक आयताकार ट्यूबों का उत्पादन करने वाला ग्राहक मल्टी-स्ट्रैंड कॉन्फ़िगरेशन का उपयोग कर सकता है जब कई ट्यूब एक ही सामग्री और ड्राइंग शेड्यूल साझा करते हैं। इससे प्रति ड्राइंग स्ट्रोक आउटपुट बढ़ता है। यदि ग्राहक अक्सर प्रोफ़ाइल आयाम बदलता है, तो एकल-स्ट्रैंड सेटअप अधिक व्यावहारिक हो सकता है क्योंकि डाई परिवर्तन और सेटअप समायोजन सरल होते हैं।

यह किन समस्याओं का समाधान करता है?

उत्पादन समस्या कोल्ड ड्रॉइंग कैसे मदद करती है जब यह सबसे ज्यादा मायने रखता है
गर्म गठन के बाद ढीले आयाम ठंड विरूपण के दौरान ड्राइंग डाई अनुभाग को आकार देती है। नियंत्रित असेंबली क्लीयरेंस या मशीनिंग भत्ते की आवश्यकता वाले घटकों के लिए महत्वपूर्ण।
अनियमित कोने की ज्यामिति डाई बाहरी प्रोफ़ाइल और कोने के आकार को नियंत्रित करती है। मेटिंग या संरचनात्मक घटकों के रूप में उपयोग किए जाने वाले वर्गाकार, आयताकार और कस्टम प्रोफाइल के लिए महत्वपूर्ण।
बनाने के बाद अतिरिक्त मशीनिंग निकट-से-समाप्त प्रोफ़ाइल बाद की मशीनिंग को कम कर सकती है। सबसे मूल्यवान तब होता है जब मशीनिंग मौजूदा उत्पादन लागत का एक महत्वपूर्ण हिस्सा होती है।
खोखले प्रोफाइल में असंगत दीवार वितरण मैंड्रेल या प्लग टूलींग ड्राइंग के दौरान आंतरिक सहायता प्रदान करता है। दबाव ट्यूबों, सिलेंडर ट्यूबों और सटीक खोखले वर्गों के लिए महत्वपूर्ण।
एकल-टुकड़ा प्रसंस्करण से कम आउटपुट मल्टी-स्ट्रैंड टूलिंग एक झटके में कई टुकड़े खींच सकती है। स्थिर आयामों और दोहराने योग्य टूलींग वाले उच्च-मात्रा वाले उत्पादों के लिए उपयोगी।

उत्पादन के लिए मुख्य विशेषताएं

1. गैर-गोल प्रोफाइल का सटीक नियंत्रण
जैसे ही सामग्री ड्राइंग क्षेत्र से गुजरती है, डाई और निर्देशित ड्राइंग कैरिज प्रोफ़ाइल को नियंत्रित करती है। यह आयताकार और वर्गाकार खंडों के लिए विशेष रूप से उपयोगी है जहां चौड़ाई, ऊंचाई और कोने के आयाम सभी असेंबली को प्रभावित करते हैं। एक विशिष्ट संरचनात्मक या यांत्रिक घटक अनुप्रयोग में, सख्त प्रोफ़ाइल नियंत्रण ड्राइंग के बाद सुधारात्मक मशीनिंग की मात्रा को कम कर सकता है।

2. ड्राइंग स्पीड 28 मीटर/मिनट तक
चेन-संचालित ड्रॉबेंच उपयुक्त सामग्री और छोटे प्रोफाइल पर उच्च ड्राइंग गति प्रदान कर सकते हैं। उच्च गति तब उपयोगी होती है जब एक ही उत्पाद का लगातार बड़ी मात्रा में निर्माण किया जाता है। यह उच्च-शक्ति मिश्र धातुओं या कठिन-से-खींचने वाली सामग्रियों के लिए कम महत्वपूर्ण है जहां स्नेहन, डाई घिसाव और विरूपण स्थिरता व्यावहारिक ड्राइंग गति को सीमित कर सकती है।

3. 1 से 5-स्ट्रैंड ड्राइंग
जब उत्पाद के आयाम और डाई व्यवस्था इसकी अनुमति देती है तो एक कैरिज स्ट्रोक के दौरान एकाधिक प्रोफ़ाइल तैयार की जा सकती हैं। हजारों समान टुकड़े चलाने वाले तांबे, एल्यूमीनियम या स्टील प्रोफ़ाइल निर्माता के लिए, मल्टी-स्ट्रैंड ड्राइंग रैखिक ड्राइंग गति को बढ़ाए बिना आउटपुट बढ़ा सकती है। बार-बार आकार परिवर्तन के साथ कम मात्रा वाले ऑर्डर के लिए, सिंगल-स्ट्रैंड ड्राइंग आसान बदलाव प्रदान कर सकता है।

4. नियंत्रित सतह की स्थिति
कोल्ड ड्राइंग एक उपयुक्त रूप से तैयार वर्कपीस की सतह की स्थिति में सुधार कर सकती है क्योंकि सामग्री गर्म-निर्मित स्थिति में रहने के बजाय एक सटीक डाई से गुजरती है। हालाँकि, इसे हर दरार, गड्ढे या दोष को स्वचालित रूप से हटाने के रूप में वर्णित नहीं किया जाना चाहिए। ड्राइंग के बाद सतह की गुणवत्ता अभी भी आने वाली सामग्री की स्थिति, अचार बनाने या सतह की तैयारी, स्नेहन, डाई की स्थिति और चयनित कमी पर निर्भर करती है।

5. अनियमित ट्यूबों के लिए आंतरिक नियंत्रण
खोखले प्रोफाइल के लिए, मैंड्रेल या प्लग टूलिंग आंतरिक ज्यामिति को नियंत्रित करती है जबकि बाहरी डाई बाहरी आकार को परिभाषित करती है। यह हाइड्रोलिक और वायवीय सिलेंडर ट्यूबों के लिए महत्वपूर्ण है जहां आंतरिक निकासी और दीवार वितरण सीधे बाद की मशीनिंग और परिचालन प्रदर्शन को प्रभावित करते हैं।

6. हेवी-ड्यूटी चेन और गियरबॉक्स ड्राइव
एफआर श्रृंखला ड्राइंग-फोर्स आवश्यकताओं के अनुसार विभिन्न चेन पिचों और गियरबॉक्स कॉन्फ़िगरेशन का उपयोग करती है। बड़ी श्रृंखला प्रणालियाँ भारी भार के लिए अभिप्रेत हैं। उच्च शक्ति वाली स्टील प्रोफ़ाइल के लिए पर्याप्त खींचने वाले बल की आवश्यकता होती है, चेन क्षमता और गियरबॉक्स का चयन अधिकतम ड्राइंग गति से अधिक महत्वपूर्ण हो जाता है।

7. अलग कैरिज रिटर्न ड्राइव
रिटर्न मोटर ड्राइंग स्ट्रोक के बाद गाड़ी को वापस प्रारंभिक स्थिति में ले जाती है। इससे मशीन की विरूपण क्षमता में वृद्धि नहीं होती है, लेकिन यह गैर-ड्राइंग समय को कम कर देता है और इसलिए छोटे-बैच उत्पादन की तुलना में दोहराव वाले उत्पादन पर अधिक मायने रखता है।

8. वैकल्पिक उत्पादन स्वचालन
स्वचालित फीडिंग, कटिंग और रिसीविंग सिस्टम को उत्पादन लेआउट के अनुसार एकीकृत किया जा सकता है। स्वचालन तब सबसे उपयोगी होता है जब उत्पाद के आयाम लंबे समय तक उत्पादन के लिए स्थिर रहते हैं। प्रोटोटाइप कार्य या बार-बार प्रोफ़ाइल परिवर्तन के लिए, मैन्युअल लोडिंग अधिक किफायती हो सकती है।

तकनीकी निर्देश

एक मॉडल का चयन करते समय, सबसे महत्वपूर्ण मापदंडों में ड्राइंग बल, उत्पाद आयाम, सामग्री की ताकत, प्रति पास कमी, ड्राइंग गति, स्ट्रोक की लंबाई और स्ट्रैंड की संख्या की आवश्यकता होती है। ड्राइंग बल की गणना केवल एक सरल क्रॉस-अनुभागीय-क्षेत्र सूत्र का उपयोग करने के बजाय वास्तविक प्रक्रिया से की जानी चाहिए, क्योंकि डाई घर्षण, सामग्री की स्थिति, विरूपण ज्यामिति और स्नेहन सभी आवश्यक बल को प्रभावित करते हैं।

नमूना अधिकतम. आरेखण बल (kN) अधिकतम. ड्राइंग यात्रा (एम) ड्राइंग स्पीड (एम/मिनट) रिटर्न मोटर (किलोवाट) कम करने चेन पिच मुख्य मोटर (किलोवाट)
एफआर-16 7 7 28 0.75 ZQ250 1.5" 4
फादर-25 10 8 28 0.75 ZQ400 2" 7.5/11
एफआर-50 50 8 25 1.1 ZQ500 2.5" 22
एफआर-76 100 9 25 2.2 ZQ650 3" 30 /37
एफआर-100 150 10 12 3 ZQ850 4" 45
एफआर-120 200 10 12 3 ZQ850 3" डबल 55
एफआर-150 400 10 10 3 ZQ1000 4" डबल 75
एफआर-180 600 10 10 4 ZQ1250 5" डबल 98
एफआर-200 800 10 10 4 ZQ850 × 2 4" ट्रिपल 55×2
एफआर-250 1000 10 10 4 ZQ1450 5" ट्रिपल 132

मानक विन्यास:ट्यूब ड्राइंग, मेन ड्राइव, रिडक्शन गियरबॉक्स, ड्राइंग कैरिज, डाई होल्डर और कंट्रोल सिस्टम के लिए मैंड्रेल सिस्टम। स्वचालित फीडर, कटर और रिसीविंग रैक वैकल्पिक हैं। धागों की संख्या: 1-5. ड्राइंग स्ट्रोक और टूलींग को उत्पादन आवश्यकता के अनुसार अनुकूलित किया जा सकता है।

ड्राइंग फोर्स और मॉडल चयन

मशीन मॉडल का चयन उचित ऑपरेटिंग मार्जिन के साथ अधिकतम गणना की गई ड्राइंग बल के अनुसार किया जाना चाहिए। केवल क्षेत्र में कमी और उपज शक्ति पर आधारित एक सरल गणना अनियमित प्रोफाइल के लिए पर्याप्त नहीं है क्योंकि सामग्री को डाई के अंदर भी नया आकार दिया जा रहा है।

उदाहरण के लिए, मध्यम कटौती के साथ एक कम-कार्बन-स्टील आयताकार ट्यूब छोटे एफआर मॉडल पर आराम से काम कर सकती है, जबकि समान तैयार आयामों के साथ एक स्टेनलेस-स्टील या निकल-मिश्र धातु प्रोफ़ाइल को काफी अधिक ड्राइंग बल की आवश्यकता हो सकती है। इसलिए व्यावहारिक चयन में सामग्री की ताकत, प्रारंभिक और अंतिम खंड, डाई ज्यामिति, घर्षण, स्नेहन, कटौती अनुसूची और उत्पादन गति पर विचार करना चाहिए।

विशिष्ट ग्राहक परिदृश्य:जब कोई निर्माता गोल-से-आयताकार ड्राइंग से अधिक जटिल असममित अनुभाग में बदलता है, तो मशीन को उच्च बल रेटिंग की आवश्यकता हो सकती है, भले ही तैयार क्रॉस-अनुभागीय क्षेत्र समान हो। ऐसा इसलिए है क्योंकि सामग्री को आगे कोनों में और बदलते अनुभाग ज्यामिति के आसपास प्रवाहित होना चाहिए।

Automatic cold drawing machine configuration for irregular profiles

अनुप्रयोग

हाइड्रोलिक और वायवीय सिलेंडर ट्यूब

वर्गाकार, आयताकार और अन्य गैर-गोल सिलेंडर ट्यूबों को नियंत्रित आंतरिक और बाहरी आयामों की आवश्यकता होती है क्योंकि अंतिम निकासी और दीवार की मोटाई ऑनिंग, सीलिंग और संचालन प्रदर्शन को प्रभावित करती है। इन ट्यूबों का उत्पादन करने वाला ग्राहक परिष्करण से पहले आवश्यक सुधार की मात्रा को कम करने के लिए मैंड्रेल-असिस्टेड ड्राइंग का उपयोग कर सकता है।

ऑटोमोटिव और इलेक्ट्रिक वाहन घटक

आयताकार, अंडाकार और कस्टम अनुभागों का उपयोग संरचनात्मक घटकों, स्टीयरिंग-संबंधित भागों, बैटरी कूलिंग सिस्टम और अन्य वाहन अनुप्रयोगों में किया जाता है। जब हजारों समान प्रोफाइल की आवश्यकता होती है, तो मल्टी-स्ट्रैंड ड्राइंग और स्वचालित फीडिंग आउटपुट में सुधार कर सकती है। कम मात्रा वाले प्रोटोटाइप उत्पादन के लिए, ये स्वचालन विकल्प अतिरिक्त निवेश को उचित नहीं ठहरा सकते हैं।

इलेक्ट्रिकल और इलेक्ट्रॉनिक्स

तांबे और एल्यूमीनियम के आयताकार खंडों का उपयोग बसबारों, कनेक्टर्स और थर्मल-प्रबंधन घटकों के लिए किया जाता है। आयामी स्थिरता महत्वपूर्ण है जहां प्रोफ़ाइल को पूर्वनिर्धारित विद्युत या यांत्रिक असेंबली में फिट होना चाहिए। ड्राइंग गति आमतौर पर सतह की स्थिति, आयामी दोहराव और सामग्री विरूपण नियंत्रण से कम महत्वपूर्ण होती है।

औद्योगिक मशीनरी और रैखिक घटक

वर्गाकार और आयताकार सलाखों का उपयोग गाइड घटकों, मशीन संरचनाओं, दूरबीन भागों और अन्य यांत्रिक असेंबलियों के लिए किया जा सकता है। कोल्ड ड्राइंग तब उपयोगी होती है जब प्रोफ़ाइल को किसी मोटे संरचनात्मक विनिर्देश को पूरा करने के बजाय लंबी लंबाई में नियंत्रित बाहरी आयाम बनाए रखना होता है।

एयरोस्पेस और विशेष मिश्र धातु

टाइटेनियम, निकल मिश्र धातु और उच्च शक्ति वाले स्टील्स को सावधानीपूर्वक नियंत्रित कटौती की आवश्यकता हो सकती है क्योंकि एक पास में अत्यधिक विरूपण कार्य कठोरता को बढ़ा सकता है और टूलींग जीवन को प्रभावित कर सकता है। इन अनुप्रयोगों में, मशीन का चयन केवल तैयार प्रोफ़ाइल आकार के बजाय डाई डिज़ाइन और पास शेड्यूल के साथ किया जाना चाहिए।

चिकित्सा एवं शल्य चिकित्सा घटक

स्टेनलेस स्टील और टाइटेनियम हेक्सागोनल या कस्टम प्रोफाइल को तब ठंडा किया जा सकता है जब बाद की मशीनिंग या फॉर्मिंग के लिए दोहराए जाने योग्य आयाम और सतह की गुणवत्ता की आवश्यकता होती है। हालांकि, चिकित्सा अनुप्रयोगों के लिए, आवश्यक सामग्री प्रमाणीकरण और सतह विनिर्देश की खरीदार के गुणवत्ता विभाग के साथ अलग से पुष्टि की जानी चाहिए।

फर्नीचर और सजावटी प्रोफाइल

कस्टम वर्गाकार, अंडाकार और असममित प्रोफाइल का उपयोग फर्नीचर फ्रेम, डिस्प्ले और वास्तुशिल्प घटकों के लिए किया जा सकता है। यहां, अधिकतम ड्राइंग बल की तुलना में उपस्थिति और आयामी दोहराव अधिक महत्वपूर्ण हो सकता है, जिससे सामग्री को खींचना आसान होने पर एक छोटा हाई-स्पीड एफआर मॉडल बेहतर हो जाता है।

उत्पादन परिदृश्य और प्रक्रिया संबंधी विचार

उच्च-मात्रा वाले वर्गाकार ट्यूबों के लिए:जब कई ट्यूब समान आयाम और ड्राइंग शेड्यूल साझा करते हैं तो मल्टी-स्ट्रैंड टूलींग का उपयोग करें। मुख्य उत्पादकता लाभ केवल मशीन की गति बढ़ाने के बजाय प्रति स्ट्रोक कई टुकड़ों को संसाधित करने से आता है।

मोटी दीवार वाले स्टेनलेस स्टील प्रोफाइल के लिए:अधिकतम गति से पहले खींचने वाले बल, गाड़ी की कठोरता, डाई सामग्री और स्नेहन को प्राथमिकता दें। बहुत आक्रामक तरीके से दौड़ने से डाई घिसाव और सतह दोष बढ़ सकते हैं।

हाइड्रोलिक सिलेंडर ट्यूबों के लिए:मेन्ड्रेल चयन, दीवार-मोटाई वितरण और ड्राइंग के बाद शेष परिष्करण भत्ते की मात्रा पर विशेष ध्यान दें। मशीन को एक अलग ऑपरेशन के रूप में मानने के बजाय पूरी ट्यूब-फिनिशिंग प्रक्रिया से मेल खाना चाहिए।

एल्यूमीनियम और तांबे की प्रोफाइल के लिए:उच्च ड्राइंग गति उत्पादन दक्षता के लिए उपयोगी हो सकती है, लेकिन डाई की स्थिति और स्नेहन महत्वपूर्ण रहता है क्योंकि सतह के निशान तैयार विद्युत या सजावटी उत्पादों पर दिखाई दे सकते हैं।

स्वचालन विकल्प

मशीन की आपूर्ति की जा सकती है:

  • स्वचालित फीडिंग रैक
  • स्वचालित पॉइंटिंग या अंत-तैयारी एकीकरण
  • स्वचालित काटने की प्रणाली
  • स्वचालित प्राप्त रैक
  • मल्टी-स्ट्रैंड ड्राइंग टूलींग
  • पीएलसी और एचएमआई नियंत्रण
  • अनुकूलित ड्राइंग स्ट्रोक

एक पूरी तरह से स्वचालित लाइन आम तौर पर तब उचित होती है जब एक ही प्रोफ़ाइल का लगातार उत्पादन किया जाता है और मैन्युअल लोडिंग श्रम लागत का एक महत्वपूर्ण हिस्सा बन जाती है। यदि ग्राहक छोटे बैचों में कई अलग-अलग प्रोफ़ाइल तैयार करता है, तो एक अर्ध-स्वचालित कॉन्फ़िगरेशन बदलाव की जटिलता और प्रारंभिक निवेश को कम कर सकता है।

क्या शामिल है और आपके कारखाने में क्या आता है?

मानक अनियमित चेन कोल्ड ड्रॉइंग मशीन पैकेज को पुष्टि किए गए एफआर मॉडल और प्रोजेक्ट विनिर्देश के अनुसार कॉन्फ़िगर किया गया है। मुख्य मशीन में ड्राइंग ड्राइव, रिडक्शन गियरबॉक्स, चेन सिस्टम, कैरिज, डाई होल्डर और कंट्रोल सिस्टम शामिल हैं। ट्यूब-ड्राइंग कॉन्फ़िगरेशन में आवश्यक मेन्ड्रेल व्यवस्था शामिल है।

प्रोफ़ाइल-विशिष्ट डाई, विशेष मैंड्रेल, स्वचालित फीडिंग, काटने और प्राप्त करने वाले उपकरण आमतौर पर ग्राहक की उत्पादन आवश्यकताओं के अनुसार कॉन्फ़िगर किए जाते हैं। शिपमेंट से पहले, मशीन को असेंबल किया जाता है और कार्य-परीक्षण किया जाता है। जहां ग्राहक के नमूने उपलब्ध हैं, वहां भेजने से पहले चयनित प्रक्रिया कॉन्फ़िगरेशन को सत्यापित करने के लिए परीक्षण ड्राइंग की व्यवस्था की जा सकती है।

निर्यात शिपमेंट के लिए, प्रमुख घटकों को नमी और जंग से बचाया जाता है और सहमत परिवहन विधि के अनुसार पैक किया जाता है। नींव के चित्र, स्थापना की जानकारी और कमीशनिंग आवश्यकताएँ परियोजना दस्तावेज़ीकरण के हिस्से के रूप में प्रदान की जाती हैं।

इंजीनियरिंग और गुणवत्ता नियंत्रण

फैंगरॉन्ग की विनिर्माण प्रक्रिया में एप्लिकेशन इंजीनियरिंग, कच्चे माल का निरीक्षण, मशीनिंग, मैकेनिकल असेंबली, इलेक्ट्रिकल इंटीग्रेशन, पीएलसी प्रोग्रामिंग, परीक्षण और अंतिम निरीक्षण शामिल है। लंबे स्ट्रोक वाले ड्रॉबेंच के लिए, गाइड संरेखण और कैरिज यात्रा विशेष रूप से महत्वपूर्ण हैं क्योंकि छोटी संरेखण त्रुटियां संपूर्ण ड्राइंग लंबाई पर प्रोफ़ाइल को प्रभावित कर सकती हैं।

फ़ैक्टरी परीक्षण में निष्क्रिय संचालन, रेटेड-लोड परीक्षण, चेन और कैरिज निरीक्षण, कंपन और शोर की निगरानी, ​​​​तेल-तापमान जांच, विद्युत सुरक्षा जांच और नमूने प्रदान किए जाने पर परीक्षण उत्पादों का आयामी निरीक्षण शामिल हो सकता है।

FangRong cold drawing machine manufacturing and assembly

सुविधाओं का निर्माण

Dongguan Fangrong धातुकर्म उपकरण कं, लिमिटेडडालंग टाउन, डोंगगुआन शहर में स्थित है और कोल्ड ड्राइंग और संबंधित धातु बनाने वाले उपकरणों के लिए मुख्य विनिर्माण आधार के रूप में कार्य करता है।

यांगजियांग फैंग्रोंग मशीनरी कंपनी लिमिटेडयांगडोंग जिले, यांगजियांग शहर में स्थित है और बड़े और अनुकूलित उपकरण परियोजनाओं के लिए अतिरिक्त विनिर्माण क्षमता प्रदान करता है।

Irregular Chain Cold Drawing Machine factory production

विनिर्माण प्रक्रिया

  1. अनुप्रयोग इंजीनियरिंग:सामग्री, प्रोफ़ाइल, कटौती, स्ट्रोक, उत्पादन दर और टूलींग आवश्यकताओं की पुष्टि करें।
  2. घटक निरीक्षण:इस्पात संरचनाओं, शाफ्ट, चेन, गियरबॉक्स और खरीदे गए घटकों का निरीक्षण करें।
  3. परिशुद्धता मशीनिंग:अनुमोदित चित्र के अनुसार मशीन गाइड और ड्राइव घटक।
  4. यांत्रिक संयोजन:कैरिज, गाइड सिस्टम, चेन, स्प्रोकेट और गियरबॉक्स स्थापित करें।
  5. विद्युत एकीकरण:मोटर, सेंसर, नियंत्रण कैबिनेट, पीएलसी और एचएमआई कनेक्ट करें।
  6. परीक्षण संचालन:गाड़ी यात्रा, श्रृंखला संचालन, वापसी संचलन और नियंत्रण कार्यों की जाँच करें।
  7. लोड परीक्षण:जहां परियोजना अनुमति देती है, वहां रेटेड-लोड परीक्षण और परीक्षण ड्राइंग निष्पादित करें।
  8. अंतिम निरीक्षण:शिपमेंट से पहले यांत्रिक, विद्युत और सुरक्षा संबंधी कार्यों का निरीक्षण करें।
  9. निर्यात पैकेजिंग:नमी और संक्षारण सुरक्षा लागू करें और मशीन को अंतर्राष्ट्रीय परिवहन के लिए तैयार करें।

प्रमाणपत्र और मानक

Cold drawing machine certification and quality documentation

आईएसओ 9001:2015- गुणवत्ता प्रबंधन प्रणाली। प्रमाणपत्र संख्या UQ231211R1.

सीई चिह्नांकन- प्रासंगिक आवश्यकताओं को पूरा करने के लिए लागू यूरोपीय-बाज़ार कॉन्फ़िगरेशन के लिए उपकरण की आपूर्ति की जा सकती हैमशीनरी निर्देश 2006/42/ईसी, मशीन कॉन्फ़िगरेशन के अनुसार लागू मशीनरी सुरक्षा उपायों के साथ।

एसजीएस निरीक्षण- खरीद अनुबंध या परियोजना के लिए आवश्यक होने पर तृतीय-पक्ष निरीक्षण की व्यवस्था की जा सकती है।

पेटेंट- फैंगरॉन्ग ने चेन टेंशनिंग, मल्टी-स्ट्रैंड डाई होल्डर्स और मैंड्रेल सिस्टम जैसे क्षेत्रों को कवर करने वाले आविष्कार और उपयोगिता-मॉडल पेटेंट की सूचना दी है। आवश्यकता पड़ने पर सत्यापन के लिए पेटेंट दस्तावेज़ उपलब्ध कराया जा सकता है।

उल:यूएल प्रमाणीकरण इस मशीन के लिए मानक दावे के रूप में शामिल नहीं है। यदि गंतव्य बाजार के लिए यूएल-सूचीबद्ध विद्युत घटकों या विशिष्ट यूएल अनुपालन पैकेज की आवश्यकता है, तो कोटेशन से पहले आवश्यकता की पुष्टि की जानी चाहिए ताकि विद्युत कॉन्फ़िगरेशन को तदनुसार डिजाइन किया जा सके।

वाणिज्यिक शर्तें

MOQ 1 सेट
टियर 1 कीमत 1 सेट - मानक उद्धृत इकाई मूल्य
टियर 2 कीमत 2-4 सेट - कोटेशन द्वारा उपलब्ध मात्रा-आधारित रियायती मूल्य
टियर 3 कीमत 5+ सेट - प्रोजेक्ट/वॉल्यूम कोटेशन उपलब्ध
भुगतान की शर्तें 30% जमा; फ़ैक्टरी स्वीकृति परीक्षण के बाद शिपमेंट से पहले 70% शेष, जब तक कि बिक्री अनुबंध में अन्यथा सहमति न हो।
एफओबी प्रकाशन से पहले वाणिज्यिक कोटेशन और बिक्री अनुबंध में सटीक प्रस्थान पोर्ट की पुष्टि की जानी चाहिए।
मानक ऑर्डर लीड समय मानक FR-16 से FR-100 कॉन्फ़िगरेशन के लिए लगभग 30-60 दिन; बड़ी या अनुकूलित मशीनों के लिए लगभग 90-120 दिनों की आवश्यकता हो सकती है।
त्वरित ऑर्डर लीड समय त्वरित उत्पादन वर्तमान फैक्ट्री क्षमता, मशीन मॉडल और घटक उपलब्धता के अधीन उपलब्ध है। ऑर्डर की समीक्षा के बाद कोटेशन में पुष्टि की गई त्वरित डिलीवरी तिथि बताई गई है।
गारंटी सहमत वारंटी शर्तों के तहत कमीशनिंग से 12 महीने।
इंस्टालेशन परियोजना के दायरे के अनुसार स्थापना पर्यवेक्षण, कमीशनिंग और ऑपरेटर प्रशिक्षण प्रदान किया जा सकता है।

अक्सर पूछे जाने वाले प्रश्नों

1. यह मशीन कौन सी अनियमित प्रोफ़ाइल बना सकती है?

अनियमित चेन कोल्ड ड्रॉइंग मशीन को वर्गाकार, आयताकार, हेक्सागोनल, अष्टकोणीय, अंडाकार, चैनल, कोण, टी-सेक्शन और कस्टम असममित प्रोफाइल के लिए कॉन्फ़िगर किया जा सकता है। वास्तविक प्रोफ़ाइल रेंज उपलब्ध ड्राइंग बल, डाई आयाम, सामग्री और टूलींग डिज़ाइन पर निर्भर करती है।

2. क्या यह ठोस छड़ें और ट्यूब दोनों खींच सकता है?

हाँ। सॉलिड बार सॉलिड-प्रोफाइल डाई और उपयुक्त ग्रिपिंग व्यवस्था का उपयोग करते हैं, जबकि ट्यूब आवश्यक मैंड्रेल या प्लग कॉन्फ़िगरेशन के साथ डाई का उपयोग करते हैं। टूलींग का चयन आरंभिक और समाप्त आयामों के अनुसार किया जाना चाहिए।

3. मैं FR-50, FR-76, FR-100 और बड़े मॉडलों के बीच कैसे चयन करूं?

सामग्री ग्रेड, शुरुआती आयाम, तैयार प्रोफ़ाइल ड्राइंग, प्रति पास कमी, उत्पाद की लंबाई और लक्ष्य आउटपुट प्रदान करें। फैंगरॉन्ग आवश्यक ड्राइंग बल की गणना कर सकता है और एक उपयुक्त मॉडल की सिफारिश कर सकता है। सटीक मशीन चयन के लिए अकेले तैयार प्रोफ़ाइल का आकार पर्याप्त नहीं है।

4. क्या सचमुच एक ही समय में पाँच प्रोफ़ाइलें बनाई जा सकती हैं?

जहां मशीन मॉडल, गाड़ी की चौड़ाई, डाई व्यवस्था और उत्पाद आयाम इसकी अनुमति देते हैं, वहां अधिकतम पांच स्ट्रैंड को कॉन्फ़िगर किया जा सकता है। समान सामग्री और प्रक्रिया अनुसूची वाले उच्च-मात्रा वाले उत्पादों के लिए मल्टी-स्ट्रैंड ड्राइंग सबसे किफायती है।

5. अनियमित प्रोफ़ाइल के लिए प्रति पास कौन सी कमी उपयुक्त है?

कोई सार्वभौमिक कमी प्रतिशत नहीं है. सामग्री की ताकत, अनुभाग ज्यामिति, डाई डिज़ाइन, स्नेहन और सख्त कार्य सभी स्वीकार्य कमी को प्रभावित करते हैं। उच्च शक्ति वाले स्टेनलेस स्टील, टाइटेनियम या निकल मिश्र धातुओं के लिए एक रूढ़िवादी मल्टी-पास शेड्यूल की आवश्यकता हो सकती है।

6. क्या पॉइंटिंग मशीन की आवश्यकता है?

परंपरागत चेन ड्राइंग के लिए आम तौर पर डाई एंट्री और कैरिज ग्रिपिंग के लिए अग्रणी छोर को पर्याप्त रूप से कम करने की आवश्यकता होती है। इसलिए एक अलग पॉइंटिंग मशीन की आवश्यकता हो सकती है जब तक कि उत्पादन लाइन किसी अन्य अनुमोदित अंतिम-तैयारी विधि का उपयोग न करे। आवश्यकता पड़ने पर पॉइंटिंग उपकरण को एक स्वचालित लाइन में एकीकृत किया जा सकता है।

7. मानक आपूर्ति का दायरा क्या है?

मानक आपूर्ति में आम तौर पर मुख्य ड्राइंग मशीन, ड्राइव सिस्टम, गियरबॉक्स, चेन, कैरिज, डाई होल्डर, नियंत्रण प्रणाली और जहां लागू हो वहां ट्यूब मैंड्रेल व्यवस्था शामिल होती है। प्रोफ़ाइल-विशिष्ट डाई, विशेष मैंड्रेल और स्वचालित फीडिंग, काटने या प्राप्त करने वाले उपकरण परियोजना के अनुसार अलग से कॉन्फ़िगर किए गए हैं।

8. डिलीवरी में कितना समय लगता है?

मानक FR-16 से FR-100 मशीनों को आम तौर पर लगभग 30-60 दिनों की आवश्यकता होती है। FR-150 और बड़ी मशीनें, अनुकूलित कॉन्फ़िगरेशन और विशेष स्वचालन के लिए लगभग 90-120 दिनों की आवश्यकता हो सकती है। त्वरित डिलीवरी का मूल्यांकन उत्पादन क्षमता और घटक उपलब्धता के अनुसार व्यक्तिगत रूप से किया जाता है।

9. उद्धरण के लिए कौन सी जानकारी आवश्यक है?

कृपया सामग्री ग्रेड, प्रारंभिक अनुभाग, तैयार प्रोफ़ाइल ड्राइंग या आयाम, ट्यूबों के लिए दीवार की मोटाई, उत्पाद की लंबाई, आवश्यक आउटपुट, स्ट्रैंड की संख्या और पसंदीदा स्वचालन स्तर प्रदान करें। एक नमूना या सीएडी ड्राइंग तब उपयोगी होती है जब प्रोफ़ाइल असममित होती है या तंग कोने की आवश्यकता होती है।

10. क्या मशीन की आपूर्ति यूरोपीय या उत्तरी अमेरिकी परियोजनाओं के लिए की जा सकती है?

हाँ। मशीन कॉन्फ़िगरेशन और विद्युत प्रणाली को गंतव्य बाजार के अनुसार अनुकूलित किया जा सकता है। मशीनरी निर्देश 2006/42/ईसी के तहत सीई आवश्यकताओं को लागू यूरोपीय कॉन्फ़िगरेशन के लिए संबोधित किया जा सकता है। यदि यूएल-संबंधित विद्युत आवश्यकताएं लागू होती हैं, तो उन्हें उत्पादन से पहले निर्दिष्ट किया जाना चाहिए ताकि नियंत्रण घटकों और विद्युत डिजाइन को तदनुसार चुना जा सके।

11. क्या मैं खरीदने से पहले अपनी सामग्री का परीक्षण कर सकता हूँ?

जहां परियोजना की स्थितियां अनुमति देती हैं, वहां नमूना-आधारित प्रक्रिया मूल्यांकन की व्यवस्था की जा सकती है। वास्तविक सामग्री और तैयार-प्रोफ़ाइल आवश्यकताओं को प्रदान करने से केवल सैद्धांतिक गणनाओं पर निर्भर रहने की तुलना में ड्राइंग बल, टूलींग और पास शेड्यूल का अधिक सटीक मूल्यांकन किया जा सकता है।

12. मशीन स्थापित करने से पहले मुझे क्या जांचना चाहिए?

खरीदार को नींव की मजबूती, मशीन पदचिह्न, ड्राइंग-स्ट्रोक क्लीयरेंस, विद्युत क्षमता, सामग्री फीडिंग स्थान, उत्पाद प्राप्त करने का क्षेत्र और क्रेन या उठाने की पहुंच की पुष्टि करनी चाहिए। फैंगरॉन्ग अंतिम मशीन कॉन्फ़िगरेशन के अनुसार नींव और स्थापना की जानकारी प्रदान कर सकता है।

मशीन कॉन्फ़िगरेशन का अनुरोध करें

सटीक उद्धरण के लिए, भेजेंसामग्री ग्रेड, प्रारंभिक प्रोफ़ाइल, तैयार प्रोफ़ाइल, यदि लागू हो तो ट्यूब दीवार की मोटाई, उत्पाद की लंबाई, आवश्यक आउटपुट और स्ट्रैंड की संख्या. फैंगरॉन्ग केवल प्रोफ़ाइल आकार से मशीन का चयन करने के बजाय आवश्यक ड्राइंग बल, एफआर मॉडल, डाई और मैंड्रेल कॉन्फ़िगरेशन, स्ट्रोक और स्वचालन स्तर का मूल्यांकन कर सकता है।

Irregular Chain Cold Drawing Machine packaging and shipment
जांच भेजें
संपर्क सूचना
  • पता

    नंबर 163, शाटोंग रोड, शाबू 2 औद्योगिक क्षेत्र, डालंग टाउन, डोंगगुआन सिटी, गुआंग्डोंग, चीन

  • टेलीफोन

    +86-769-83202640

  • ईमेल

    frsale@dgfangrong.com

हमें अपनी सामग्री, उत्पाद विनिर्देशों, उत्पादन प्रक्रिया और उपकरण आवश्यकताओं के बारे में बताएं। फैंगरॉन्ग आपके एप्लिकेशन के लिए उपयुक्त कोल्ड ड्रॉइंग मशीन, ड्रॉइंग डाईज़, स्ट्रेटनिंग मशीन और अनुकूलित समाधानों पर चर्चा कर सकता है।
रेटिंग:
5.0
X
हम आपको बेहतर ब्राउज़िंग अनुभव प्रदान करने, साइट ट्रैफ़िक का विश्लेषण करने और सामग्री को वैयक्तिकृत करने के लिए कुकीज़ का उपयोग करते हैं। इस साइट का उपयोग करके, आप कुकीज़ के हमारे उपयोग से सहमत हैं। गोपनीयता नीति
अस्वीकार करनास्वीकार करना