समाचार
समाचार

फैंगरॉन्ग के नवीनतम नवाचारों, प्रमाणपत्रों, वैश्विक विस्तार और ऑटोमोटिव, एयरोस्पेस, नई ऊर्जा और अन्य उच्च-सटीक क्षेत्रों में सफल परियोजना डिलीवरी के साथ अपडेट रहें।

उत्पादों

क्या ट्यूब इनर थ्रेड बनाने वाली मशीन आपकी उत्पादन लाइन के लिए सही निवेश है

अमूर्त:इस गाइड सेफैंगरॉन्गबताते हैं कि कैसे एट्यूब आंतरिक धागा बनाने की मशीनकाम करता है, कहां यह टैपिंग से बेहतर प्रदर्शन करता है, धागे की गुणवत्ता का मूल्यांकन कैसे करें, और अपनी ट्यूब उत्पादन लाइन में निवेश करने से पहले क्या जांचना है।

Tube Inner Thread Forming Machine

विषयसूची

1. क्यों आंतरिक धागा कई ट्यूब अनुप्रयोगों पर कटिंग को मात देता है

झेनहुआ-ग्रेड विश्वसनीयता ही वह एकमात्र चीज नहीं है जिसे खरीदार ट्यूब प्रसंस्करण में तलाशते हैं; वे ऐसे धागे भी चाहते हैं जो दबाव बनाए रखें, थकान को रोकें और बार-बार संयोजन के बाद भी टिके रहें। फैंगरॉन्ग एक बनाता हैट्यूब आंतरिक धागा बनाने की मशीनबिल्कुल इसी कारण से. सामग्री को नल से काटने के बजाय, धागा बनाने से धातु आवश्यक थ्रेड प्रोफाइल में विस्थापित हो जाती है - कोई चिप्स नहीं, कोई बाधित अनाज संरचना नहीं, और आमतौर पर एक मजबूत तैयार धागा।

ट्यूबों में यह अंतर मायने रखता है। जब आप एक आंतरिक धागे को काटते हैं, तो आप दीवार की सामग्री को हटा देते हैं और धागे की जड़ों पर तनाव सांद्रता पैदा करते हैं। इसके विपरीत, निर्माण, सामग्री को संपीड़ित और ठंडा करता है, जो धागे की ताकत बढ़ा सकता है और सतह खत्म में सुधार कर सकता है। पतली दीवार वाली ट्यूबों, फिटिंग्स, हाइड्रोलिक लाइनों और संरचनात्मक ट्यूब असेंबलियों के लिए, ये लाभ अक्सर कम लीक और लंबी सेवा जीवन में तब्दील हो जाते हैं।

2. ट्यूब इनर थ्रेड बनाने वाली मशीन कैसे काम करती है

निर्माण प्रक्रिया में काटने वाले नल के बजाय लोबेड या बहुभुज बनाने वाले उपकरण का उपयोग किया जाता है। उपकरण को ट्यूब बोर में डाला जाता है और घुमाया जाता है, आंतरिक धागा बनाने के लिए सामग्री को उत्तरोत्तर विस्थापित किया जाता है। मशीन तीन चीजों को सटीक रूप से नियंत्रित करती है: घूर्णी गति, फ़ीड दर और स्नेहन।

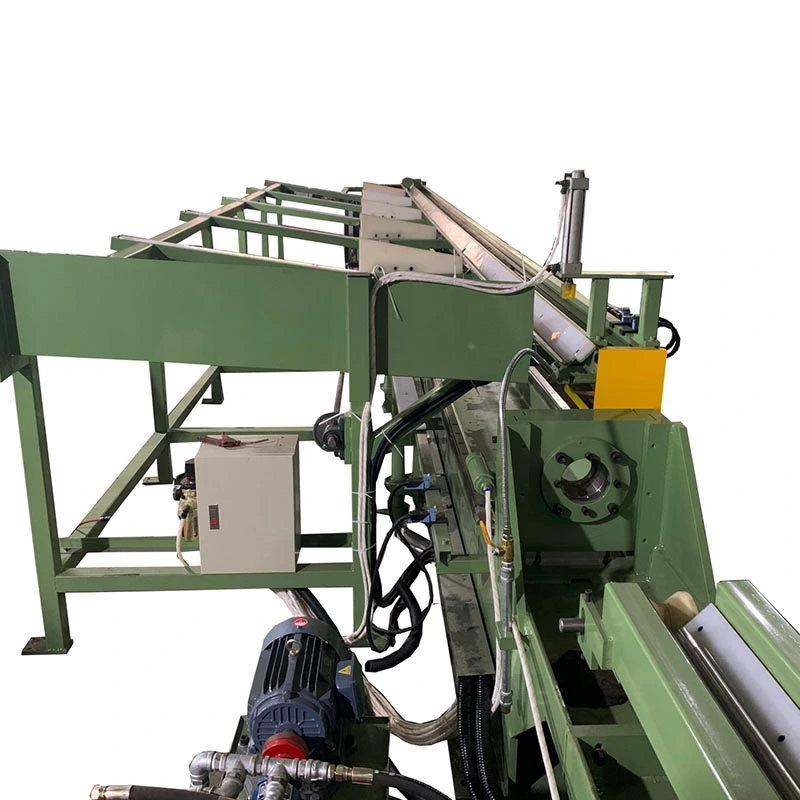
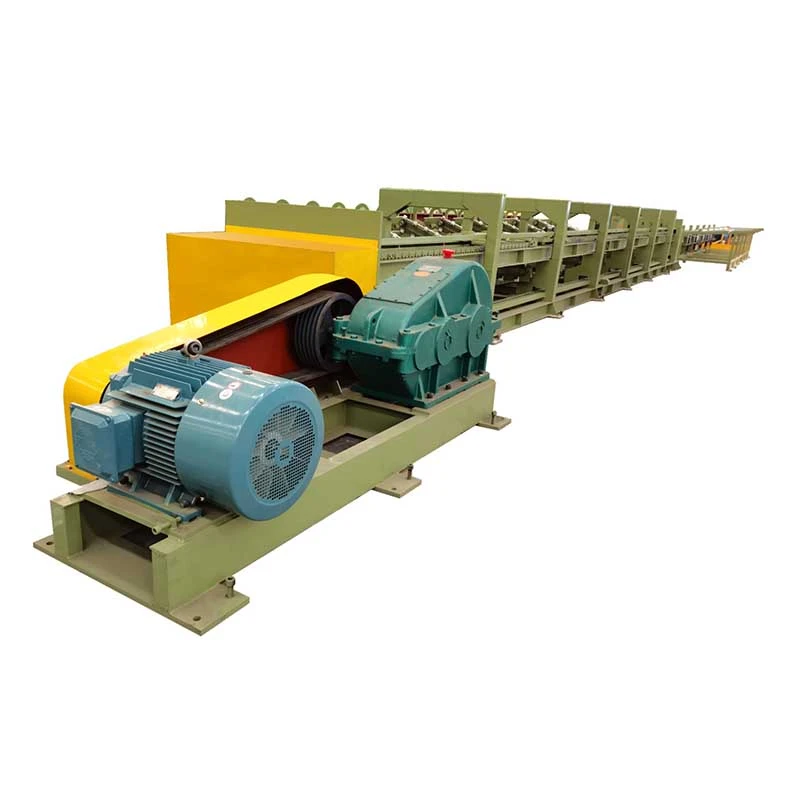
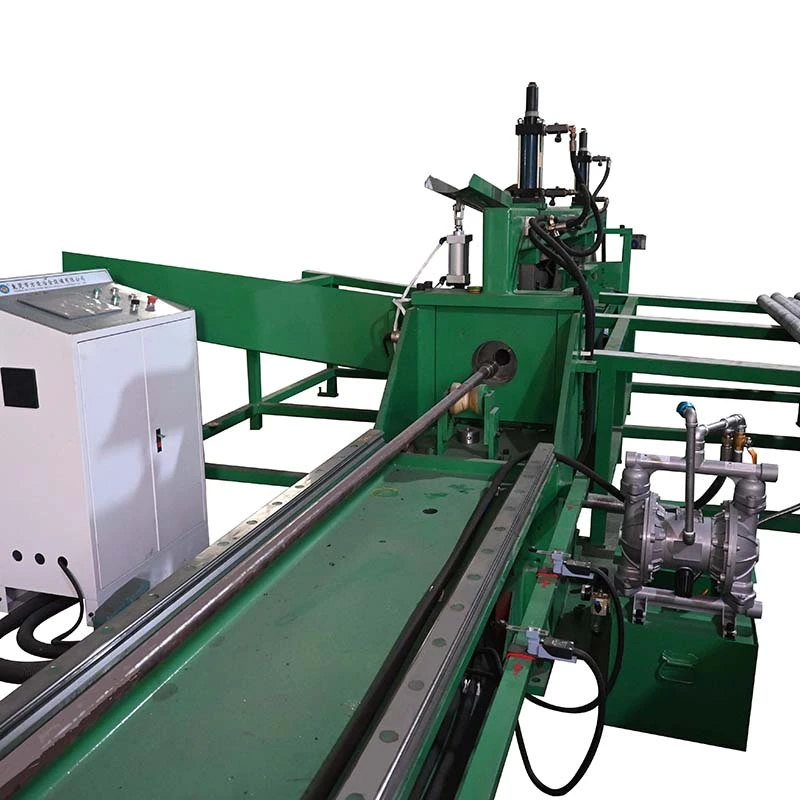
एक सामान्य मशीन के मुख्य घटक:

  • धुरी और ड्राइव प्रणाली:नियंत्रित टॉर्क और लगातार रोटेशन गति प्रदान करता है।
  • उपकरण धारक बनाना:थ्रेड रनआउट से बचने के लिए उपकरण को ट्यूब बोर के साथ एकाग्र रूप से संरेखित करता है।
  • ट्यूब क्लैम्पिंग इकाई:निर्माण के दौरान कंपन और अंडाकारता को रोकने के लिए ट्यूब को मजबूती से पकड़ता है।
  • फ़ीड तंत्र:यह नियंत्रित करता है कि उपकरण बोर में कितनी तेजी से आगे बढ़ता है।
  • शीतलन और स्नेहन प्रणाली:घर्षण को कम करता है, उपकरण का जीवन बढ़ाता है, और मलबे को साफ करता है।
  • कंट्रोल पैनल:अक्सर रेसिपी भंडारण के साथ गति, फ़ीड, गहराई और चक्र पैरामीटर सेट करता है।

बनने वाली सामग्री मायने रखती है। नरम और अधिक लचीली धातुएँ - तांबा, पीतल, एल्यूमीनियम और कम कार्बन स्टील - अच्छी तरह से बनती हैं। उच्च-शक्ति या कम-लचीलापन वाले मिश्र धातुओं को प्रक्रिया समायोजन की आवश्यकता हो सकती है या बिल्कुल उपयुक्त नहीं हो सकती है, यही कारण है कि मशीन विनिर्देश से पहले सामग्री की पुष्टि की जानी चाहिए।

3. धागे की गुणवत्ता: क्या मापें और क्यों

एक गठित धागा सरल दिखता है लेकिन इसमें कई मापने योग्य विशेषताएं होती हैं जो यह निर्धारित करती हैं कि यह सेवा में प्रदर्शन करेगा या नहीं।

  • पिच व्यास:फिट और भार क्षमता के लिए सबसे महत्वपूर्ण आयाम; सही गेज से जांच होनी चाहिए.
  • लघु व्यास:मेटिंग फास्टनर की संलग्नता और निकासी को प्रभावित करता है।
  • थ्रेड कोण और प्रोफ़ाइल:पुष्टि करता है कि फॉर्मिंग टूल ने निर्दिष्ट फॉर्म तैयार किया है, विकृत सन्निकटन नहीं।
  • ट्यूब बोर के साथ सांद्रण:ऑफ-सेंटर थ्रेड्स क्रॉस-थ्रेडिंग और सीलिंग विफलता का कारण बनते हैं।
  • सतह खत्म:बने धागों में आम तौर पर कटे हुए धागों की तुलना में चिकना पार्श्व दिखता है, जो सीलिंग में सहायता करता है।
  • अपवाह और अंडाकारता:पतली दीवार वाली ट्यूबों पर विशेष रूप से महत्वपूर्ण है जहां क्लैंपिंग बल बोर को विकृत कर सकता है।

गेजिंग मशीन की योग्यता प्रक्रिया का हिस्सा होना चाहिए, न कि कोई बाद का विचार। अच्छे अभ्यास में गो/नो-गो थ्रेड गेज, एक पिच व्यास माइक्रोमीटर, और गठित प्रोफ़ाइल को सत्यापित करने के लिए नमूना भागों की आवधिक सेक्शनिंग शामिल है।

4. मशीन का चयन करते समय मुख्य कारक

मशीन का चुनाव ट्यूब के आकार, सामग्री, धागे के विनिर्देश और उत्पादन की मात्रा पर निर्भर करता है। इन कारकों पर विचार करें:

  • ट्यूब व्यास और दीवार की मोटाई सीमा:स्पिंडल आकार, क्लैम्पिंग डिज़ाइन और टूलींग आयाम निर्धारित करता है।
  • धागे का आकार और पिच रेंज:आपकी वर्तमान और नियोजित उत्पाद श्रृंखला को कवर करना चाहिए।
  • सामग्री लचीलापन:उपकरण के जीवन, आवश्यक टॉर्क और स्नेहन रणनीति को प्रभावित करता है।
  • ट्यूब की लंबाई:मशीन बिस्तर की लंबाई और समर्थन आवश्यकताओं को प्रभावित करता है।
  • चक्र समय लक्ष्य:ड्राइव पावर, स्वचालन स्तर और लोडिंग विधि से मेल खाता है।
  • स्वचालन स्तर:मैनुअल लोड, अर्ध-स्वचालित, या कन्वेयर और रोबोट के साथ पूरी तरह से एकीकृत।
  • टूलींग की उपलब्धता और समर्थन:स्पेयर पार्ट की आपूर्ति और पुनः पीसने की सेवा की पुष्टि करें।
  • गुणवत्ता और दस्तावेज़ीकरण:प्रक्रिया रिकॉर्ड, अंशांकन प्रक्रियाएं और स्वीकृति परीक्षण।

यह यह निर्दिष्ट करने में भी मदद करता है कि क्या मशीन लंबे समय तक एक ही धागे के आकार में चलेगी या छोटे बैचों में कई आकारों में चलेगी; परिवर्तन का समय और टूलींग सूची दोनों परिदृश्यों के बीच काफी भिन्न होती है।

5. तुलना तालिका: फॉर्मिंग बनाम टैपिंग बनाम थ्रेड मिलिंग

नीचे दी गई तालिका ट्यूबों में आंतरिक धागे बनाने की तीन मुख्य विधियों की तुलना करती है।

गुण भीतरी धागे का निर्माण टैपिंग (काटना) धागा मिलिंग
चिप पीढ़ी कोई नहीं चिप्स का उत्पादन; हटाना आवश्यक है चिप्स का उत्पादन
धागे की ताकत उच्चतर, शीत-कर्मित अनाज संरचना निचला, जड़ों से सामग्री हटा दी गई मध्यम
सतही समापन उत्कृष्ट, जले हुए पार्श्व अच्छा से मध्यम अच्छा
उपयुक्त सामग्री तन्य धातुएँ: तांबा, पीतल, एल्यूमीनियम, कम कार्बन स्टील कच्चा लोहा सहित व्यापक रेंज व्यापक रेंज
पतली दीवार वाली ट्यूब का प्रदर्शन अच्छा है जब क्लैम्पिंग अच्छी तरह से नियंत्रित हो विकृति और पतली दीवार के फटने का खतरा अच्छा
उपकरण जीवन लचीली सामग्री में लंबे समय तक छोटा; छोटे आकार में टूटने का खतरा लंबा
समय चक्र छोटे से मध्यम धागों के लिए तेज़ तेज़ और धीमा
सबसे अच्छा फिट उच्च-मात्रा ट्यूब फिटिंग, हाइड्रोलिक और वायवीय भाग सामान्य मशीनिंग, कम मात्रा बड़े व्यास, कठिन सामग्री

व्यवहार में, कई ट्यूब दुकानें अपने उच्चतम-मात्रा, सबसे अधिक गुणवत्ता-संवेदनशील धागे के आकार के लिए फॉर्मिंग का उपयोग करती हैं और असामान्य कार्यों के लिए टैपिंग या मिलिंग उपलब्ध रखती हैं।

6. मशीन को अपनी मौजूदा लाइन में फिट करना

एक बनाने वाली मशीन शायद ही कभी अकेले काम करती है। योजना बनाएं कि यह ट्यूब कटिंग, एंड फिनिशिंग, डिबरिंग, सफाई और निरीक्षण से कैसे जुड़ता है।

  • अपस्ट्रीम:ट्यूबों को चौकोर, गड़गड़ाहट रहित सिरों वाली लंबाई में काटा जाना चाहिए। ख़राब अंत स्थिति के कारण उपकरण ग़लत संरेखण होता है।
  • क्लैंपिंग और समर्थन:लंबी ट्यूबों को बनाने के दौरान शिथिलता से बचाने के लिए सपोर्ट स्टैंड या रोलर फिक्स्चर की आवश्यकता होती है।
  • स्नेहन प्रबंधन:केंद्रीकृत या रीसर्क्युलेटिंग सिस्टम उपभोग्य लागत को कम करते हैं और कार्य क्षेत्र को साफ रखते हैं।
  • डाउनस्ट्रीम:मशीन पर एक त्वरित गेज जांच से भागों के अंतिम संयोजन तक पहुंचने से पहले बहाव पकड़ लिया जाता है।
  • पता लगाने की क्षमता:बैच द्वारा मशीन पैरामीटर रिकॉर्ड करें ताकि थ्रेड गुणवत्ता को सेटिंग्स पर वापस पता लगाया जा सके।

फैंगरॉन्ग संबंधित ट्यूब प्रसंस्करण उपकरण जैसे कोल्ड ड्राइंग मशीन, ड्राइंग डाई और स्ट्रेटनिंग मशीन की भी आपूर्ति करता है, जिससे बेमेल स्टैंडअलोन इकाइयों के बजाय एक सुसंगत रेखा निर्दिष्ट करना आसान हो जाता है।

7. अक्सर पूछे जाने वाले प्रश्न (FAQ)

Q1: ट्यूब इनर थ्रेड बनाने वाली मशीन का उपयोग किसके लिए किया जाता है?
उत्तर: यह धातु को काटने के बजाय उसे विस्थापित करके ट्यूब के छिद्रों के अंदर आंतरिक धागे बनाता है। इसका उपयोग फिटिंग, हाइड्रोलिक और वायवीय घटकों, संरचनात्मक ट्यूब असेंबली और मजबूत, चिप-मुक्त आंतरिक धागे की आवश्यकता वाले अन्य भागों के लिए किया जाता है।

Q2: क्या थ्रेड फॉर्मिंग टैपिंग से अधिक मजबूत है?
उत्तर: नमनीय सामग्रियों में, गठित धागे आमतौर पर बेहतर थकान प्रतिरोध और एक चिकनी फिनिश दिखाते हैं क्योंकि अनाज की संरचना कटने के बजाय ठंडी होती है। वास्तविक प्रदर्शन सामग्री, दीवार की मोटाई और प्रक्रिया नियंत्रण पर निर्भर करता है।

Q3: कौन सी सामग्री बनाई जा सकती है?
ए: तांबा, पीतल, एल्यूमीनियम और कम कार्बन स्टील अच्छी तरह से बनते हैं। उच्च-शक्ति या कम-लचीलापन वाले मिश्र धातुओं को प्रक्रिया समायोजन की आवश्यकता हो सकती है या उपयुक्त नहीं हो सकती है। निर्दिष्ट करने से पहले मशीन आपूर्तिकर्ता से सामग्री की पुष्टि करें।

Q4: क्या मशीन पतली दीवार वाली ट्यूबों को संभाल सकती है?
उत्तर: हाँ, बशर्ते क्लैम्पिंग बल और समर्थन ठीक से डिज़ाइन किया गया हो। पतली दीवार बनाने के लिए अंडाकारता और विकृति से बचने के लिए सावधानीपूर्वक क्लैम्पिंग की आवश्यकता होती है।

Q5: धागे के आकार की सीमा क्या निर्धारित करती है?
ए: स्पिंडल पावर, टूलींग आयाम, और ट्यूब बोर व्यास। मशीन का अनुरोध करते समय अपनी वर्तमान उत्पाद श्रृंखला और नियोजित भविष्य के आकार दोनों निर्दिष्ट करें।

Q6: धागे की गुणवत्ता कैसे सत्यापित की जाती है?
ए: गो/नो-गो थ्रेड गेज और पिच व्यास माइक्रोमीटर का उपयोग करें, साथ ही नमूना भागों की आवधिक सेक्शनिंग भी करें। सघनता और अंडाकारता की भी जांच की जानी चाहिए, खासकर पतली दीवार वाली ट्यूबों पर।

Q7: मशीन कोटेशन के लिए कौन सी जानकारी आवश्यक है?
ए: सामग्री, ट्यूब व्यास और दीवार की मोटाई, धागा विनिर्देश, ट्यूब की लंबाई, उत्पादन मात्रा, स्वचालन आवश्यकताएं, और कोई भी संयंत्र लेआउट बाधाएं।

8. फैंगरॉन्ग को आपकी मशीन निर्दिष्ट करने में सहायता करने दें

सही ट्यूब इनर थ्रेड बनाने वाली मशीन को आपकी सामग्री, ट्यूब आयाम, थ्रेड विनिर्देश और उत्पादन मात्रा द्वारा परिभाषित किया जाता है - सामान्य कैटलॉग पृष्ठ द्वारा नहीं। फैंगरॉन्ग मशीन कॉन्फ़िगरेशन, टूलींग और लाइन एकीकरण को वास्तविक उत्पादन स्थितियों से मिलाने के लिए ट्यूब प्रोसेसर के साथ काम करता है। हमें अपनी सामग्री, उत्पाद विनिर्देशों, उत्पादन प्रक्रिया और उपकरण आवश्यकताओं के बारे में बताएं, और हम आपके आवेदन के लिए उपयुक्त कोल्ड ड्राइंग मशीन, ड्राइंग डाई, स्ट्रेटनिंग मशीन और अनुकूलित समाधानों पर चर्चा कर सकते हैं। चाहे आप एकल फॉर्मिंग स्टेशन जोड़ रहे हों या पूरी ट्यूब प्रोसेसिंग लाइन बना रहे हों, हमारी टीम आपको पहली बार इसे सही ढंग से निर्दिष्ट करने में मदद कर सकती है।हमसे संपर्क करेंआज आपके ट्यूब और धागे के विवरण के साथ, और हम एक मशीन अनुशंसा और उद्धरण के साथ जवाब देंगे-हमसे संपर्क करेंअब अपने प्रोजेक्ट को आगे बढ़ाएं।

सम्बंधित खबर
मुझे संदेश दे देना
X
हम आपको बेहतर ब्राउज़िंग अनुभव प्रदान करने, साइट ट्रैफ़िक का विश्लेषण करने और सामग्री को वैयक्तिकृत करने के लिए कुकीज़ का उपयोग करते हैं। इस साइट का उपयोग करके, आप कुकीज़ के हमारे उपयोग से सहमत हैं। गोपनीयता नीति
अस्वीकार करनास्वीकार करना