उत्पादों
उत्पादों

हम सटीक धातु प्रसंस्करण उपकरणों की एक विस्तृत श्रृंखला की पेशकश करते हैं, जिसमें विभिन्न उद्योगों में ट्यूब, बार और तार सामग्री के लिए तैयार स्ट्रेटनिंग, कोल्ड ड्राइंग, पॉइंटिंग, चैम्फरिंग, कटिंग, थ्रेड रोलिंग मशीन और ड्राइंग डाई शामिल हैं।

उत्पादों
उलटा कुंडल ड्राइंग मशीन
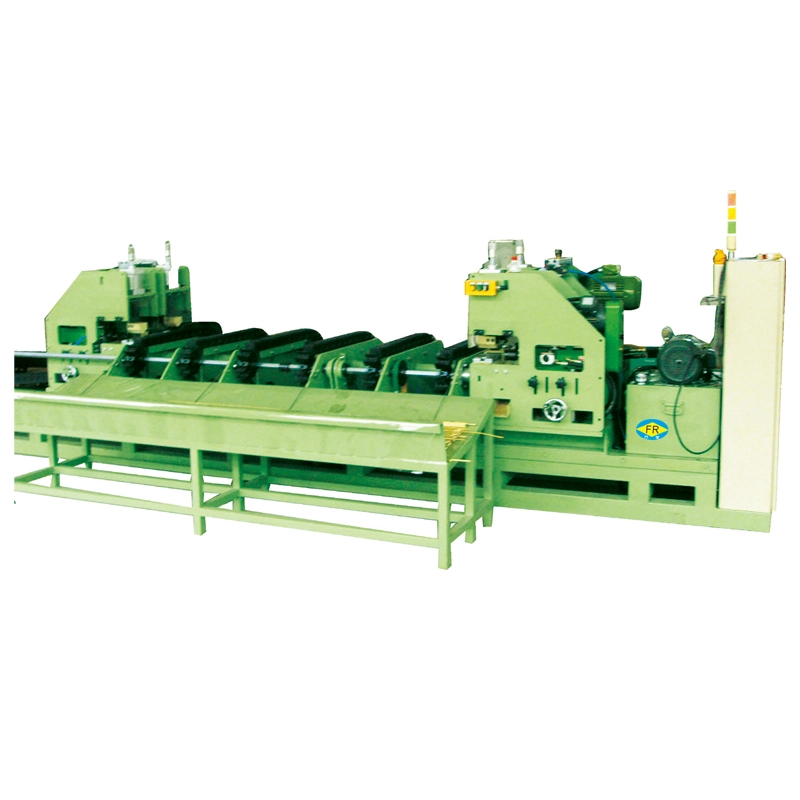
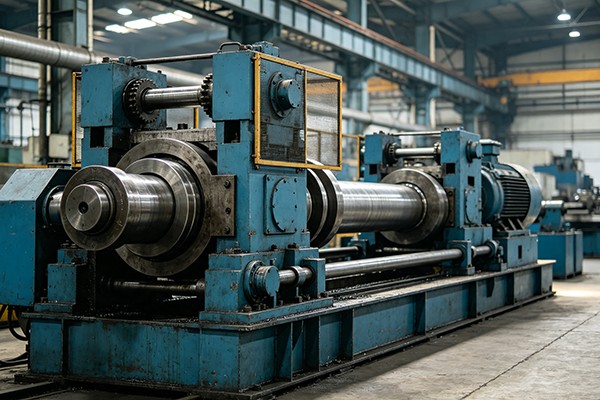
  • उलटा कुंडल ड्राइंग मशीनउलटा कुंडल ड्राइंग मशीन
  • उलटा कुंडल ड्राइंग मशीनउलटा कुंडल ड्राइंग मशीन
  • उलटा कुंडल ड्राइंग मशीनउलटा कुंडल ड्राइंग मशीन

उलटा कुंडल ड्राइंग मशीन

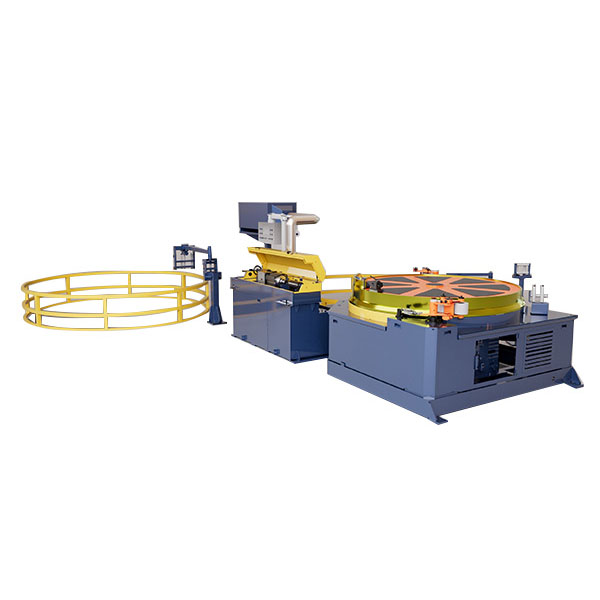
The उलटा कुंडल ड्राइंग मशीनको जोड़ती हैनिरंतर ड्राइंग और कुंडलीकरणतांबा, एल्यूमीनियम, स्टेनलेस स्टील और कार्बन स्टील ट्यूब या तारों के लिए। तक ड्राइंग गति के साथ400 मीटर/मिनटऔर ट्यूब का व्यास3-25 मिमी, यह काटने, संभालने और मध्यवर्ती भंडारण को कम करता है। कुंडल ड्रम से लेकर250-2200 मिमी. आवृत्ति-नियंत्रित गति विनियमन स्थिर ड्राइंग तनाव और सतह की गुणवत्ता को बनाए रखता है। के लिए उपयुक्तएचवीएसी, रेफ्रिजरेशन, इलेक्ट्रिकल, ऑटोमोटिव, और मेडिकल ट्यूबिंगउत्पादन।

रेटिंग: 5.0
(रेटिंग गिनती: 1)

The उलटा कुंडल ड्राइंग मशीनधातु ट्यूबों और तारों की निरंतर ड्राइंग के लिए डिज़ाइन किया गया है जहां तैयार सामग्री को कुंडल रूप में ड्राइंग लाइन छोड़ने की आवश्यकता होती है। एक पारंपरिक ड्रॉबेंच के विपरीत, जो निश्चित-लंबाई सामग्री के साथ काम करता है, उलटा कॉन्फ़िगरेशन एक उत्पादन लाइन में ड्राइंग, टेक-अप और कॉइल हैंडलिंग को जोड़ता है, जो इसे तांबे, एल्यूमीनियम, स्टेनलेस स्टील, कार्बन स्टील और मिश्र धातु सामग्री में लंबी लंबाई के उत्पादों के लिए उपयुक्त बनाता है।

एफआर-डी श्रृंखला एक ओवरहेड ड्राइव और डाउनवर्ड-फेसिंग कॉइल व्यवस्था का उपयोग करती है। यह लेआउट कॉइल प्राप्त करने वाले क्षेत्र को नीचे से पहुंच योग्य बनाता है और यह विशेष रूप से उपयोगी है जहां उत्पादन के लिए बार-बार कॉइल परिवर्तन, लंबी निरंतर लंबाई या उच्च लाइन गति की आवश्यकता होती है। मॉडल और सामग्री के आधार पर, श्रृंखला व्यास को कवर करती है3 मिमी से 25 मिमी, ड्रम व्यास के साथ250 मिमी से 2200 मिमीऔर अधिकतम सूचीबद्ध गति तक400 मीटर/मिनट.

Inverted Coil Drawing MachineInverted Coil Drawing MachineInverted Coil Drawing Machine

जब एक उलटा ड्रॉबेंच समझ में आता है

उलटी रेखा खींचने का मुख्य कारण केवल मशीन का अभिमुखीकरण नहीं है। इसका उत्पादन करने की आवश्यकता हैसामग्री को बार-बार सीधे टुकड़ों में काटे बिना लगातार लंबी लंबाई. यह मध्यवर्ती हैंडलिंग को कम कर सकता है जब डाउनस्ट्रीम प्रक्रिया कॉइल-फेड सामग्री का भी उपयोग करती है।

कॉन्फ़िगरेशन विशेष रूप से इसके लिए प्रासंगिक है:

तांबे और एल्यूमीनियम ट्यूबजहां एचवीएसी, रेफ्रिजरेशन और हीट-एक्सचेंजर उत्पादन के लिए उच्च लाइन गति और निरंतर कॉइलिंग महत्वपूर्ण हैं।

छोटे व्यास वाले स्टेनलेस स्टील ट्यूबजहां चिकित्सा, उपकरण या द्रव-नियंत्रण घटकों के लिए नियंत्रित ड्राइंग और कॉइल डिलीवरी की आवश्यकता होती है।

स्टील और मिश्र धातु के तारफास्टनरों, कोल्ड हेडिंग और अन्य डाउनस्ट्रीम निर्माण कार्यों के लिए निरंतर फीडस्टॉक के रूप में उपयोग किया जाता है।

मशीन का मूल्यांकन संपूर्ण उत्पादन मार्ग के भाग के रूप में किया जाना चाहिए। डाई रिडक्शन, स्नेहन, आने वाली सामग्री की स्थिति, आवश्यक अंतिम आयाम और डाउनस्ट्रीम कॉइल आवश्यकताएं सभी व्यावहारिक मशीन कॉन्फ़िगरेशन को प्रभावित करती हैं।

चयन मार्गदर्शिका

1. तैयार उत्पाद से शुरुआत करें

मॉडल चुनने से पहले अंतिम बाहरी व्यास, दीवार की मोटाई जहां लागू हो, सामग्री ग्रेड और आवश्यक कुंडल वजन निर्दिष्ट करें। केवल अधिकतम व्यास के अनुसार चयनित एक उलटा कुंडल ड्राइंग मशीन अनावश्यक रूप से बड़ी हो सकती है यदि अधिकांश उत्पादन रन छोटे आकार में होते हैं।

2. प्रारंभिक आकार और कटौती का मिलान करें

शुरुआती ट्यूब या तार का व्यास ड्राइंग में कमी और आवश्यक ड्राइंग लोड निर्धारित करता है। ट्यूब अनुप्रयोगों के लिए, दीवार की मोटाई और आंतरिक टूलींग पर भी विचार करने की आवश्यकता है। यदि एक ही लाइन पर कई आकारों का उत्पादन किया जाता है, तो केवल सबसे बड़े उत्पाद के बजाय पूर्ण आकार सीमा प्रदान करें।

3. उत्पाद और कॉइल से ड्रम व्यास का चयन करें

ड्रम का व्यास खींचे गए उत्पाद की झुकने की स्थिति और उपलब्ध कुंडल क्षमता को प्रभावित करता है। बड़े ड्रम आम तौर पर उन उत्पादों के लिए अधिक उपयुक्त होते हैं जो छोटे झुकने वाले त्रिज्या को बर्दाश्त नहीं कर सकते हैं या उन अनुप्रयोगों के लिए जिन्हें भारी कॉइल की आवश्यकता होती है। सही आकार को ट्यूब व्यास, सामग्री गुणों और लक्ष्य कुंडल वजन के साथ निर्धारित किया जाना चाहिए।

4. केवल अधिकतम रेटेड मूल्य से गति का चयन न करें

विनिर्देश तालिका में अधिकतम गति एक मशीन की क्षमता है, न कि प्रत्येक सामग्री के लिए गारंटीकृत उत्पादन गति। तांबे और एल्युमीनियम को आमतौर पर स्टेनलेस स्टील की तुलना में काफी अधिक गति से संसाधित किया जा सकता है। स्नेहन, डाई ज्योमेट्री, प्रति पास कमी, शीतलन और आवश्यक सतह गुणवत्ता भी व्यावहारिक गति को सीमित करती है।

5. डाउनस्ट्रीम प्रक्रिया के साथ टेक-अप सिस्टम की जाँच करें

ऑर्डर देने से पहले आवश्यक कॉइल व्यास, कॉइल वजन और कॉइल आयाम की पुष्टि की जानी चाहिए। यदि तैयार कॉइल को सीधे कटिंग, एनीलिंग, सफाई या पैकेजिंग लाइन में स्थानांतरित किया जाता है, तो टेक-अप व्यवस्था उस हैंडलिंग विधि से मेल खाना चाहिए।

6. विद्युत डिजाइन को अंतिम रूप देने से पहले स्वचालन को परिभाषित करें

स्वचालित कटिंग, क्लैम्पिंग, स्नेहन, लंबाई की गिनती, कुंडल-परिवर्तन अनुक्रमण और हाइड्रोलिक या वायवीय कार्यों को लाइन में एकीकृत किया जा सकता है। इन आवश्यकताओं को मशीन के पूरा होने के बाद जोड़े जाने के बजाय इंजीनियरिंग के दौरान निर्दिष्ट किया जाना चाहिए।

उत्पादन आवश्यकता मुख्य चयन कारक
छोटी तांबे या एल्यूमीनियम ट्यूब व्यास सीमा, ड्राइंग गति और शीतलन
लम्बी सतत ट्यूब ड्राइंग स्थिरता, डाई रिडक्शन और टेक-अप व्यवस्था
स्टेनलेस स्टील ट्यूब या तार ड्राइंग लोड, स्नेहन, डाई कॉन्फ़िगरेशन और व्यावहारिक गति
भारी तैयार कुंडल ड्रम व्यास, टेक-अप मोटर और कॉइल हैंडलिंग क्षमता
एकाधिक उत्पाद आकार प्रयोग करने योग्य व्यास सीमा और टूलींग परिवर्तन आवश्यकताएँ
स्वचालित डाउनस्ट्रीम उत्पादन पीएलसी फ़ंक्शन, लंबाई गिनती और कुंडल-परिवर्तन इंटरफ़ेस

एफआर-डी श्रृंखला विशिष्टताएँ

एफआर-डी रेंज में आठ मॉडल शामिल हैं। नीचे दिए गए आंकड़े मानक मॉडल विन्यास हैं; वास्तविक उत्पादन गति और उपयुक्त व्यास सामग्री, कटौती, टूलींग और प्रक्रिया आवश्यकताओं पर निर्भर करता है।

नमूना मोटर पावर (किलोवाट) GearBox व्यास सीमा (मिमी) अधिकतम गति (एम/मिनट) ड्रम व्यास (मिमी) टेक-अप मोटर (किलोवाट) टेक-अप गियरबॉक्स
FR-D250 5.5/7.5 WPX120 ≤3 80 250 1.1 WPO60
FR-D600 11 / 15 केएएफ87/97 3-6 150 600 1.5 WPO80
FR-D800 18.5/22 KAF97 3-8 150 800 1.5 WPO80
FR-D1000 22 /37 KAF107 3-10 200 1000 2.2 WPO100
FR-D1200 37 /45 केएएफ107/127 3-12 200 1200 2.2 WPO100
FR-D1500 45 /55 केएएफ127 3-15 250 1500 3 WPO120
FR-D1800 55 / 75 केएएफ127/157 ≤20 300 1800 3/5.5 डब्ल्यूपीओ155
FR-D2200 90 /110 केएएफ167 ≤25 400 2200 5.5/7.5 WPO250

महत्वपूर्ण:सूचीबद्ध अधिकतम गति संदर्भ मशीन रेटिंग हैं और इसे स्टेनलेस स्टील या अन्य उच्च शक्ति सामग्री के लिए अनुशंसित ऑपरेटिंग गति के रूप में नहीं माना जाना चाहिए। अंतिम गति सामग्री, शुरुआती आकार, कटौती कार्यक्रम, डाई डिज़ाइन, स्नेहन और आवश्यक सतह की गुणवत्ता से स्थापित की जाती है।

कॉन्फ़िगरेशन विवरण जो उत्पादन को प्रभावित करते हैं

मरने से पहले सीधा करना

आने वाली ट्यूब या तार संरेखण को सही करने के लिए ड्राइंग डाई से पहले एक समायोज्य क्रॉस-रोलर स्ट्रेटनिंग अनुभाग स्थापित किया जा सकता है। यह तब उपयोगी होता है जब आने वाली कुंडल में महत्वपूर्ण वक्रता होती है या जब लगातार डाई प्रविष्टि महत्वपूर्ण होती है।

फोर्स्ड-एयर ड्रम कूलिंग

उच्च गति के उत्पादन के लिए, स्नेहन की स्थिति और डाई तापमान के साथ-साथ खींचने और घर्षण से उत्पन्न गर्मी पर विचार किया जाना चाहिए। जहां प्रक्रिया के लिए अतिरिक्त ताप प्रबंधन की आवश्यकता होती है, वहां फोर्स्ड-एयर कूलिंग को शामिल किया जा सकता है।

टेक-अप और कुंडल निर्माण

टेक-अप यूनिट केवल एक वाइंडिंग डिवाइस नहीं है। कुंडल व्यास, घुमावदार गति और उत्पाद मार्गदर्शन प्रभावित करते हैं कि तैयार सामग्री कितनी कसकर और लगातार व्यवस्थित की गई है। इसलिए टेक-अप विनिर्देश को तैयार कॉइल वजन और ड्राइंग के बाद उपयोग किए जाने वाले हैंडलिंग उपकरण से मेल खाना चाहिए।

डाई और स्नेहन विन्यास

वर्कपीस सामग्री और कटौती के अनुसार डाई सामग्री, दृष्टिकोण ज्यामिति और स्नेहन का चयन किया जाता है। कॉपर, एल्यूमीनियम और स्टेनलेस स्टील को स्वचालित रूप से समान टूलींग या स्नेहन मापदंडों का उपयोग नहीं करना चाहिए।

विशिष्ट उत्पादन अनुप्रयोग

तांबे और एल्युमीनियम ट्यूब

एयर कंडीशनिंग, रेफ्रिजरेशन, हीट एक्सचेंजर्स, विद्युत घटकों और अन्य कॉइल-फेड अनुप्रयोगों के लिए ट्यूबों की निरंतर ड्राइंग के लिए उपयोग किया जाता है। जब कमी और स्नेहन प्रणाली ठीक से मेल खाती है तो ये सामग्रियां उच्च गति के उत्पादन के लिए उपयुक्त होती हैं।

स्टेनलेस स्टील ट्यूब

छोटे-व्यास के सटीक ट्यूबिंग, उपकरण, चिकित्सा घटकों और द्रव-नियंत्रण उत्पादों के लिए उपयोग किया जाता है। तांबे और एल्यूमीनियम की तुलना में, स्टेनलेस स्टील को आम तौर पर कम ड्राइंग गति और स्नेहन, डाई घिसाव और कटौती के करीबी नियंत्रण की आवश्यकता होती है।

कार्बन स्टील और मिश्र धातु के तार

निरंतर कुंडल प्रारूप तार के लिए उपयुक्त है जो कोल्ड हेडिंग और फास्टनर उत्पादन जैसे बाद के निर्माण कार्यों में सीधे फ़ीड करता है। आवश्यक ड्राइंग मार्ग स्टील ग्रेड, शुरुआती तार की स्थिति और अंतिम व्यास पर निर्भर करता है।

विनिर्माण और फैक्टरी परीक्षण

FangRong Inverted Coil Drawing Machine Factory

फैंगरॉन्ग ने 1998 से ड्राइंग उपकरण का निर्माण किया है और डोंगगुआन और यांगजियांग में उत्पादन सुविधाएं संचालित करता है। विनिर्माण क्षेत्र में कोल्ड ड्राइंग मशीनें, स्ट्रेटनिंग उपकरण और संबंधित धातु बनाने वाली मशीनरी शामिल हैं।

उलटी रेखा खींचने के लिए, फ़ैक्टरी निरीक्षण उन हिस्सों पर ध्यान केंद्रित करता है जो निरंतर चलने को सीधे प्रभावित करते हैं: ड्रम रनआउट, ड्राइव ऑपरेशन, गियरबॉक्स की स्थिति, विद्युत नियंत्रण, टेक-अप मूवमेंट, सुरक्षा कार्य और तैयार कॉइल की गुणवत्ता।

FangRong Drawing Machine Workshop

उत्पादन प्रक्रिया

Inverted Coil Drawing Machine Production Process

इंजीनियरिंग:सामग्री, आयाम, कमी, गति, ड्रम आकार, टेक-अप आवश्यकताओं और स्वचालन की पुष्टि करें।

मशीनिंग:इंजीनियरिंग ड्राइंग के अनुसार फ्रेम, ड्रम, शाफ्ट, ट्रांसमिशन पार्ट्स और अन्य महत्वपूर्ण घटकों का निर्माण करें।

विधानसभा:ड्राइंग ड्राइव, ड्रम, डाई बॉक्स, स्ट्रेटनिंग सेक्शन, टेक-अप और कंट्रोल सिस्टम को एकीकृत करें।

नियंत्रण कमीशनिंग:परीक्षण गति विनियमन, लंबाई गिनती, ऑपरेटिंग तर्क, सुरक्षा सर्किट और वैकल्पिक स्वचालित फ़ंक्शन।

फ़ैक्टरी परीक्षण:सहमत परीक्षण शर्तों के तहत यांत्रिक गति, विद्युत संचालन, ड्रम रनआउट, कॉइल गठन और मशीन प्रतिक्रिया का निरीक्षण करें।

गुणवत्ता, प्रमाणन और घटक विकल्प

Inverted Coil Drawing Machine Certification

आईएसओ 9001:2015:डिज़ाइन, विनिर्माण और संबंधित सेवा गतिविधियों को कवर करने वाली गुणवत्ता प्रबंधन प्रणाली। प्रमाणपत्र संख्या UQ231211R1.

सीई दस्तावेज़ीकरण:लागू बाज़ारों में आपूर्ति की जाने वाली मशीनों के लिए सुरक्षा-संबंधित डिज़ाइन और दस्तावेज़ीकरण प्रदान किया जा सकता है।

एसजीएस निरीक्षण:ग्राहक की निरीक्षण आवश्यकताओं के अनुसार तृतीय-पक्ष निरीक्षण की व्यवस्था की जा सकती है।

घटक चयन:मोटर, गियरबॉक्स, वायवीय, इलेक्ट्रिकल, पीएलसी, एचएमआई और इन्वर्टर ब्रांड बजट, स्थानीय सेवा उपलब्धता और परियोजना आवश्यकताओं के अनुसार निर्दिष्ट किए जा सकते हैं।

पैकेजिंग और डिलिवरी

Inverted Coil Drawing Machine Packaging

इनवर्टेड कॉइल ड्रॉइंग मशीन उपयुक्त यांत्रिक सुरक्षा, नमी संरक्षण और संक्षारण रोकथाम के साथ निर्यात शिपमेंट के लिए तैयार की जाती है। इंजीनियरिंग चरण के दौरान पैकिंग और उठाने की व्यवस्था पर विचार करते हुए, जहां आवश्यक हो, बड़े उपकरणों को परिवहन योग्य वर्गों में विभाजित किया जाता है।

विशिष्ट नेतृत्व समय हैमानक छोटे मॉडलों के लिए 30-60 दिनऔर लगभगबड़े या अनुकूलित कॉन्फ़िगरेशन के लिए 60-90 दिन. अंतिम शेड्यूल मॉडल, घटक चयन, टूलींग और स्वचालन दायरे पर निर्भर करता है।

अक्सर पूछे जाने वाले प्रश्नों

एफआर-डी मॉडल का चयन करने के लिए कौन सी जानकारी आवश्यक है?

सामग्री ग्रेड, ट्यूब या तार का प्रकार, शुरुआती व्यास, अंतिम व्यास, ट्यूबों के लिए दीवार की मोटाई, आवश्यक उत्पादन गति, लक्ष्य कुंडल वजन और डाउनस्ट्रीम हैंडलिंग विधि प्रदान करें। यदि कई उत्पाद एक ही मशीन पर चलेंगे, तो पूर्ण आकार सीमा प्रदान करें।

ड्रम का व्यास कैसे चुना जाना चाहिए?

ड्रम का चयन उत्पाद के व्यास, सामग्री की स्वीकार्य झुकने की स्थिति, आवश्यक कुंडल व्यास और कुंडल वजन के अनुसार किया जाना चाहिए। एक बड़ा ड्रम स्वचालित रूप से बेहतर नहीं होता है; यह उपकरण के आकार और लागत को बढ़ाता है और इसे उत्पाद और उत्पादन आवश्यकताओं द्वारा उचित ठहराया जाना चाहिए।

क्या मशीन तांबे के समान गति से स्टेनलेस स्टील खींच सकती है?

नहीं, स्टेनलेस स्टील को आमतौर पर अपने उच्च विरूपण प्रतिरोध और विभिन्न गर्मी और स्नेहन आवश्यकताओं के कारण काफी कम ड्राइंग गति की आवश्यकता होती है। वास्तविक गति को कॉपर-रेटेड अधिकतम के बजाय सामग्री ग्रेड, कमी और डाई कॉन्फ़िगरेशन से स्थापित किया जाना चाहिए।

क्या एक इनवर्टेड कॉइल ड्राइंग मशीन कई ट्यूब या तार आकार की प्रक्रिया कर सकती है?

हां, बशर्ते आकार चयनित मॉडल की उपयोग योग्य सीमा के भीतर आते हों और उपयुक्त डाई और प्रक्रिया पैरामीटर उपलब्ध हों। विस्तृत उत्पाद श्रृंखला के लिए, मशीन चयन के दौरान डाई-चेंजिंग विधि, स्नेहन व्यवस्था और गति-नियंत्रण सीमा पर विचार किया जाना चाहिए।

टेक-अप मोटर और गियरबॉक्स का उद्देश्य क्या है?

टेक-अप प्रणाली प्राथमिक ड्राइंग लोड के बजाय प्राप्तकर्ता कॉइल को नियंत्रित करती है। इसकी क्षमता और गति तैयार उत्पाद, कुंडल व्यास और आवश्यक घुमावदार स्थिति से मेल खाना चाहिए। मुख्य ड्राइंग ड्राइव में पर्याप्त शक्ति होने पर भी कम आकार का टेक-अप सिस्टम एक सीमा बन सकता है।

फ़ैक्टरी स्वीकृति के दौरान क्या परीक्षण किया जाना चाहिए?

पूर्ण उत्पादन परीक्षण के लिए, ड्राइंग गति, आयामी स्थिरता, ड्रम संचालन, टेक-अप सिंक्रनाइज़ेशन, कॉइल गठन, विद्युत और सुरक्षा कार्य, स्नेहन और शीतलन प्रणाली की जांच करें। जब संभव हो, तो ग्राहक की वास्तविक ट्यूब या तार के साथ परीक्षण अकेले अनलोडेड मशीन परीक्षण की तुलना में अधिक उपयोगी स्वीकृति संदर्भ प्रदान करता है।

जांच भेजें
संपर्क सूचना
  • पता

    नंबर 163, शाटोंग रोड, शाबू 2 औद्योगिक क्षेत्र, डालंग टाउन, डोंगगुआन सिटी, गुआंग्डोंग, चीन

  • टेलीफोन

    +86-769-83202640

  • ईमेल

    frsale@dgfangrong.com

हमें अपनी सामग्री, उत्पाद विनिर्देशों, उत्पादन प्रक्रिया और उपकरण आवश्यकताओं के बारे में बताएं। फैंगरॉन्ग आपके एप्लिकेशन के लिए उपयुक्त कोल्ड ड्रॉइंग मशीन, ड्रॉइंग डाईज़, स्ट्रेटनिंग मशीन और अनुकूलित समाधानों पर चर्चा कर सकता है।
रेटिंग:
5.0
X
हम आपको बेहतर ब्राउज़िंग अनुभव प्रदान करने, साइट ट्रैफ़िक का विश्लेषण करने और सामग्री को वैयक्तिकृत करने के लिए कुकीज़ का उपयोग करते हैं। इस साइट का उपयोग करके, आप कुकीज़ के हमारे उपयोग से सहमत हैं। गोपनीयता नीति
अस्वीकार करनास्वीकार करना