Whatsapp
हम सटीक धातु प्रसंस्करण उपकरणों की एक विस्तृत श्रृंखला की पेशकश करते हैं, जिसमें विभिन्न उद्योगों में ट्यूब, बार और तार सामग्री के लिए तैयार स्ट्रेटनिंग, कोल्ड ड्राइंग, पॉइंटिंग, चैम्फरिंग, कटिंग, थ्रेड रोलिंग मशीन और ड्राइंग डाई शामिल हैं।
ड्रॉइंग डाई सटीक बनाने वाले उपकरण हैं जिनका उपयोग तैयार व्यास, प्रोफ़ाइल और सतह की स्थिति को नियंत्रित करते हुए धातु ट्यूबों, बार, छड़ और तारों के क्रॉस-सेक्शन को कम करने के लिए किया जाता है। सामग्री को काटकर हटाने के बजाय, वर्कपीस को एक छोटे डाई ओपनिंग के माध्यम से खींचा जाता है, जिससे नियंत्रित प्लास्टिक विरूपण होता है।
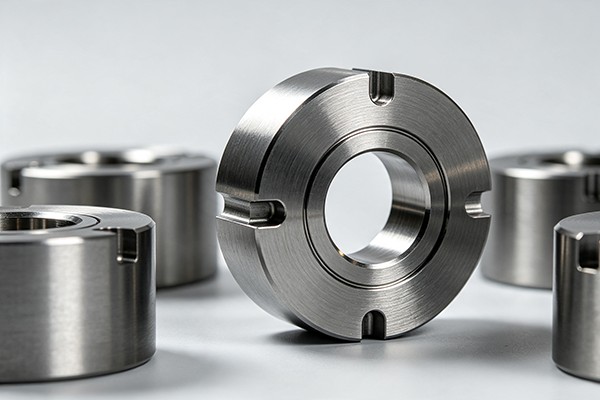
टंगस्टन स्टील मर जाता है और हीरा मर जाता हैकोल्ड ड्राइंग में उपयोग किए जाने वाले दो प्रमुख टूलींग विकल्प हैं। तकनीकी शब्दों में, टंगस्टन स्टील डाई के रूप में विपणन किए जाने वाले अधिकांश उत्पाद सीमेंटेड टंगस्टन कार्बाइड से बने होते हैं, जबकि डायमंड डाई में प्राकृतिक हीरे, पॉलीक्रिस्टलाइन डायमंड (पीसीडी), या हीरे-लेपित सब्सट्रेट का उपयोग किया जाता है। उचित विकल्प वर्कपीस सामग्री, प्रति पास कमी, ड्राइंग गति, स्नेहन, आयामी सहनशीलता और अपेक्षित उत्पादन मात्रा पर निर्भर करता है।
डाई ओपनिंग केवल एक निश्चित व्यास वाला छेद नहीं है। इसकी आंतरिक ज्यामिति यह निर्धारित करती है कि सामग्री कैसे डाई में प्रवेश करती है, कैसे घटती है, असर वाली सतह से संपर्क करती है और उपकरण से बाहर निकलती है। दृष्टिकोण कोण, असर की लंबाई, या समाप्त उद्घाटन में एक छोटा सा बदलाव ड्राइंग बल, सतह खत्म, आयामी स्थिरता और डाई घिसाव को प्रभावित कर सकता है।
एक विशिष्ट ड्राइंग डाई में कई कार्यात्मक क्षेत्र होते हैं:
प्रक्रिया पर विचार किए बिना मानक डाई से कॉपी करने के बजाय सामग्री, कटौती अनुपात, वर्कपीस आकार, स्नेहन प्रणाली और ड्राइंग गति के अनुसार सटीक ज्यामिति का चयन किया जाना चाहिए।
टंगस्टन कार्बाइड ड्राइंग डाई सीमेंटेड कार्बाइड से निर्मित होते हैं, आम तौर पर इसमें टंगस्टन कार्बाइड कण होते हैं जो कोबाल्ट जैसे धातु बाइंडर से बंधे होते हैं। YG6 और YG8 जैसे ग्रेड आमतौर पर कार्बाइड टूलींग में उपयोग किए जाते हैं, हालांकि उपयुक्त ग्रेड ड्राइंग सामग्री और परिचालन स्थितियों पर निर्भर करता है।
कार्बाइड कठोरता, पहनने के प्रतिरोध, संपीड़न शक्ति और विनिर्माण लागत का एक व्यावहारिक संयोजन प्रदान करता है। इसका व्यापक रूप से सामान्य प्रयोजन ट्यूब, बार, रॉड और तार खींचने के लिए उपयोग किया जाता है, खासकर जहां प्रक्रिया हीरे की कामकाजी सतह की उच्च लागत को उचित नहीं ठहराती है।
विशिष्ट कार्बाइड डाई चयन कारकों में शामिल हैं:
कार्बाइड ग्रेड का चयन केवल कठोरता के आधार पर नहीं किया जाना चाहिए। बाइंडर सामग्री बढ़ने से कठोरता और पहनने का व्यवहार बदल सकता है, इसलिए डाई ग्रेड को लोड, सामग्री और ड्राइंग स्थितियों के वास्तविक संयोजन से मेल खाना चाहिए।
डायमंड डाइज़ में हीरे के कार्य क्षेत्र का उपयोग किया जाता है जहां बहुत अधिक कठोरता और पहनने के प्रतिरोध की आवश्यकता होती है। अनुप्रयोग के आधार पर, कार्यशील तत्व प्राकृतिक हीरा, पीसीडी, या सीवीडी हीरा कोटिंग हो सकता है। ये निर्माण विशेष रूप से तब प्रासंगिक होते हैं जब डाई घिसाव, आयामी बहाव, या सतह की गुणवत्ता एक प्रमुख उत्पादन चिंता बन जाती है।
पारंपरिक कार्बाइड टूलींग की तुलना में, हीरे की डाई में उच्च प्रारंभिक टूलींग निवेश की आवश्यकता होती है, इसलिए उनके मूल्य का मूल्यांकन उत्पादन की मात्रा, अनुमेय आयामी भिन्नता, डाई प्रतिस्थापन आवृत्ति और तैयार उत्पाद के मूल्य के आधार पर किया जाना चाहिए।
पॉलीक्रिस्टलाइन हीरे का उत्पादन हीरे के कणों से होता है जो एक कामकाजी निकाय में समेकित होते हैं, जो आमतौर पर सीमेंटेड कार्बाइड सब्सट्रेट द्वारा समर्थित होते हैं। मल्टीपल-क्रिस्टल संरचना पहनने के प्रतिरोध और व्यावहारिक यांत्रिक शक्ति का संयोजन प्रदान करती है।
पीसीडी को अक्सर निरंतर उत्पादन के लिए माना जाता है जहां कार्बाइड घिसाव एक सीमित कारक बन जाता है। इसका उपयोग तांबे, एल्यूमीनियम, चयनित स्टील और मिश्र धातु के तार अनुप्रयोगों और अन्य प्रक्रियाओं के लिए किया जा सकता है जहां ड्राइंग की स्थिति पीसीडी ग्रेड और ज्यामिति के अनुकूल है।
प्राकृतिक हीरे की डाई कार्यशील तत्व के रूप में चयनित एकल हीरे का उपयोग करती है। वे परंपरागत रूप से बारीक और सटीक तार खींचने से जुड़े हैं जहां एक बहुत चिकनी, सटीक रूप से तैयार असर वाली सतह की आवश्यकता होती है।
उपलब्ध पत्थर का आकार और ज्यामिति बड़े उद्घाटन के लिए प्राकृतिक हीरे के व्यावहारिक अनुप्रयोग को सीमित कर सकती है। इस कारण से, प्राकृतिक हीरे को अधिक सामान्यतः माना जाता है जहां तैयार उत्पाद का मूल्य अधिक होता है या जहां बारीक आयामी और सतह की आवश्यकताएं टूलींग लागत को उचित ठहराती हैं।
सीवीडी डायमंड डाई एक सब्सट्रेट, आमतौर पर सीमेंटेड कार्बाइड का उपयोग करते हैं, जिसमें रासायनिक वाष्प जमाव के माध्यम से काम की सतह पर हीरे की परत जमा होती है। प्रौद्योगिकी पूरी तरह से प्राकृतिक हीरे के तत्व पर निर्भर होने के बजाय हीरे की कामकाजी सतह को बड़े या अलग तरीके से निर्मित सब्सट्रेट पर बनाने की अनुमति देती है।
ड्राइंग अनुप्रयोगों के लिए सीवीडी हीरा कोटिंग्स का अध्ययन किया गया है क्योंकि हीरे की सतह उच्च पहनने के प्रतिरोध और अनुकूल जनजातीय विशेषताएं प्रदान कर सकती है। हालाँकि, कोटिंग आसंजन, सब्सट्रेट तैयारी, कोटिंग की मोटाई, बोर ज्यामिति और अंतिम पॉलिशिंग सभी तैयार उपकरण को प्रभावित करते हैं, इसलिए सीवीडी का मूल्यांकन कार्बाइड या अन्य हीरे के डाई के सार्वभौमिक प्रतिस्थापन के रूप में करने के बजाय विशिष्ट ड्राइंग प्रक्रिया के अनुसार किया जाना चाहिए।
बीच का चुनावटंगस्टन स्टील मर जाता है और हीरा मर जाता हैडाई सामग्री के बजाय उत्पादन समस्या से शुरुआत होनी चाहिए। कार्बाइड डाई सामान्य प्रयोजन ड्राइंग, बार-बार आकार परिवर्तन, परीक्षण उत्पादन, या प्रक्रियाओं के लिए अधिक उपयुक्त विकल्प हो सकता है जहां टूलींग लागत एक प्रमुख विचार है। हीरे पर आधारित डाई अधिक आकर्षक हो जाती है जब पहनने के प्रतिरोध, आयामी स्थिरता, सतह की आवश्यकताएं, या लंबे समय तक उत्पादन अतिरिक्त टूलींग निवेश को उचित ठहराता है।
| डाई प्रकार | मुख्य लक्षण | विशिष्ट विचार |
|---|---|---|
| टंगस्टन कार्बाइड | कठोर, पहनने के लिए प्रतिरोधी, अपेक्षाकृत किफायती | सामान्य प्रयोजन ट्यूब, बार, रॉड और तार ड्राइंग |
| पीसीडी | उच्च पहनने के प्रतिरोध और आयामी स्थिरता | लंबे समय तक चलने वाला उत्पादन और अनुप्रयोग जहां कार्बाइड घिसाव महत्वपूर्ण है |
| प्राकृतिक हीरा | बहुत बढ़िया, स्थिर कार्यशील सतह | सतह और आयामी आवश्यकताओं की मांग के साथ बढ़िया तार और अनुप्रयोग |
| सीवीडी डायमंड लेपित | सब्सट्रेट पर हीरे की कार्यशील परत | ऐसे अनुप्रयोग जिनमें लेपित डाई निर्माण के साथ हीरे की सतह की आवश्यकता होती है |
ऐसी कोई भी डाई सामग्री नहीं है जो प्रत्येक ड्राइंग ऑपरेशन के लिए सर्वोत्तम हो। उदाहरण के लिए, बार-बार व्यास परिवर्तन के साथ कम-वॉल्यूम प्रक्रिया के लिए हीरे की डाई का चयन करना सार्थक उत्पादन लाभ प्रदान नहीं कर सकता है, जबकि उच्च-मात्रा वाले महीन-तार अनुप्रयोग में पारंपरिक कार्बाइड डाई का उपयोग करने से अत्यधिक घिसाव और आयामी बहाव हो सकता है।
सटीक डाई डिज़ाइन के लिए, डाई आपूर्तिकर्ता को तैयार व्यास से अधिक की आवश्यकता होती है। निम्नलिखित प्रक्रिया जानकारी सामान्यतः आवश्यक है:
| पैरामीटर | यह क्यों मायने रखती है |
|---|---|
| वर्कपीस सामग्री | विरूपण व्यवहार, डाई लोडिंग, घिसाव तंत्र और उपयुक्त डाई सामग्री निर्धारित करता है |
| आने वाला आकार | आवश्यक कमी और डाई ओपनिंग निर्धारित करने के लिए उपयोग किया जाता है |
| समाप्त आकार | लक्ष्य असर व्यास और आयामी सहिष्णुता को परिभाषित करता है |
| प्रति पास कमी | सीधे तौर पर ड्राइंग बल, गर्मी उत्पादन और डाई लोडिंग को प्रभावित करता है |
| ड्राइंग गति | घर्षण, तापमान, स्नेहक व्यवहार और टूट-फूट को प्रभावित करता है |
| स्नेहन | घर्षण, सतह की फिनिश, खींचने की शक्ति और उपकरण के जीवन को प्रभावित करता है |
| आवश्यक सहनशीलता | बियरिंग डिज़ाइन और फिनिशिंग आवश्यकताओं को निर्धारित करता है |
| सतह की आवश्यकता | कार्य-सतह सामग्री और पॉलिशिंग विशिष्टता निर्धारित करने में मदद करता है |
मौजूदा उत्पादन लाइनों के लिए, वर्तमान डाई ड्राइंग, घिसे हुए डाई आयाम, नमूना वर्कपीस और वास्तविक ड्राइंग मापदंडों की आपूर्ति से प्रतिस्थापन डाई डिजाइन की सटीकता में और सुधार हो सकता है।
ट्यूब ड्राइंग के लिए बाहरी व्यास और, प्रक्रिया के आधार पर, आंतरिक व्यास दोनों के नियंत्रण की आवश्यकता होती है। विभिन्न ट्यूब ड्राइंग विधियों में अकेले डाई, एक निश्चित प्लग, एक फ्लोटिंग प्लग, या अन्य आंतरिक टूलींग व्यवस्था का उपयोग किया जा सकता है। इसलिए डाई ज्योमेट्री को केवल समाप्त बाहरी व्यास से चुनने के बजाय पूरी ट्यूब-ड्राइंग प्रक्रिया से मिलान करने की आवश्यकता है।
महत्वपूर्ण कारकों में ट्यूब सामग्री, दीवार की मोटाई, आने वाली ओडी और आईडी, प्रति पास कमी, मैंड्रेल या प्लग कॉन्फ़िगरेशन, स्नेहक और आवश्यक आयामी सहनशीलता शामिल हैं।
बार और रॉड ड्राइंग में आम तौर पर ठोस क्रॉस-सेक्शन शामिल होते हैं, इसलिए डाई आने वाले व्यास या प्रोफ़ाइल से तैयार आकार में कमी को नियंत्रित करती है। आवश्यक डाई सामग्री मिश्र धातु, कठोरता, कमी अनुसूची, ड्राइंग बल और उत्पादन मात्रा पर निर्भर करती है।
कार्बन स्टील, स्टेनलेस स्टील, तांबा, एल्यूमीनियम और विशेष मिश्र धातुओं के लिए, वास्तविक सामग्री व्यवहार के आसपास डाई ज्यामिति विकसित की जानी चाहिए। नरम अलौह मिश्र धातु के लिए डिज़ाइन की गई डाई को केवल उच्च शक्ति वाले स्टील अनुप्रयोग के लिए कॉपी नहीं किया जाना चाहिए।
तार खींचने में असर की गुणवत्ता, सतह की फिनिश, आयामी स्थिरता और घिसाव पर अधिक जोर दिया जाता है क्योंकि डाई के उद्घाटन में छोटे बदलाव तैयार तार के व्यास को प्रभावित कर सकते हैं। बारीक और उच्च मात्रा वाले तार उत्पादन के लिए, पारंपरिक कार्बाइड डाई के साथ-साथ पीसीडी, प्राकृतिक हीरे और सीवीडी हीरे से लेपित निर्माणों पर विचार किया जा सकता है।
मल्टी-पास वायर ड्राइंग के लिए, डाई चयन को भी पूर्ण पास शेड्यूल का हिस्सा माना जाना चाहिए। प्रत्येक डाई को दी गई कमी, आने वाली तार की स्थिति, स्नेहन, ड्राइंग गति और शीतलन टूलींग के वास्तविक प्रदर्शन को प्रभावित कर सकते हैं।
सभी ड्राइंग एप्लिकेशन गोल उत्पादों का उपयोग नहीं करते हैं। ड्राइंग डाइज़ को वर्गाकार, आयताकार, षट्कोणीय, अंडाकार, सेक्टर और अन्य गैर-गोल प्रोफाइल के लिए डिज़ाइन किया जा सकता है जब बनाने की प्रक्रिया और सामग्री इसकी अनुमति देती है।
आकार वाले डाई डिज़ाइन के लिए अंतिम उद्घाटन प्रोफ़ाइल को बदलने से कहीं अधिक की आवश्यकता होती है। कोने की त्रिज्या, कटौती वितरण, असर की लंबाई, प्रवेश ज्यामिति, सामग्री प्रवाह और संरेखण सभी तैयार प्रोफ़ाइल को प्रभावित करते हैं। जटिल अनुभागों के लिए, डाई डिज़ाइन को केवल नाममात्र आकार के नाम के बजाय वास्तविक आने वाले और तैयार आयामों से विकसित किया जाना चाहिए।
विनिर्माण मार्ग चयनित डाई सामग्री और निर्माण पर निर्भर करता है। एक विशिष्ट प्रक्रिया में सामग्री का चयन, रिक्त तैयारी, रफ मशीनिंग, जहां लागू हो, फॉर्मिंग या सिंटरिंग, सटीक पीस, बोर फिनिशिंग, पॉलिशिंग, आवरण या माउंटिंग और अंतिम निरीक्षण शामिल है।
हीरे और हीरे से लेपित डाई के लिए, काम करने वाले तत्व, सब्सट्रेट की तैयारी, बंधन या कोटिंग की स्थिति, बोर ज्यामिति और अंतिम सतह के उपचार पर अतिरिक्त ध्यान देने की आवश्यकता होती है।
प्रतिस्थापन आदेश और उत्पादन ट्रेसेबिलिटी का समर्थन करने के लिए निरीक्षण रिकॉर्ड को डाई पहचान संख्या से मिलान किया जा सकता है।
डाई घिसाव आमतौर पर कार्य क्षेत्र में धीरे-धीरे विकसित होता है। सामान्य संकेतों में तैयार व्यास में वृद्धि, आयामी स्थिरता का नुकसान, खींचे गए उत्पाद पर खरोंच, खींचने वाले बल में परिवर्तन, या असर क्षेत्र में दृश्यमान घिसाव शामिल हैं।
जब डाई निर्माण दोबारा पीसने या दोबारा पॉलिश करने की अनुमति देता है, तो निर्णय शेष डाई ज्यामिति और आवश्यक तैयार आकार पर आधारित होना चाहिए। सही ज्यामिति को बहाल किए बिना किसी घिसे हुए डाई को केवल पॉलिश करने से आयामी या सतह की समस्याएं हल नहीं हो सकती हैं।
उचित संरेखण, साफ आने वाली सामग्री, प्रभावी स्नेहन और ड्राइंग मापदंडों का नियंत्रण भी उतना ही महत्वपूर्ण है। यदि वर्कपीस डाई ऑफ-सेंटर में प्रवेश करती है, स्केल या संदूषण ले जाती है, या अनुपयुक्त स्नेहन स्थितियों के तहत संचालित होती है, तो उच्च-पहनने-प्रतिरोध वाली डाई भी समय से पहले क्षति का अनुभव कर सकती है।
टंगस्टन स्टील मर जाता है और हीरा मर जाता हैकेवल खरीद मूल्य या नाममात्र कठोरता से तुलना नहीं की जानी चाहिए। अधिक उपयोगी तुलना यह है कि प्रत्येक डाई सामग्री, कमी, गति, स्नेहन, सहनशीलता और उत्पादन मात्रा के वास्तविक संयोजन के तहत कैसा प्रदर्शन करती है।
थोड़े समय के उत्पादन के लिए, कार्बाइड अनावश्यक टूलींग निवेश के बिना पर्याप्त सेवा जीवन प्रदान कर सकता है। निरंतर उत्पादन के लिए जहां बार-बार डाई बदलने से डाउनटाइम या आयामी बहाव होता है, पीसीडी या कोई अन्य हीरा-आधारित निर्माण एक मजबूत आर्थिक मामला प्रदान कर सकता है। सही निर्णय सामान्य दावे के बजाय मापने योग्य उत्पादन स्थितियों पर निर्भर करता है कि एक सामग्री हमेशा बेहतर होती है।
फैंगरॉन्ग के पास 26 साल से अधिक का कोल्ड ड्राइंग उपकरण और प्रोसेस इंजीनियरिंग का अनुभव है, जो ट्यूब, बार, रॉड और वायर ड्राइंग से जुड़े अनुप्रयोगों का समर्थन करता है। ड्राइंग डाईज़ को ड्राइंग प्रक्रिया के संबंध में विकसित किया जाता है, जिसमें आने वाली सामग्री, कमी अनुसूची, तैयार आयाम और मशीन की स्थिति शामिल होती है।
हमारी दो विनिर्माण सुविधाएं कोल्ड ड्राइंग उपकरण और संबंधित टूलींग के लिए मशीनिंग, असेंबली, परीक्षण और तकनीकी विकास का समर्थन करती हैं। डाई विनिर्देशों को ग्राहक चित्र, मौजूदा डाई नमूने, वर्कपीस आयाम या वास्तविक उत्पादन आवश्यकताओं से विकसित किया जा सकता है।
जहां एप्लिकेशन को केवल चित्रों से परिभाषित करना मुश्किल है, वहां उत्पादन नमूनों का उपयोग अंतिम उत्पादन से पहले डाई ज्यामिति और प्रक्रिया आवश्यकताओं को सत्यापित करने के लिए किया जा सकता है।
हमारे विनिर्माण वर्कफ़्लो में इंजीनियरिंग समीक्षा, सामग्री निरीक्षण, मशीनिंग, सटीक परिष्करण, जहां आवश्यक हो वहां असेंबली, आयामी निरीक्षण और अंतिम गुणवत्ता जांच शामिल है।
गुणवत्ता नियंत्रण आयामों और कार्यशील ज्यामिति पर केंद्रित होता है जो सीधे ड्राइंग प्रदर्शन को प्रभावित करता है। अनुकूलित डाई के लिए, शिपमेंट से पहले अंतिम निरीक्षण का मिलान अनुमोदित ड्राइंग या तकनीकी विनिर्देश से किया जाता है।
फैंगरॉन्ग आईएसओ 9001:2015 गुणवत्ता प्रबंधन प्रणाली के तहत काम करता है और उसने लागू उपकरणों के लिए सीई और एसजीएस-संबंधित प्रमाणपत्र और निरीक्षण दस्तावेज प्राप्त किए हैं। कंपनी के पास अपनी मशीनरी और इंजीनियरिंग प्रौद्योगिकियों को कवर करने वाले राष्ट्रीय पेटेंट भी हैं।
इन उपकरण प्रमाणपत्रों की व्याख्या प्रत्येक व्यक्तिगत ड्राइंग डाई के प्रमाणीकरण के रूप में नहीं की जानी चाहिए। टूलींग ऑर्डर के लिए, सामग्री ग्रेड, आयामी निरीक्षण, ज्यामिति और ग्राहक-विशिष्ट तकनीकी आवश्यकताएं प्रासंगिक गुणवत्ता मानदंड हैं।
ड्राइंग डाइज़ को उनके आकार, निर्माण और कार्यशील सतह की संवेदनशीलता के अनुसार पैक किया जाता है। परिशुद्ध कार्य क्षेत्र परिवहन के दौरान प्रभाव, संदूषण और नमी से सुरक्षित रहते हैं। व्यक्तिगत डाई, टूलींग सेट, या संयुक्त उपकरण ऑर्डर के लिए निर्यात पैकिंग की व्यवस्था की जा सकती है।
टंगस्टन कार्बाइड कई सामान्य ड्राइंग अनुप्रयोगों के लिए कठोरता, पहनने के प्रतिरोध, क्रूरता और टूलींग लागत का एक व्यावहारिक संयोजन प्रदान करता है। डायमंड डाई आम तौर पर उच्च पहनने के प्रतिरोध प्रदान करते हैं और उन पर विचार किया जाता है जब उत्पादन की मात्रा, ठीक आयामी नियंत्रण, या सतह की आवश्यकताएं उच्च टूलींग लागत को उचित ठहराती हैं।
कार्बाइड और हीरा-आधारित डाई दोनों का उपयोग तांबे और एल्यूमीनियम के लिए किया जा सकता है। चयन मिश्र धातु, कठोरता, कमी, ड्राइंग गति, स्नेहन, तैयार सहनशीलता और उत्पादन की मात्रा पर निर्भर करता है। पीसीडी और अन्य हीरे के निर्माणों पर अक्सर तब विचार किया जाता है जब घिसाव या आयामी बहाव एक महत्वपूर्ण उत्पादन मुद्दा बन जाता है।
हाँ। ड्राइंग डाई को वर्गाकार, आयताकार, षट्कोणीय, अंडाकार, सेक्टर और अन्य कस्टम प्रोफाइल के लिए डिज़ाइन किया जा सकता है। ग्राहक को आने वाली प्रोफ़ाइल, तैयार प्रोफ़ाइल, सामग्री, कटौती अनुसूची और सहनशीलता आवश्यकताएं प्रदान करनी चाहिए ताकि डाई ज्यामिति को सही ढंग से विकसित किया जा सके।
चयन मुख्य रूप से तार के आकार, आवश्यक सतह और आयामी प्रदर्शन, उत्पादन की मात्रा और टूलींग बजट पर निर्भर करता है। प्राकृतिक हीरा बारीक परिशुद्धता अनुप्रयोगों के लिए फायदेमंद हो सकता है, जबकि पीसीडी पहनने के प्रतिरोध, निर्माण लचीलेपन और उत्पादन अर्थशास्त्र का एक अलग संयोजन प्रदान करता है। डाई प्रकार का चयन करने से पहले वास्तविक आवेदन की समीक्षा की जानी चाहिए।
कृपया सामग्री ग्रेड, आने वाले और तैयार आयाम, सहनशीलता, प्रति पास कमी, ड्राइंग गति, स्नेहन विधि, यदि ज्ञात हो तो डाई प्रकार और अनुप्रयोग प्रदान करें। मौजूदा डाई का एक चित्र या नमूना भी उपयोगी होता है, खासकर घिसे-पिटे टूलींग को बदलते समय।
सेवा-जीवन का कोई निश्चित आंकड़ा नहीं है जो प्रत्येक मृत्यु पर लागू हो। घिसाव वर्कपीस सामग्री, कमी, गति, स्नेहन, संरेखण, आने वाली सतह की स्थिति, डाई सामग्री और आवश्यक आयामी सहनशीलता पर निर्भर करता है। तैयार उत्पाद के आयामों और कामकाजी सतह के निरीक्षण के माध्यम से वास्तविक टूट-फूट की निगरानी की जानी चाहिए।
कुछ कार्बाइड और हीरे-आधारित डाई को उनके निर्माण और शेष कार्यशील सामग्री के आधार पर दोबारा पॉलिश किया जा सकता है या फिर पॉलिश किया जा सकता है। मरम्मत के दौरान नए बोर के आकार और ज्यामिति को नियंत्रित किया जाना चाहिए; अन्यथा, डाई आयामी या सतही समस्याएं उत्पन्न करना जारी रख सकती है।
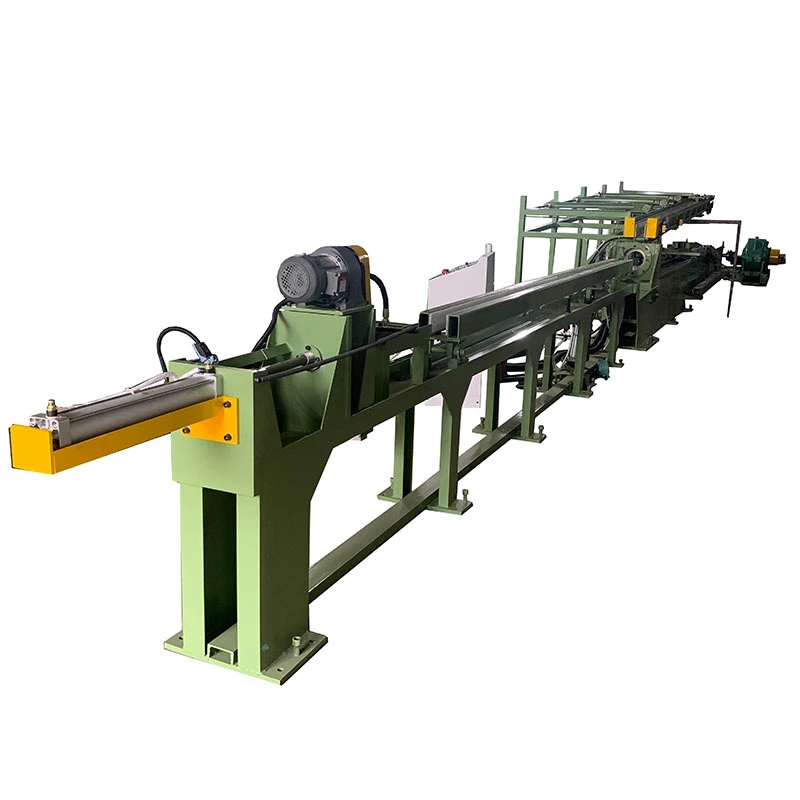
हाँ। डाई ज्योमेट्री का ड्राइंग प्रक्रिया से गहरा संबंध है। जब डाई को कोल्ड ड्रॉबेंच या ड्राइंग लाइन के साथ आपूर्ति की जाती है, तो हम डाई को एक अलग घटक के रूप में मानने के बजाय एक प्रक्रिया के रूप में वर्कपीस आयाम, कमी शेड्यूल, ड्राइंग बल, गति, टूलींग व्यवस्था और आवश्यक सहनशीलता की समीक्षा कर सकते हैं।
पता
नंबर 163, शाटोंग रोड, शाबू 2 औद्योगिक क्षेत्र, डालंग टाउन, डोंगगुआन सिटी, गुआंग्डोंग, चीन
टेलीफोन