Whatsapp
हम सटीक धातु प्रसंस्करण उपकरणों की एक विस्तृत श्रृंखला की पेशकश करते हैं, जिसमें विभिन्न उद्योगों में ट्यूब, बार और तार सामग्री के लिए तैयार स्ट्रेटनिंग, कोल्ड ड्राइंग, पॉइंटिंग, चैम्फरिंग, कटिंग, थ्रेड रोलिंग मशीन और ड्राइंग डाई शामिल हैं।
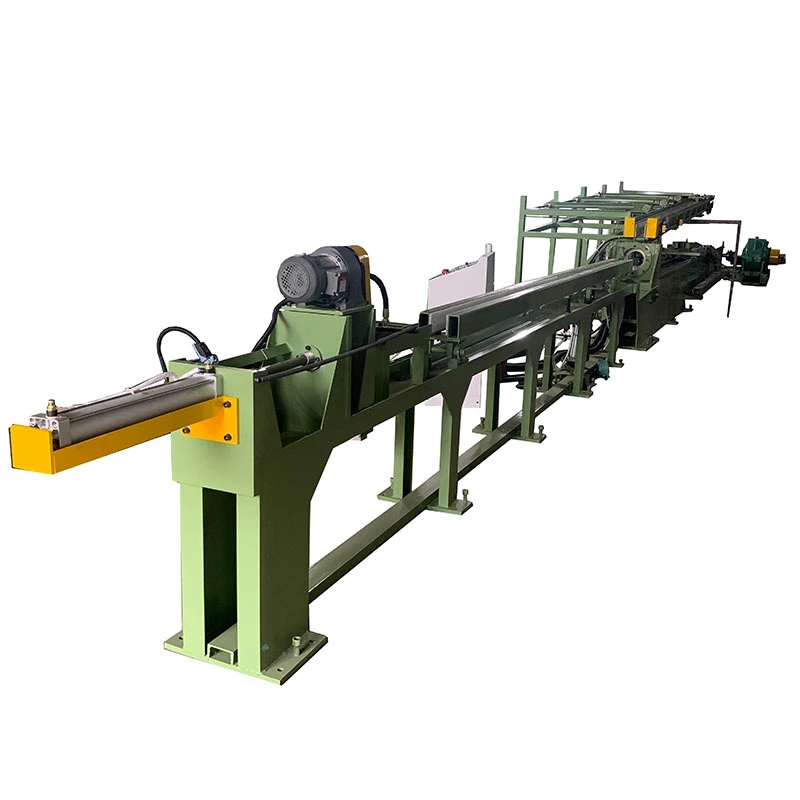
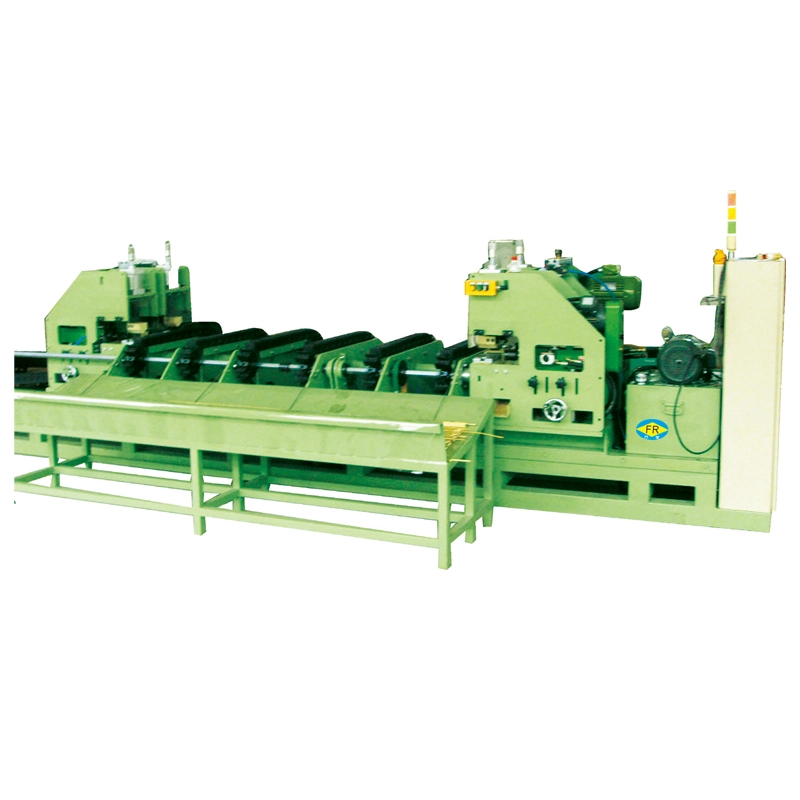
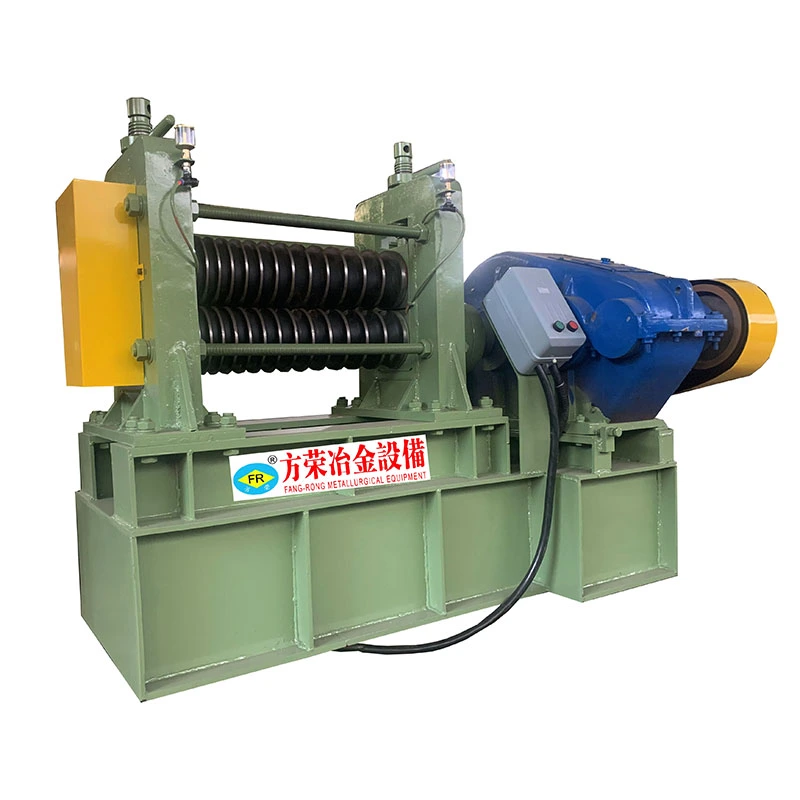
टाइटेनियम मिश्र धातु वर्टिकल टू-रोलर स्ट्रेटनिंग मशीन को टाइटेनियम और टाइटेनियम मिश्र धातु बार, छड़ और ट्यूबों को लगातार सीधा करने के लिए डिज़ाइन किया गया है। इसकी ऊर्ध्वाधर दो-रोलर व्यवस्था कई संपर्क बिंदुओं से नियंत्रित झुकने को लागू करती है क्योंकि सामग्री रोलर्स से गुजरती है, अनुदैर्ध्य झुकने को सही करती है और आयामी स्थिरता में सुधार करती है।
टाइटेनियम मिश्र धातुओं का व्यापक रूप से उपयोग किया जाता है जहां ताकत-से-वजन अनुपात, संक्षारण प्रतिरोध और सामग्री प्रदर्शन महत्वपूर्ण होते हैं। हालाँकि, उनका उच्च भौतिक मूल्य सतह क्षति और आयामी विचलन को महंगा भी बनाता है। इसलिए स्ट्रेटनिंग प्रक्रिया में केवल उच्च स्ट्रेटनिंग बल लगाने के बजाय रोलर दबाव, संपर्क ज्यामिति, फ़ीड स्थिति और सामग्री विरूपण को नियंत्रित करने की आवश्यकता होती है।
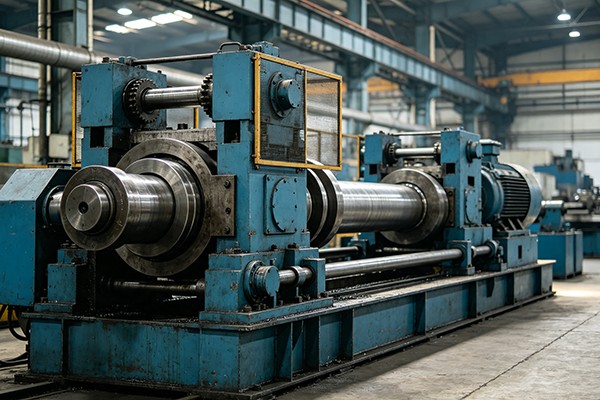
मशीन लंबवत स्थित दो सक्रिय रूप से संचालित हाइपरबोलिक स्ट्रेटनिंग रोलर्स का उपयोग करती है। जैसे ही टाइटेनियम बार या ट्यूब कार्य क्षेत्र में प्रवेश करती है, रोलर्स घूमते हैं और नियंत्रित रेडियल दबाव लागू करते हुए सामग्री को आगे की ओर फीड करते हैं।
रोलर संपर्क क्षेत्र से गुजरते समय सामग्री को बार-बार झुकने और लोचदार पुनर्प्राप्ति के अधीन किया जाता है। सही रोलर दबाव और क्रॉसिंग कोण एक ही पास में संपूर्ण विरूपण को मजबूर करने के बजाय मूल मोड़ को उत्तरोत्तर कम करने की अनुमति देता है।
टाइटेनियम मिश्र धातु उत्पादों के लिए, रोलर समायोजन विशेष रूप से महत्वपूर्ण है क्योंकि अत्यधिक स्थानीय दबाव सतह पर निशान छोड़ सकता है या क्रॉस-अनुभागीय ज्यामिति को प्रभावित कर सकता है। काम करने की स्थिति का चयन सामग्री के व्यास, दीवार की मोटाई, सामग्री की मजबूती, प्रारंभिक सीधापन और आवश्यक तैयार स्थिति के अनुसार किया जाता है।
ट्यूब अनुप्रयोगों के लिए, प्रक्रिया में दीवार की मोटाई और अंडाकारीकरण के प्रतिरोध पर भी विचार करना चाहिए। इसलिए स्ट्रेटनिंग मापदंडों को केवल बाहरी व्यास से नहीं चुना जा सकता है।
ड्राइंग या रोलिंग के बाद अवशिष्ट झुकना
टाइटेनियम बार और ट्यूब रोलिंग, ड्राइंग, गर्मी उपचार, काटने या संभालने के बाद अनुदैर्ध्य झुकाव बनाए रख सकते हैं। नियंत्रित रोलर विरूपण मशीनिंग या असेंबली से पहले सामग्री को निर्दिष्ट सीधेपन के करीब लाता है।
गोलाई और अनुभाग स्थिरता
सीधा करने वाला बल क्रॉस-सेक्शन को प्रभावित कर सकता है, खासकर पतली दीवार वाली ट्यूबों या सटीक-व्यास वाले उत्पादों को संसाधित करते समय। इसलिए रोलर ज्यामिति और दबाव को केवल झुकने में सुधार के लिए समायोजित करने के बजाय सामग्री अनुभाग से मेल खाना चाहिए।
भूतल संरक्षण
टाइटेनियम उत्पादों का उपयोग अक्सर उन अनुप्रयोगों में किया जाता है जहां सतह की स्थिति बाद की मशीनिंग, थकान प्रदर्शन, संक्षारण व्यवहार या अंतिम उपस्थिति को प्रभावित करती है। उचित रोलर सामग्री, सतह फिनिश, संरेखण और प्रक्रिया समायोजन अनावश्यक संपर्क क्षति को कम करने में मदद करते हैं।
स्प्रिंग बेक
टाइटेनियम मिश्र धातुएँ महत्वपूर्ण लोचदार पुनर्प्राप्ति दिखा सकती हैं। मशीन को एकल निश्चित दबाव सेटिंग पर निर्भर रहने के बजाय नियंत्रित अति-झुकने और बार-बार सुधार के माध्यम से स्प्रिंगबैक की भरपाई करनी चाहिए।
उच्च मूल्य वाली सामग्री प्रसंस्करण
जब कच्चा माल स्वयं महंगा होता है, तो अस्थिर सीधा करने की स्थिति स्क्रैप और पुनः कार्य की लागत को बढ़ा सकती है। प्रक्रिया पैरामीटर वास्तविक मिश्र धातु ग्रेड, आयाम, विरूपण स्तर और पूर्ण सहनशीलता के आसपास स्थापित किए जाने चाहिए।
लंबवत दो-रोलर व्यवस्था
ऊर्ध्वाधर लेआउट एक कॉम्पैक्ट कामकाजी कॉन्फ़िगरेशन प्रदान करता है जबकि दो रोलर्स को विपरीत पक्षों से सामग्री पर नियंत्रित दबाव लागू करने की अनुमति मिलती है।
समायोज्य रोलर स्थिति
रोलर रिक्ति, झुकाव और काम के दबाव को सामग्री के व्यास और विरूपण की स्थिति के अनुसार समायोजित किया जा सकता है। यह तब महत्वपूर्ण है जब एक ही उत्पादन लाइन विभिन्न टाइटेनियम मिश्र धातु आकारों को संभालती है।
नियंत्रित संपर्क ज्यामिति
हाइपरबोलिक रोलर प्रोफ़ाइल यह निर्धारित करती है कि सामग्री कार्यशील सतह से कैसे संपर्क करती है। उचित रोलर ज्यामिति सामग्री के साथ भार को वितरित करने में मदद करती है और अत्यधिक स्थानीयकृत विरूपण को कम करती है।
बार और ट्यूब के लिए उपयुक्त
उपकरण को ठोस टाइटेनियम बार, छड़ और लागू ट्यूब आकार के लिए कॉन्फ़िगर किया जा सकता है। ट्यूब प्रसंस्करण के लिए दीवार की मोटाई, अंडाकारता और आंतरिक समर्थन स्थितियों पर अतिरिक्त विचार करने की आवश्यकता होती है।
परिशुद्धता-उन्मुख सीधाकरण
टाइटेनियम मिश्र धातु वर्टिकल टू-रोलर स्ट्रेटनिंग मशीन उन परिष्करण कार्यों के लिए है जहां दृश्यमान झुकने को हटाने की तुलना में सीधापन और आयामी स्थिरता अधिक महत्वपूर्ण है।
समायोज्य उत्पादन पैरामीटर
काम करने की गति और रोलर सेटिंग्स को विभिन्न सामग्री स्थितियों और उत्पादन आवश्यकताओं के लिए समायोजित किया जा सकता है। एक सार्वभौमिक पैरामीटर का उपयोग करने के बजाय सामग्री परीक्षण के माध्यम से सही सेटिंग स्थापित की जानी चाहिए।
विनिमेय विन्यास
उत्पादन रेंज के आधार पर, विभिन्न व्यास श्रेणियों और सामग्री स्थितियों को कवर करने के लिए विभिन्न रोलर विनिर्देशों और कार्य विन्यास का चयन किया जा सकता है।
एफआर श्रृंखला टाइटेनियम मिश्र धातु बार और अन्य लागू लंबे उत्पादों के लिए विभिन्न व्यास श्रेणियों को कवर करती है। मॉडल का चयन सामग्री के व्यास, तन्य शक्ति, सतह की स्थिति, प्रारंभिक सीधापन, आवश्यक पूर्ण सहनशीलता और उत्पादन क्षमता पर निर्भर करता है।
| नमूना | फादर-20 | एफआर-40 | एफआर-60 | एफआर-80 | एफआर-100 | एफआर-130 | एफआर-160 |
| ठोस बार व्यास/मिमी | φ5-φ20 | φ10-φ40 | φ15-φ60 | φ20-φ80 | φ25-φ100 | φ35-φ130 | φ40-φ160 |
| कच्चे माल की लंबाई/मिमी | ≥2000 | ≥2000 | ≥2000 | ≥2000 | ≥2000 | ≥2000 | ≥2000 |
| तन्यता ताकत/एमपीए | ≤1000 | ≤1000 | ≤1000 | ≤1000 | ≤1000 | ≤1300 | ≤1300 |
| सतह की कठोरता | ≤HB380 (≤HRC42) | ≤HB380 (≤HRC42) | ≤HB380 (≤HRC42) | ≤HB380 (≤HRC42) | ≤HB380 (≤HRC42) | ≤HB380 (≤HRC42) | ≤HB380 (≤HRC42) |
| कच्चा माल सीधापन/मिमी/मी | ≤3 | ≤3 | ≤3 | ≤3 | ≤3 | ≤3 | ≤3 |
| व्यास सहनशीलता | ≤IT10 | ≤IT10 | ≤IT10 | ≤IT10 | ≤IT10 | ≤IT10 | ≤IT10 |
| गोलाई | ≤50% व्यास टोल | ≤50% व्यास टोल | ≤50% व्यास टोल | ≤50% व्यास टोल | d≤50, ≤50% व्यास टोल; 50 |
d≤50, ≤50% व्यास टोल; 50 |
| कच्चे माल की सतह खुरदरापन/रा | ≤3.2~6.3 μm | ≤3.2~6.3 μm | ≤3.2~6.3 μm | ≤3.2~6.3 μm | ≤3.2~6.3 μm | ≤3.2~6.3 μm | ≤3.2~6.3 μm |
| तैयार सामग्री सीधापन/मिमी/मी | ≤0.3 | ≤0.3 | ≤0.3 | ≤0.3 | ≤0.3 | छिली हुई सामग्री ≤0.3 | छिली हुई सामग्री ≤0.3 |
| समाप्त व्यास सहिष्णुता | ≤IT8 | ≤IT8 | ≤IT8 | ≤IT8 | ≤IT8 | ≤IT8 | ≤IT8 |
| समाप्त सतह खुरदरापन / रा | ≤0.8 μm | ≤0.8 μm | ≤0.8 μm | ≤0.8 μm | ≤0.8 μm | छिली हुई सामग्री: ≤0.8 μm; काली त्वचा सामग्री: सुधार हुआ। | छिली हुई सामग्री: ≤0.8 μm; काली त्वचा सामग्री: सुधार हुआ। |
| रोलर व्यास/मिमी | φ180 | φ200 | φ260 | φ430 | φ570 | φ460 | φ460 |
| काम करने की गति/एम/मिनट | 2~30 | 2~10 | 3~15 | 3~15 | 3~15 | 3~15 | 3~15 |
| मुख्य मोटर पावर / किलोवाट | 7.5×2 | 30×2 | 45×2 | 55×2 | 75×2 | 110×2 | 110×2 |
| लिफ्टिंग मोटर पावर / किलोवाट | 0.75 | 1.1 | 1.5 | 1.5 | 4 | 5.5 | 5.5 |
| मुख्य मशीन आयाम / मी (संदर्भ) | 4.7×1.7×1.8 | 5.7×2.0×2.2 | 6.6×2.3×2.6 | 6.6×2.3×2.6 | 8.1×3.1×3.6 | 11×5.4×4.3 | 11×5.4×4.3 |
| मुख्य मशीन वजन / टी (संदर्भ) | 2.5 | 5.8 | 10.9 | 16 | 26.2 | 42 | 42 |
| कुल स्थापित क्षमता / किलोवाट (संदर्भ) | 18 | 62 | 110 | 120 | 170 | 240 | 300 |
उपरोक्त विशिष्टताएँ FR श्रृंखला के लिए संदर्भ मान हैं। अंतिम मशीन का चयन और प्रक्रिया पैरामीटर टाइटेनियम मिश्र धातु ग्रेड, बार या ट्यूब आयाम, दीवार की मोटाई, प्रारंभिक विरूपण, सतह की स्थिति, आवश्यक सीधापन, आयामी सहनशीलता और उत्पादन क्षमता पर निर्भर करते हैं। सख्त सहनशीलता वाले टाइटेनियम उत्पादों के लिए, कॉन्फ़िगरेशन को अंतिम रूप देने से पहले एक सामग्री ड्राइंग और नमूना प्रदान करने की सिफारिश की जाती है।
एयरोस्पेस घटक
टाइटेनियम बार और ट्यूब का उपयोग संरचनात्मक घटकों, फास्टनरों, इंजन से संबंधित भागों और अन्य एयरोस्पेस अनुप्रयोगों में किया जाता है। मशीनिंग, कटिंग या असेंबली से पहले आमतौर पर स्ट्रेटनिंग की आवश्यकता होती है जहां सामग्री संरेखण बाद की प्रसंस्करण को प्रभावित करता है।
मेडिकल टाइटेनियम उत्पाद
प्रत्यारोपण, सर्जिकल घटकों और चिकित्सा उपकरणों के लिए उपयोग किए जाने वाले टाइटेनियम और टाइटेनियम मिश्र धातुओं को आगे की सटीक प्रसंस्करण से पहले नियंत्रित सीधेपन और सतह की स्थिति की आवश्यकता हो सकती है। अंतिम आवश्यकताएं लागू सामग्री और चिकित्सा-उत्पाद विनिर्देशों पर निर्भर करती हैं।
रासायनिक और समुद्री उपकरण
टाइटेनियम का संक्षारण प्रतिरोध इसे चयनित हीट एक्सचेंजर्स, रासायनिक उपकरण, समुद्री जल प्रणालियों और समुद्री अनुप्रयोगों के लिए उपयुक्त बनाता है। सीधा करने से निर्माण और मशीनिंग के लिए ट्यूब और बार तैयार करने में मदद मिलती है।
परिशुद्ध मशीनरी और उपकरण
टाइटेनियम मिश्र धातु बार और ट्यूबों के लिए उपयोग किया जाता है जिन्हें मोड़ने, पीसने, ड्रिलिंग, काटने या असेंबली से पहले नियंत्रित ज्यामिति की आवश्यकता होती है।
अलौह धातु फिनिशिंग
उसी मशीन प्लेटफ़ॉर्म को स्टेनलेस स्टील, मिश्र धातु इस्पात, तांबा मिश्र धातु और अन्य सामग्रियों से बने लागू गोल बार और ट्यूबों के लिए कॉन्फ़िगर किया जा सकता है, जब उनकी ताकत और आयामी स्थितियां मशीन की कार्य सीमा के भीतर आती हैं।
उच्च मूल्य धातु प्रसंस्करण
फिनिशिंग लाइनों के लिए उपयुक्त जहां सामग्री पुनर्प्राप्ति, आयामी स्थिरता और नियंत्रित सतह संपर्क महत्वपूर्ण हैं क्योंकि कच्चे माल की प्रसंस्करण लागत अपेक्षाकृत अधिक है।
फैंगरॉन्ग ने 1998 से स्ट्रेटनिंग मशीनें, कोल्ड ड्राइंग उपकरण और संबंधित धातुकर्म मशीनरी का निर्माण किया है। कंपनी चीन के डोंगगुआन और यांगजियांग में विनिर्माण सुविधाएं संचालित करती है, और बार, ट्यूब और प्रोफाइल प्रसंस्करण के लिए उपकरण की आपूर्ति करती है।
कंपनी ने 60 से अधिक देशों और क्षेत्रों में 10,000 से अधिक ग्राहकों को उपकरण की आपूर्ति की है। टाइटेनियम मिश्र धातु अनुप्रयोगों के लिए, मशीन कॉन्फ़िगरेशन केवल व्यास के बजाय वास्तविक सामग्री विनिर्देश और तैयार उत्पाद आवश्यकताओं पर आधारित है।
सुविधाओं का निर्माण
डोंगगुआन फैंग्रोंग मेटलर्जिकल इक्विपमेंट कं, लिमिटेड डोंगगुआन शहर के डालंग टाउन में स्थित है, और मेटलर्जिकल उपकरण निर्माण पर केंद्रित है। यांगजियांग फैंग्रोंग मशीनरी कंपनी लिमिटेड, यांगडोंग जिले, यांगजियांग शहर में अतिरिक्त उत्पादन क्षमता का समर्थन करती है।
अनुकूलित स्ट्रेटनिंग मशीनों के लिए, उत्पादन प्रक्रिया सामग्री और अनुप्रयोग समीक्षा के साथ शुरू होती है, इसके बाद यांत्रिक डिजाइन, घटक मशीनिंग, रोलर निर्माण, असेंबली, संरेखण और मशीन परीक्षण होता है।
डिलीवरी से पहले रोलर ज्यामिति और संरेखण की जांच की जाती है क्योंकि ये सीधे सामग्री संपर्क और सीधा व्यवहार को प्रभावित करते हैं। मशीन परीक्षण में सहमत तकनीकी आवश्यकताओं के अनुसार चलने की स्थिति, रोलर समायोजन, विद्युत नियंत्रण और सीधा प्रदर्शन शामिल है।
FangRong इंस्टॉलेशन मार्गदर्शन, ऑपरेटर प्रशिक्षण, तकनीकी सहायता और मानक 12 महीने की वारंटी प्रदान करता है।
आईएसओ 9001:2015— गुणवत्ता प्रबंधन प्रणाली प्रमाणन, प्रमाणपत्र संख्या UQ231211R1।
सीई मार्क- प्रासंगिक मशीन कॉन्फ़िगरेशन के लिए लागू अनुरूपता आवश्यकताएँ।
एसजीएस निरीक्षण- परियोजना आवश्यकताओं के अनुसार स्वतंत्र निरीक्षण की व्यवस्था की जा सकती है।
पेटेंट- फैंगरॉन्ग के पास 2013207829011, 2008300532117, और ZL2015 2 0842922.7 सहित स्ट्रेटनिंग और मेटलर्जिकल उपकरण प्रौद्योगिकियों को कवर करने वाले आविष्कार और उपयोगिता मॉडल पेटेंट हैं।
परीक्षण और अंतिम निरीक्षण के बाद, मशीन को उसके आयाम, वजन और शिपिंग विधि के अनुसार परिवहन के लिए तैयार किया जाता है। मुख्य मशीन, विद्युत घटकों, रोलर्स, टूलींग और सहायक भागों को उनकी परिवहन आवश्यकताओं के अनुसार संरक्षित और पैक किया जाता है।
Q1: टाइटेनियम मिश्र धातु वर्टिकल टू-रोलर स्ट्रेटनिंग मशीन का चयन करते समय मुझे क्या जानकारी प्रदान करनी चाहिए?
टाइटेनियम मिश्र धातु ग्रेड, बार या ट्यूब व्यास, यदि लागू हो तो ट्यूब दीवार की मोटाई, सामग्री की लंबाई, प्रारंभिक सीधापन, तन्यता ताकत, सतह की स्थिति, आवश्यक तैयार सीधापन, आयामी सहनशीलता और उत्पादन मात्रा प्रदान करें। सहनशीलता कड़ी होने पर सामग्री का चित्र या नमूना उपयोगी होता है।
Q2: क्या मशीन टाइटेनियम मिश्र धातु ट्यूबों के साथ-साथ ठोस छड़ों को भी सीधा कर सकती है?
हां, बशर्ते ट्यूब के आयाम और सामग्री की स्थिति चयनित मशीन की कार्य सीमा के अंतर्गत आती हो। ट्यूब को सीधा करने के लिए दीवार की मोटाई और अंडाकारता पर अतिरिक्त विचार करने की आवश्यकता होती है क्योंकि अत्यधिक रोलर दबाव क्रॉस-सेक्शन को प्रभावित कर सकता है।
Q3: आप टाइटेनियम मिश्र धातु उत्पादों पर रोलर के निशान को कैसे रोकते हैं?
रोलर की सतह की स्थिति, रोलर की ज्यामिति, संरेखण, संपर्क दबाव और काम करने की गति सभी सतह की गुणवत्ता को प्रभावित करते हैं। सख्त सतह आवश्यकताओं वाले उत्पादों के लिए, रोलर सामग्री और फिनिश को टाइटेनियम ग्रेड और तैयार सतह विनिर्देश के साथ चुना जाना चाहिए। बड़े पैमाने पर उत्पादन से पहले परीक्षण प्रसंस्करण की सिफारिश की जाती है।
Q4: क्या एक मशीन विभिन्न टाइटेनियम मिश्र धातु व्यास को संसाधित कर सकती है?
हाँ। एक उपयुक्त मॉडल एक परिभाषित व्यास सीमा को कवर कर सकता है, जिसमें रोलर रिक्ति और प्रत्येक विनिर्देश के लिए काम करने की स्थिति समायोजित की जा सकती है। यदि व्यास सीमा बड़ी है या उत्पाद का आकार काफी भिन्न है, तो विभिन्न रोलर कॉन्फ़िगरेशन या टूलींग की आवश्यकता हो सकती है।
Q5: तैयार उत्पाद में सीधेपन और गोलाई के बीच क्या अंतर है?
सीधापन बताता है कि अनुदैर्ध्य अक्ष या सतह एक सीधी संदर्भ रेखा का कितनी बारीकी से अनुसरण करती है, जबकि गोलाई एक वास्तविक वृत्त से क्रॉस-सेक्शन के विचलन का वर्णन करती है। एक सीधी पट्टी जरूरी नहीं कि गोल हो, इसलिए जब आयामी सटीकता महत्वपूर्ण हो तो दोनों आवश्यकताओं को अलग-अलग निर्दिष्ट किया जाना चाहिए।
Q6: क्या मशीन गंभीर प्रारंभिक मोड़ वाली सामग्री को सही कर सकती है?
यह विरूपण की मात्रा और दिशा, सामग्री की ताकत, व्यास और आवश्यक सहनशीलता पर निर्भर करता है। अत्यधिक प्रारंभिक विकृति के लिए एक अलग सुधार रणनीति या पूर्व-सीधाकरण प्रक्रिया की आवश्यकता हो सकती है। जब आने वाली सामग्री मानक सीधी सीमा से अधिक हो तो नमूना परीक्षण की सिफारिश की जाती है।
Q7: सामान्य उत्पादन गति क्या है?
संदर्भ कार्य गति मॉडल के अनुसार भिन्न-भिन्न होती है, एफआर-20 पर 2-30 मीटर/मिनट और एफआर-40 पर 2-10 मीटर/मिनट, जबकि बड़े मॉडल आम तौर पर 3-15 मीटर/मिनट पर सूचीबद्ध होते हैं। वास्तविक उत्पादन गति सामग्री ग्रेड, व्यास, विरूपण, सतह की आवश्यकताओं और लक्ष्य सीधेपन के अनुसार निर्धारित की जानी चाहिए।
Q8: क्या फैंगरॉन्ग टाइटेनियम मिश्र धातु अनुप्रयोगों के लिए अनुकूलित मशीनें प्रदान करता है?
हाँ। कॉन्फ़िगरेशन को व्यास सीमा, सामग्री शक्ति, ट्यूब आयाम, उत्पादन क्षमता, पूर्ण सीधापन, आयामी सहिष्णुता, स्वचालन आवश्यकताओं और अन्य प्रक्रिया स्थितियों के अनुसार समायोजित किया जा सकता है। तकनीकी समीक्षा के बाद अंतिम कॉन्फ़िगरेशन की पुष्टि की जाती है।
प्रश्न9: सामान्य प्रसव का समय क्या है?
तकनीकी और ऑर्डर की पुष्टि के बाद मानक कॉन्फ़िगरेशन के लिए आम तौर पर 30-60 दिनों की आवश्यकता होती है। अनुकूलित उपकरणों के लिए अतिरिक्त इंजीनियरिंग, विनिर्माण और परीक्षण समय की आवश्यकता हो सकती है। सहमत मशीन कॉन्फ़िगरेशन के अनुसार अंतिम लीड समय की पुष्टि की जाती है।
प्रश्न10: वारंटी और बिक्री के बाद की शर्तें क्या हैं?
मानक मशीन की वारंटी 12 महीने है। फैंगरॉन्ग इंस्टॉलेशन मार्गदर्शन, ऑपरेटर प्रशिक्षण, दूरस्थ तकनीकी सहायता और स्पेयर-पार्ट सेवा प्रदान करता है। परियोजना की आवश्यकताओं के अनुसार ऑन-साइट कमीशनिंग या अन्य सेवाओं की व्यवस्था की जा सकती है।
प्रश्न11: उद्धरण के लिए कौन सी जानकारी आवश्यक है?
सबसे उपयोगी जानकारी टाइटेनियम मिश्र धातु ग्रेड, ठोस बार या ट्यूब विनिर्देश, व्यास और दीवार की मोटाई, सामग्री की लंबाई, आने वाली सीधीता, सतह की स्थिति, आवश्यक सहनशीलता, उत्पादन क्षमता और कारखाने की बिजली आपूर्ति है। यदि उपलब्ध हो, तो सामग्री की एक ड्राइंग और तस्वीरें प्रदान करें ताकि रोलर कॉन्फ़िगरेशन का अधिक सटीक मूल्यांकन किया जा सके।
पता
नंबर 163, शाटोंग रोड, शाबू 2 औद्योगिक क्षेत्र, डालंग टाउन, डोंगगुआन सिटी, गुआंग्डोंग, चीन
टेलीफोन