Whatsapp
हम सटीक धातु प्रसंस्करण उपकरणों की एक विस्तृत श्रृंखला की पेशकश करते हैं, जिसमें विभिन्न उद्योगों में ट्यूब, बार और तार सामग्री के लिए तैयार स्ट्रेटनिंग, कोल्ड ड्राइंग, पॉइंटिंग, चैम्फरिंग, कटिंग, थ्रेड रोलिंग मशीन और ड्राइंग डाई शामिल हैं।
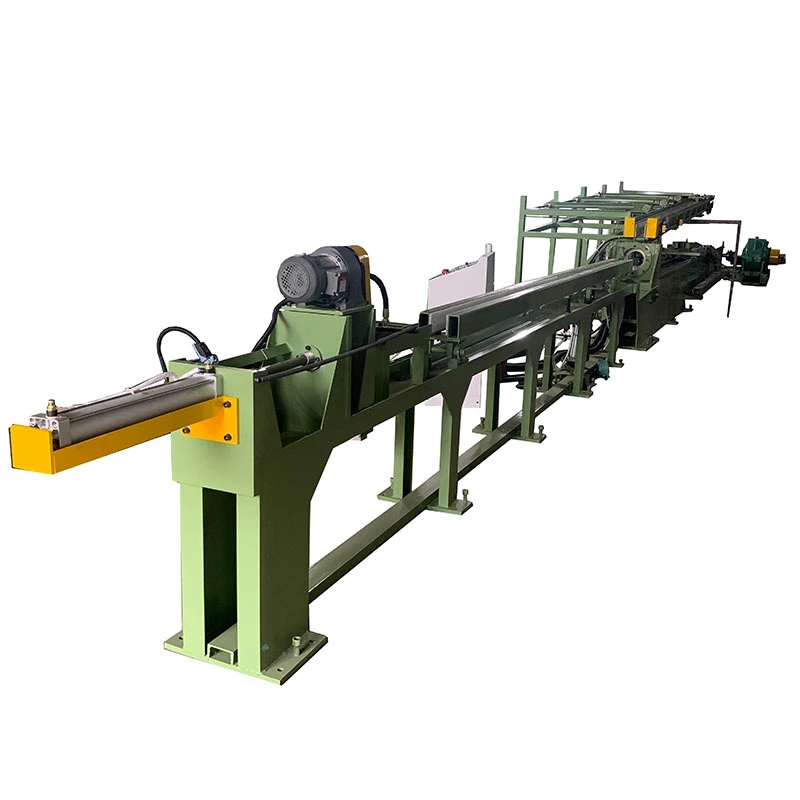
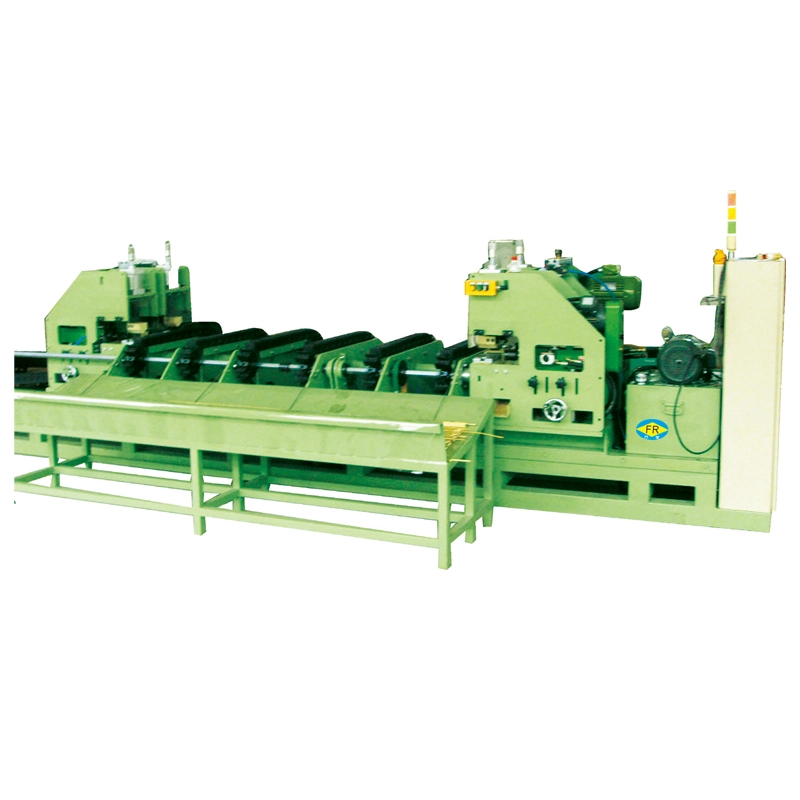
स्टेनलेस स्टील वर्टिकल टू रोलर्स स्ट्रेटनिंग मशीन को स्टेनलेस स्टील बार, रॉड, ट्यूब और अन्य लंबे धातु उत्पादों को लगातार सीधा करने के लिए डिज़ाइन किया गया है। यह रोलिंग, ड्राइंग, ताप उपचार, मशीनिंग, हैंडलिंग और परिवहन के दौरान होने वाले झुकने और विरूपण को ठीक करता है।
स्टेनलेस स्टील को नियंत्रित स्ट्रेटनिंग की आवश्यकता होती है क्योंकि अत्यधिक रोलर दबाव सतह पर निशान छोड़ सकता है, गोलाई को प्रभावित कर सकता है, या अवांछित विरूपण ला सकता है। ऊर्ध्वाधर दो-रोलर व्यवस्था सामग्री और रोलर्स के बीच नियंत्रित संपर्क प्रदान करती है, जिससे सामग्री के आकार, कठोरता, प्रारंभिक झुकने और आवश्यक सीधेपन के अनुसार सीधा बल और रोलर स्थिति को समायोजित किया जा सकता है।
स्टेनलेस स्टील बार, रॉड या ट्यूब दो घूमने वाले स्ट्रेटनिंग रोलर्स के बीच लगातार गुजरती रहती है। रोलर की स्थिति और संपर्क दबाव को समायोजित करके, मशीन मूल मोड़ को सही करने के लिए आवश्यक दिशा में नियंत्रित विरूपण लागू करती है।
सुधार की मात्रा सामग्री ग्रेड, क्रॉस-अनुभागीय आकार, कठोरता, प्रारंभिक सीधापन और स्प्रिंगबैक पर निर्भर करती है। इसलिए उचित रोलर समायोजन केवल लागू दबाव बढ़ाने से अधिक महत्वपूर्ण है। मांग वाली सतह या आयामी आवश्यकताओं वाले स्टेनलेस स्टील उत्पादों के लिए, रोलर प्रोफ़ाइल और संपर्क स्थिति को भी उत्पाद से मेल खाना चाहिए।
ट्यूबों के लिए, बाहरी व्यास के साथ दीवार की मोटाई और अंडाकारता पर विचार किया जाना चाहिए। ठोस सलाखों के लिए, व्यास सहिष्णुता और गोलाई सामग्री और रोलर्स के बीच संपर्क स्थिति को प्रभावित करती है।
प्रक्रिया के बाद झुकना:कोल्ड ड्रॉइंग, रोलिंग, हीट ट्रीटमेंट, मशीनिंग या सामग्री हैंडलिंग के बाद बची हुई विकृति को ठीक करता है।
असंगत सीधापन:मैन्युअल स्ट्रेटनिंग पर निर्भर होने के बजाय एक दोहराने योग्य यांत्रिक सुधार प्रक्रिया प्रदान करता है।
डाउनस्ट्रीम मशीनिंग समस्याएँ:काटने, पीसने, मोड़ने, थ्रेडिंग करने या अन्य मशीनिंग कार्यों से पहले सलाखों और छड़ों को सीधा करता है जहां अत्यधिक झुकने से स्थिति और आयामी स्थिरता प्रभावित हो सकती है।
ट्यूब संरेखण समस्याएं:बाद में कटिंग, असेंबली, वेल्डिंग या निरीक्षण से पहले स्टेनलेस स्टील ट्यूबों में झुकने को सही करने में मदद करता है।
सतह अंकन:नियंत्रित रोलर दबाव और उपयुक्त रोलर ज्यामिति स्टेनलेस स्टील सतहों पर अनावश्यक संपर्क क्षति को कम करने में मदद करती है।
उत्पादन श्रम:निरंतर यांत्रिक सीधापन दोहराए जाने वाले उत्पादन कार्य के लिए मैन्युअल सुधार पर निर्भरता कम कर देता है।
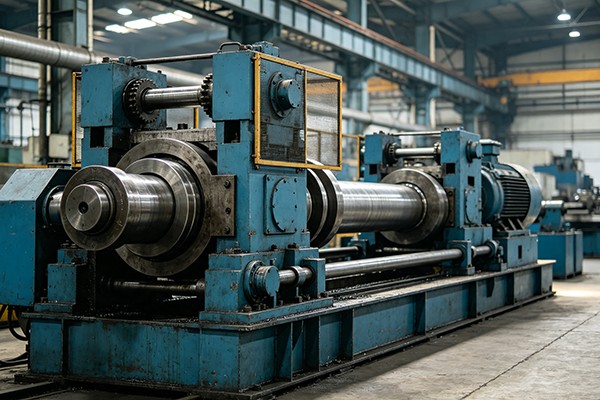
दो-रोलर ऊर्ध्वाधर व्यवस्था
ऊर्ध्वाधर रोलर लेआउट निरंतर प्रसंस्करण के दौरान एक कॉम्पैक्ट स्ट्रेटनिंग कॉन्फ़िगरेशन और नियंत्रित सामग्री मार्गदर्शन प्रदान करता है।
एडजस्टेबल स्ट्रेटनिंग फोर्स
रोलर की स्थिति और दबाव को विभिन्न स्टेनलेस स्टील व्यास, सामग्री की स्थिति और सीधेपन की आवश्यकताओं के लिए समायोजित किया जा सकता है।
बार, रॉड और ट्यूब के लिए उपयुक्त
मशीन को उत्पाद ज्यामिति के अनुसार कॉन्फ़िगर किया जा सकता है। ट्यूब अनुप्रयोगों के लिए दीवार की मोटाई और अंडाकारता पर अतिरिक्त विचार करने की आवश्यकता होती है।
विस्तृत प्रसंस्करण रेंज
एफआर श्रृंखला चयनित मॉडल के आधार पर φ5 मिमी से φ160 मिमी तक ठोस बार व्यास को कवर करती है।
सतत प्रसंस्करण
मॉडल, सामग्री की स्थिति और उत्पादन आवश्यकताओं के आधार पर कार्य गति 2 से 30 मीटर/मिनट तक होती है।
सतह-सचेत सीधाकरण
पॉलिश, छिली हुई या अन्यथा नियंत्रित सतहों वाले स्टेनलेस स्टील उत्पादों के लिए, मशीन कॉन्फ़िगरेशन के दौरान रोलर सामग्री, फिनिश, ज्यामिति और दबाव पर विचार किया जा सकता है।
विभिन्न उत्पादन लाइनों के लिए विन्यास
फैंगरॉन्ग स्टेनलेस स्टील वर्टिकल टू रोलर्स स्ट्रेटनिंग मशीन को सामग्री आयाम, आवश्यक आउटपुट, स्ट्रेटनेस टॉलरेंस, लोडिंग विधि और फैक्ट्री लेआउट के अनुसार कॉन्फ़िगर कर सकता है।
प्रसंस्करण व्यास और सामग्री की स्थिति के अनुसार एफआर श्रृंखला कई मॉडलों में उपलब्ध है। निम्नलिखित विशिष्टताएँ ठोस स्टेनलेस स्टील बार के लिए संदर्भ मान हैं। अंतिम मशीन चयन की पुष्टि वास्तविक सामग्री ग्रेड, आयाम, प्रारंभिक विरूपण, सतह की स्थिति, सीधापन सहनशीलता और उत्पादन क्षमता के आधार पर की जानी चाहिए।
| नमूना | फादर-20 | एफआर-40 | एफआर-60 | एफआर-80 | एफआर-100 | एफआर-130 | एफआर-160 |
| सॉलिड बार रेंज/मिमी | φ5-φ20 | φ10-φ40 | φ15-φ60 | φ20-φ80 | φ25-φ100 | φ35-φ130 | φ40-φ160 |
| कच्चे माल की लंबाई/मिमी | ≥2000 | ≥2000 | ≥2000 | ≥2000 | ≥2000 | ≥2000 | ≥2000 |
| तन्यता ताकत/एमपीए | ≤1000 | ≤1000 | ≤1000 | ≤1000 | ≤1000 | ≤1300 | ≤1300 |
| सतह की कठोरता | ≤HB380 (≤HRC42) | ≤HB380 (≤HRC42) | ≤HB380 (≤HRC42) | ≤HB380 (≤HRC42) | ≤HB380 (≤HRC42) | ≤HB380 (≤HRC42) | ≤HB380 (≤HRC42) |
| कच्चा माल सीधापन/मिमी/मी | ≤3 | ≤3 | ≤3 | ≤3 | ≤3 | ≤3 | ≤3 |
| व्यास सहनशीलता | ≤IT10 | ≤IT10 | ≤IT10 | ≤IT10 | ≤IT10 | ≤IT10 | ≤IT10 |
| गोलाई | व्यास सहनशीलता का ≤50% | व्यास सहनशीलता का ≤50% | व्यास सहनशीलता का ≤50% | व्यास सहनशीलता का ≤50% | d≤50: ≤50%; 50 |
d≤50: ≤50%; 50 |
d≤50: ≤50%; 50 |
| कच्ची सतह का खुरदरापन/रा | ≤3.2~6.3 μm | ≤3.2~6.3 μm | ≤3.2~6.3 μm | ≤3.2~6.3 μm | ≤3.2~6.3 μm | ≤3.2~6.3 μm | ≤3.2~6.3 μm |
| समाप्त सीधापन/मिमी/मी | ≤0.3 | ≤0.3 | ≤0.3 | ≤0.3 | ≤0.3 | छिली हुई सामग्री ≤0.3 | छिली हुई सामग्री ≤0.3 |
| समाप्त व्यास सहिष्णुता | ≤IT8 | ≤IT8 | ≤IT8 | ≤IT8 | ≤IT8 | ≤IT8 | ≤IT8 |
| समाप्त सतह खुरदरापन/रा | ≤0.8 μm | ≤0.8 μm | ≤0.8 μm | ≤0.8 μm | ≤0.8 μm | छिली हुई सामग्री: ≤0.8 μm; काली त्वचा सामग्री: सुधार हुआ | छिली हुई सामग्री: ≤0.8 μm; काली त्वचा सामग्री: सुधार हुआ |
| रोलर व्यास/मिमी | φ180 | φ200 | φ260 | φ430 | φ570 | φ460 | φ460 |
| काम करने की गति/मी./मिनट | 2~30 | 2~10 | 3~15 | 3~15 | 3~15 | 3~15 | 3~15 |
| मुख्य मोटर पावर/किलोवाट | 7.5×2 | 30×2 | 45×2 | 55×2 | 75×2 | 110×2 | 110×2 |
| लिफ्टिंग मोटर पावर/किलोवाट | 0.75 | 1.1 | 1.5 | 1.5 | 4 | 5.5 | 5.5 |
| मुख्य मशीन आयाम/मीटर (संदर्भ) | 4.7 × 1.7 × 1.8 | 5.7 × 2.0 × 2.2 | 6.6 × 2.3 × 2.6 | 6.6 × 2.3 × 2.6 | 8.1 × 3.1 × 3.6 | 11 × 5.4 × 4.3 | 11 × 5.4 × 4.3 |
| मुख्य मशीन वजन/टी (संदर्भ) | 2.5 | 5.8 | 10.9 | 16 | 26.2 | 42 | 42 |
| कुल स्थापित क्षमता/किलोवाट (संदर्भ) | 18 | 62 | 110 | 120 | 170 | 240 | 300 |
कस्टम विनिर्देश उपलब्ध हैं. उपरोक्त डेटा संदर्भ के लिए है; वास्तविक मशीन कॉन्फ़िगरेशन स्टेनलेस स्टील ग्रेड, उत्पाद आयाम, सामग्री की स्थिति, सतह की आवश्यकताओं, उत्पादन क्षमता और आवश्यक सीधेपन के अनुसार भिन्न हो सकता है।
मॉडल का चयन केवल व्यास के आधार पर नहीं होना चाहिए। सामग्री ग्रेड, तन्य शक्ति, कठोरता, प्रारंभिक सीधापन, क्रॉस-अनुभागीय ज्यामिति, उत्पाद की लंबाई, और आवश्यक पूर्ण सहनशीलता सभी आवश्यक सीधा करने की क्षमता को प्रभावित करते हैं।
ठोस छड़ों के लिए, व्यास, गोलाई और सतह की स्थिति मुख्य प्रारंभिक बिंदु हैं। ट्यूबों के लिए, बाहरी व्यास, दीवार की मोटाई, अंडाकारता और गठन की स्थिति प्रदान की जानी चाहिए। यदि सामग्री में महत्वपूर्ण प्रारंभिक मोड़ या उच्च शक्ति वाला स्टेनलेस स्टील ग्रेड है, तो मशीन कॉन्फ़िगरेशन को अंतिम रूप देने से पहले वास्तविक नमूने का मूल्यांकन किया जाना चाहिए।
काटने, पीसने, मशीनिंग या निरीक्षण से पहले स्टेनलेस स्टील के गोल सलाखों और छड़ों में झुकने को सही करने के लिए कोल्ड ड्राइंग, रोलिंग, हीट ट्रीटमेंट या अन्य प्रक्रियाओं के बाद उपयोग किया जाता है।
निर्माण, वेल्डिंग, या ताप उपचार के बाद स्टेनलेस स्टील ट्यूबों और पाइपों पर लागू किया जाता है, जहां बाद के प्रसंस्करण या संयोजन से पहले सीधेपन को नियंत्रित करने की आवश्यकता होती है। मशीन चयन के दौरान ट्यूब की दीवार की मोटाई और अंडाकारता पर विचार किया जाना चाहिए।
स्टेनलेस स्टील शाफ्ट, पिन, रॉड और अन्य लंबे घटकों के लिए उपयुक्त जहां अत्यधिक झुकने से मशीनिंग, स्थिति, असेंबली या आयामी निरीक्षण प्रभावित हो सकता है।
स्टेनलेस स्टील के यांत्रिक और संरचनात्मक घटकों के लिए उपयोग किया जाता है जिन्हें मशीनिंग या असेंबली से पहले नियंत्रित सीधेपन की आवश्यकता होती है।
चिकित्सा उपकरणों और सटीक उपकरणों के लिए स्टेनलेस स्टील सामग्री की तैयारी के लिए इस्तेमाल किया जा सकता है। आवश्यक सीधापन, सतह की स्थिति और आयामी सहनशीलता लागू उत्पाद विनिर्देश से मेल खाना चाहिए।
स्टेनलेस स्टील घटकों, हार्डवेयर, निर्मित भागों और औद्योगिक उत्पादों के लिए उपयोग किया जाता है जहां आगे के निर्माण या परिष्करण से पहले झुकने में सुधार की आवश्यकता होती है।
FangRong has manufactured straightening machines, cold drawing equipment, and related metallurgical machinery since 1998. The company operates manufacturing facilities in Dongguan and Yangjiang, China.
हमारे उपकरण 60 से अधिक देशों और क्षेत्रों में 10,000 से अधिक ग्राहकों को आपूर्ति किए गए हैं और इसका उपयोग धातु प्रसंस्करण अनुप्रयोगों की एक विस्तृत श्रृंखला में किया जाता है। मशीन कॉन्फ़िगरेशन प्रत्येक एप्लिकेशन के लिए एक मानक सेटअप का उपयोग करने के बजाय ग्राहक की सामग्री, उत्पाद आयाम, सीधेपन लक्ष्य और उत्पादन आवश्यकताओं पर आधारित है।
फैंगरॉन्ग गुआंग्डोंग प्रांत में दो उत्पादन सुविधाएं संचालित करता है। डोंगगुआन सुविधा सीधी मशीनों, कोल्ड ड्राइंग मशीनों और संबंधित धातु प्रसंस्करण उपकरणों पर केंद्रित है, जबकि यांगजियांग सुविधा अतिरिक्त विनिर्माण क्षमता प्रदान करती है।
उत्पादन से पहले, इंजीनियर सामग्री ग्रेड, व्यास या ट्यूब आयाम, लंबाई, प्रारंभिक सीधापन, सतह की स्थिति, आवश्यक सहनशीलता और लक्ष्य आउटपुट की समीक्षा करते हैं। ये पैरामीटर मशीन मॉडल, रोलर कॉन्फ़िगरेशन, ड्राइव क्षमता और समायोजन सीमा निर्धारित करते हैं।
मुख्य घटकों को घर में ही मशीनीकृत और असेंबल किया जाता है, इसके बाद रोलर संरेखण, यांत्रिक समायोजन, विद्युत निरीक्षण और मशीन चलाने के परीक्षण किए जाते हैं। जहां सख्त सीधापन या सतह की आवश्यकताएं लागू होती हैं, वहां शिपमेंट से पहले प्रस्तावित कॉन्फ़िगरेशन को सत्यापित करने के लिए नमूना परीक्षण का उपयोग किया जा सकता है।
सहमत परियोजना दायरे के अनुसार स्थापना मार्गदर्शन, संचालन प्रशिक्षण, तकनीकी सहायता और एक साल की वारंटी उपलब्ध है।
आईएसओ 9001:2015:गुणवत्ता प्रबंधन प्रणाली प्रमाणन, प्रमाणपत्र संख्या UQ231211R1।
सीई मार्क:मशीन कॉन्फ़िगरेशन के अनुसार लागू सीई अनुपालन दस्तावेज के साथ आपूर्ति किए गए उपकरण।
एसजीएस निरीक्षण:उपकरण सत्यापन के लिए तृतीय-पक्ष निरीक्षण सेवाएँ उपलब्ध हैं।
पेटेंट:फैंगरॉन्ग के पास 32 आविष्कार पेटेंट और 100 से अधिक उपयोगिता मॉडल पेटेंट हैं। प्रतिनिधि पेटेंट में 2013207829011, 2008300532117, और ZL2015 2 0842922.7 शामिल हैं।
मशीन को उसकी संरचना, वजन और परिवहन विधि के अनुसार शिपमेंट के लिए तैयार किया जाता है। बड़े उपकरण आम तौर पर आवश्यकता पड़ने पर खंडों में भेजे जाते हैं, सहमत शिपिंग शर्तों के अनुसार घटकों को संरक्षित और पैक किया जाता है।
कृपया सामग्री ग्रेड, बार या ट्यूब व्यास, यदि लागू हो तो दीवार की मोटाई, लंबाई, प्रारंभिक सीधापन, सतह की स्थिति, आवश्यक पूर्ण सीधापन और उत्पादन क्षमता प्रदान करें। ये पैरामीटर उपयुक्त रोलर आकार, मशीन मॉडल और सीधा बल निर्धारित करते हैं।
हाँ। स्टेनलेस स्टील वर्टिकल टू रोलर्स स्ट्रेटनिंग मशीन को विभिन्न स्टेनलेस स्टील बार, रॉड और ट्यूब अनुप्रयोगों के लिए कॉन्फ़िगर किया जा सकता है। ट्यूबों के लिए, सीधा करने के दौरान अत्यधिक विरूपण से बचने के लिए बाहरी व्यास के अलावा दीवार की मोटाई, अंडाकारता और क्रॉस-अनुभागीय स्थिरता पर विचार किया जाना चाहिए।
रोलर ज्यामिति, संपर्क दबाव, रोलर सतह की स्थिति और सुधार की मात्रा सभी सतह की गुणवत्ता को प्रभावित करते हैं। सख्त कॉस्मेटिक या आयामी आवश्यकताओं वाले स्टेनलेस स्टील के लिए, मानक सेटअप का उपयोग करने के बजाय सामग्री की सतह और तैयार सहनशीलता के अनुसार रोलर कॉन्फ़िगरेशन का चयन किया जाना चाहिए।
यह व्यास सीमा और आवश्यक सीधापन सहनशीलता पर निर्भर करता है। एक मशीन अपनी कार्य सीमा के भीतर कई आकारों को कवर कर सकती है, लेकिन रोलर व्यवस्था और समायोजन प्रणाली का चयन करते समय बार-बार आकार परिवर्तन और सख्त सहनशीलता पर विचार किया जाना चाहिए।
सूचीबद्ध मॉडलों के संदर्भ विनिर्देश 0.3 मिमी/मीटर तक पूर्ण सीधापन दर्शाते हैं। वास्तविक परिणाम स्टेनलेस स्टील ग्रेड, आयाम, प्रारंभिक विरूपण, रोलर सेटअप और प्रक्रिया स्थितियों पर निर्भर करते हैं। जब कड़े सीधेपन की सहनशीलता की आवश्यकता होती है तो नमूना परीक्षण की सिफारिश की जाती है।
हाँ। मशीन कॉन्फ़िगरेशन पर सामग्री, क्रॉस-सेक्शन, आकार सीमा, विरूपण स्तर, पूर्ण सहनशीलता और उत्पादन आवश्यकताओं के अनुसार चर्चा की जा सकती है। कोटेशन के लिए, आवश्यक सीधेपन और उत्पादन क्षमता के साथ उत्पाद चित्र या नमूने प्रदान करना सबसे अच्छा है।
पता
नंबर 163, शाटोंग रोड, शाबू 2 औद्योगिक क्षेत्र, डालंग टाउन, डोंगगुआन सिटी, गुआंग्डोंग, चीन
टेलीफोन