Whatsapp
हम सटीक धातु प्रसंस्करण उपकरणों की एक विस्तृत श्रृंखला की पेशकश करते हैं, जिसमें विभिन्न उद्योगों में ट्यूब, बार और तार सामग्री के लिए तैयार स्ट्रेटनिंग, कोल्ड ड्राइंग, पॉइंटिंग, चैम्फरिंग, कटिंग, थ्रेड रोलिंग मशीन और ड्राइंग डाई शामिल हैं।
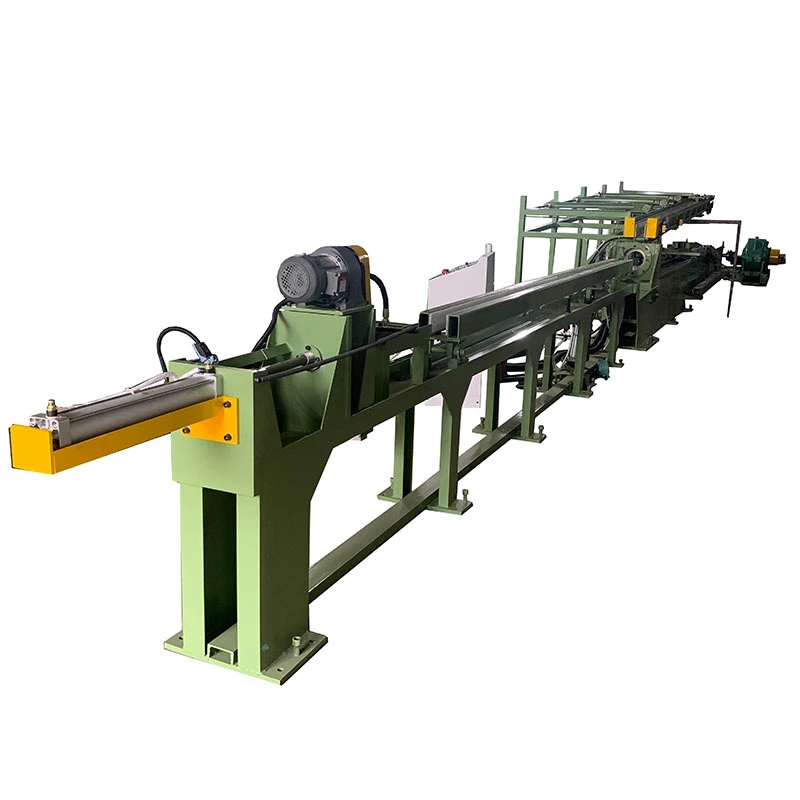
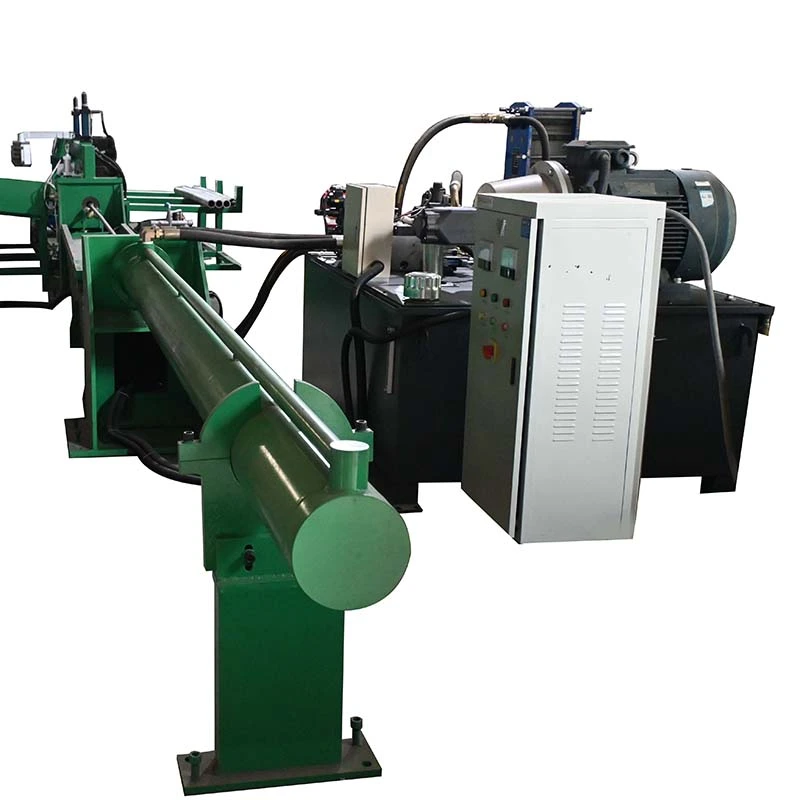
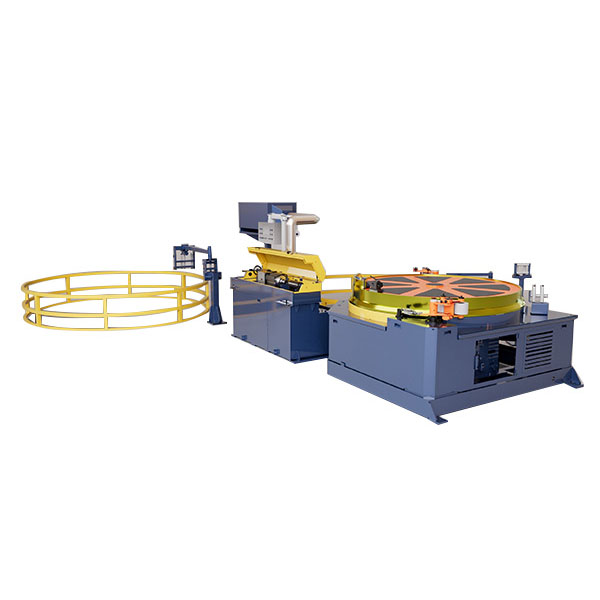
The स्वचालित विस्तार ड्राइंग मशीनइसका उपयोग तब किया जाता है जब किसी पाइप को सामग्री को गर्म किए बिना बड़े या अधिक सटीक आंतरिक व्यास की आवश्यकता होती है। एक हाइड्रोलिक सिलेंडर बोर के माध्यम से एक विस्तार मंडल को चलाता है, जो सही करने के लिए नियंत्रित रेडियल विरूपण प्रदान करता हैआंतरिक आयाम और अंडाकारता. FR-10T से FR-500T रेंज विस्तार बलों को कवर करती है10-500 टनतक के स्ट्रोक के साथ10 मी, जबकि मल्टी-पंप हाइड्रोलिक सिस्टम विभिन्न पाइप आकारों और भारों के अनुसार बिजली उत्पादन से मेल खाते हैं। यह के लिए उपयुक्त हैकार्बन स्टील, मिश्र धातु इस्पात, स्टेनलेस स्टील, और विशेष धातु पाइप, जिसमें बड़े-व्यास वाले सटीक पाइप, विकृत खंड और जुड़ने के लिए तैयार किए गए पाइप सिरे शामिल हैं।
The स्वचालित विस्तार ड्राइंग मशीनहीटिंग के बिना धातु पाइप के आंतरिक व्यास को बढ़ाने के लिए एक हाइड्रोलिक कोल्ड-वर्किंग ड्रॉबेंच है। पारंपरिक कोल्ड ड्राइंग की तरह ट्यूब के आकार को कम करने के बजाय, यह अंदर के व्यास को बड़ा करने, गोलाई में सुधार करने और पाइप को उसके आवश्यक तैयार आयाम के करीब लाने के लिए बोर के माध्यम से एक विस्तारित खराद को खींचता है।
यह प्रक्रिया तब उपयोगी होती है जब पाइप खाली यांत्रिक रूप से मजबूत होता है लेकिन इसका आंतरिक व्यास, अंडाकारता, या अंतिम आकार ड्राइंग विनिर्देश को पूरा नहीं करता है। इसका उपयोग तब भी किया जाता है जब छोटे शुरुआती आकार से बड़े व्यास वाले सटीक पाइप का उत्पादन किया जाता है, अन्यथा गर्म विस्तार और अतिरिक्त परिष्करण की आवश्यकता होती है।
FangRong की FR श्रृंखला कवर करती है10 से 500 टन तक विस्तार बल, एक मानक के साथ10 मीटर प्रभावी विस्तार स्ट्रोक. सही मॉडल मुख्य रूप से केवल व्यास के बजाय पाइप सामग्री, दीवार की मोटाई, शुरुआती और लक्ष्य व्यास, पाइप की लंबाई और प्रति पास आवश्यक विस्तार पर निर्भर करता है।


एक विशिष्ट उत्पादन समस्या एक पाइप है जो आवश्यक दीवार की मोटाई तक पहुंच गई है लेकिन अभी भी एक छोटा या अंडाकार आंतरिक बोर है। पारंपरिक ड्रॉबेंच के साथ पाइप को फिर से कम करने से आयाम गलत दिशा में चले जाएंगे। विस्तार ड्रॉबेंच पाइप के अंदर से नियंत्रित रेडियल विरूपण लागू करके इसे संबोधित करता है।
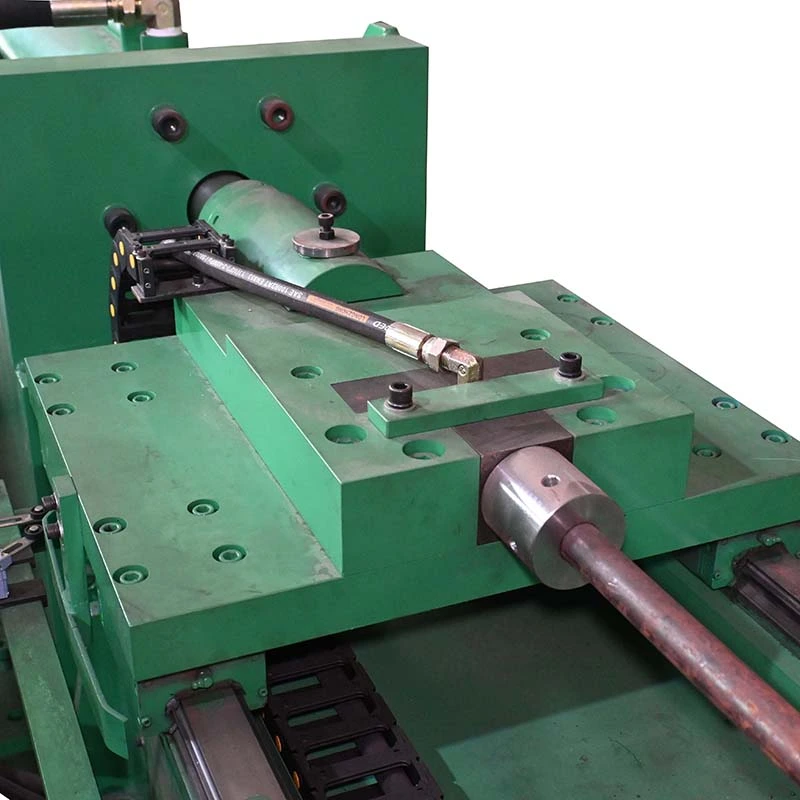
पाइप को मशीन के बिस्तर पर लगाया जाता है, एक विस्तार खराद का धुरा बोर के अंदर स्थित होता है, और हाइड्रोलिक सिलेंडर पाइप के माध्यम से खराद का धुरा खींचता है। मेन्ड्रेल गणना की गई विरूपण सीमा के भीतर पाइप की दीवार को बाहर की ओर धकेलता है। बड़े व्यास में वृद्धि के लिए, एक पास में अत्यधिक विस्तार के प्रयास के बजाय कई पासों का उपयोग किया जा सकता है।
व्यावहारिक उदाहरण:एक चीनी पाइप निर्माता ने एक का उपयोग कियाFR-400Tतेल और गैस पाइपलाइन परियोजना में उपयोग किए जाने वाले बड़े-व्यास पाइपों के लिए मशीन। उच्च खींचने वाले बल और लंबे समय तक काम करने वाले स्ट्रोक के संयोजन का चयन इसलिए किया गया क्योंकि उत्पादन की आवश्यकता में लंबे पाइप और नियंत्रित आंतरिक आयाम शामिल थे। छोटे पाइपों या छोटे व्यास परिवर्तनों के लिए, एक छोटा FR मॉडल अधिक किफायती हो सकता है।
कम आकार का आंतरिक व्यास:जब बाहरी व्यास और दीवार की मोटाई पहले से ही आवश्यक मूल्यों के करीब होती है, तो बोर का विस्तार करने से निर्माण प्रक्रिया फिर से शुरू किए बिना आंतरिक आयाम को सही किया जा सकता है।
पाइप अंडाकारता:रोलिंग, वेल्डिंग, परिवहन, या पिछले गठन कार्यों के दौरान पाइप गोल से बाहर हो सकते हैं। नियंत्रित आंतरिक विस्तार गोलाई में सुधार कर सकता है जब विरूपण चयनित मेन्ड्रेल की प्रक्रिया क्षमता के भीतर हो।
बड़े-व्यास परिशुद्धता पाइप उत्पादन:पारंपरिक कोल्ड ड्राइंग मुख्य रूप से एक कमी प्रक्रिया है। विस्तार ड्राइंग विपरीत दिशा प्रदान करती है और इसलिए चयनित बड़े-व्यास सीमलेस या वेल्डेड पाइप अनुप्रयोगों के लिए उपयोगी है।
पाइप-एंड तैयारी:जहां पाइप के सिरे को फ़्लैंगिंग या जुड़ने से पहले एक परिभाषित आंतरिक आयाम तक पहुंचने की आवश्यकता होती है, वहां आवश्यक ज्यामिति के लिए एक समर्पित विस्तार उपकरण डिज़ाइन किया जा सकता है।
गर्म बनाने वाला पैमाना और ऑक्सीकरण:यदि सामग्री और विस्तार अनुपात ठंडे काम की अनुमति देता है, तो प्रक्रिया गर्म विस्तार में उपयोग किए जाने वाले हीटिंग चरण से बचती है। यह ऑक्साइड निर्माण और उसके बाद की सफाई आवश्यकताओं को कम कर सकता है। हालाँकि, हर मिश्र धातु या विस्तार अनुपात के लिए ठंडा विस्तार स्वचालित रूप से सबसे अच्छा विकल्प नहीं है; सामग्री के लचीलेपन और स्वीकार्य विरूपण की पहले जाँच की जानी चाहिए।
1. पाइप पोजीशनिंग:वर्कपीस को मशीन बेड पर रखा गया है और विस्तार अक्ष के साथ संरेखित किया गया है। लंबे पाइपों के लिए उचित संरेखण महत्वपूर्ण है क्योंकि अत्यधिक विलक्षणता अंतिम बोर को प्रभावित कर सकती है।
2. मैंड्रेल स्थापना:उपयुक्त विस्तार मैंड्रेल को पाइप में डाला जाता है। मैंड्रेल व्यास, नाक ज्यामिति, सामग्री और सतह फिनिश का चयन पाइप ग्रेड और लक्ष्य आयामों के अनुसार किया जाता है।
3. हाइड्रोलिक विस्तार:मुख्य सिलेंडर पाइप के माध्यम से मैंड्रेल को खींचता है। हाइड्रोलिक प्रणाली यांत्रिक खींचने वाली प्रणालियों से जुड़े प्रभाव लोडिंग के बजाय नियंत्रित बल प्रदान करती है।
4. आयामी सुधार:जैसे ही मेन्ड्रेल बोर से होकर गुजरता है, पाइप की दीवार नियंत्रित प्लास्टिक विरूपण से गुजरती है। वास्तविक प्राप्य विस्तार सामग्री की ताकत, दीवार की मोटाई, प्रारंभिक व्यास, स्नेहन, खराद की ज्यामिति और पासों की संख्या पर निर्भर करता है।
5. निरीक्षण:विस्तार के बाद, अगले ऑपरेशन से पहले पाइप के आंतरिक व्यास, अंडाकारता, दीवार की स्थिति और समग्र आयामी अनुरूपता की जांच की जा सकती है।
एफआर श्रृंखला मशीन टन भार के अनुसार कॉन्फ़िगर की गई हाइड्रोलिक पावर इकाइयों का उपयोग करती है। कम दबाव, उच्च प्रवाह पंपों का उपयोग तेजी से सिलेंडर आंदोलन के लिए किया जा सकता है, जबकि उच्च दबाव पंप विस्तार स्ट्रोक के दौरान आवश्यक बल प्रदान करते हैं। बड़ी मशीनों पर, कई पंप इन दोनों परिचालन स्थितियों को अलग-अलग संभालने की अनुमति देते हैं।
उत्पादन में यह अंतर मायने रखता है. केवल अधिकतम बल के लिए चुनी गई मशीन में अभी भी अनावश्यक रूप से लंबा चक्र हो सकता है यदि हाइड्रोलिक सिस्टम रिटर्न और एप्रोच स्ट्रोक के दौरान सिलेंडर को जल्दी से स्थानांतरित नहीं कर सकता है। इसके विपरीत, हाइड्रोलिक प्रवाह बढ़ने से विस्तार के दौरान बल की कमी का समाधान नहीं होता है। इसलिए पंप व्यवस्था को आवश्यक विस्तार बल और उत्पादन चक्र दोनों से मेल खाना चाहिए।
| नमूना | विस्तार बल (टन) | मुख्य सिलेंडर (मिमी) | प्रभावी स्ट्रोक (एम) | हाइड्रोलिक पंप मोटर |
|---|---|---|---|---|
| FR-10T | 10 | φ125 | 10 | 30 किलोवाट |
| FR-20T | 20 | φ150 | 10 | 37 किलोवाट |
| FR-30T | 30 | φ180 | 10 | 45 किलोवाट |
| FR-50T | 50 | φ200 | 10 | 75 किलोवाट |
| FR-100T | 100 | φ250 | 10 | 55 किलोवाट × 2 |
| FR-200T | 200 | φ520 | 10 | 90 किलोवाट × 2 |
| FR-300T | 300 | φ630 | 10 | 90 किलोवाट × 2 |
| FR-400T | 400 | φ630 | 10 | 55 किलोवाट निश्चित विस्थापन पंप × 2 + 110 किलोवाट × 2 |
| FR-500T | 500 | φ630 | 10 | 75 किलोवाट निश्चित विस्थापन पंप × 2 + 110 किलोवाट × 2 |
महत्वपूर्ण:टन भार उस पाइप व्यास का प्रत्यक्ष संकेत नहीं है जिसे मशीन संसाधित कर सकती है। आवश्यक बल की गणना पाइप सामग्री, दीवार की मोटाई, शुरुआती व्यास, लक्ष्य व्यास, विस्तार अनुपात, स्नेहन स्थिति और टूलींग ज्यामिति से की जानी चाहिए। 100 टन की मशीन एक पाइप विनिर्देश के लिए उपयुक्त हो सकती है लेकिन समान व्यास और उच्च शक्ति वाली सामग्री वाले दूसरे पाइप के लिए अपर्याप्त हो सकती है।
उद्धरण से पहले, प्रदान करेंसामग्री ग्रेड, पाइप प्रकार, बाहरी व्यास, अंदर का व्यास शुरू करना, अंदर का लक्ष्य व्यास, दीवार की मोटाई, पाइप की लंबाई, प्रति पास विस्तार, और आवश्यक उत्पादन मात्रा. फैंगरॉन्ग फिर अनुमानित विस्तार बल की गणना कर सकता है और निर्धारित कर सकता है कि एक-पास या बहु-पास विस्तार उपयुक्त है या नहीं।
निरंतर उत्पादन के लिए, आमतौर पर मशीन की पूर्ण रेटेड क्षमता पर स्थायी रूप से काम नहीं करना बेहतर होता है। जब सामग्री के गुण, स्नेहन, या आने वाले पाइप के आयाम भिन्न होते हैं, तो कार्यबल को अधिकतम रेटिंग से नीचे रखने से ऑपरेटिंग मार्जिन मिलता है।
बड़े-व्यास वाले लाइन पाइप और अन्य पाइपलाइन उत्पादों को बाद में जुड़ने या निरीक्षण संचालन से पहले नियंत्रित आंतरिक आयामों की आवश्यकता हो सकती है। FR-200T से FR-500T रेंज उन अनुप्रयोगों के लिए उपयुक्त है जहां उच्च विस्तार बल और लंबे समय तक काम करने वाले स्ट्रोक की आवश्यकता होती है।
आवेदन का मामला:एक चीनी पाइप निर्माता ने प्रयोग कियाFR-400Tलंबे तेल और गैस पाइपलाइन पाइपों के लिए विस्तार ड्रॉबेंच। मशीन को इसकी उच्च बल क्षमता और लंबे समय तक काम करने के स्ट्रोक के लिए चुना गया था, जिससे निर्माता को नियंत्रित आंतरिक आयामों को बनाए रखते हुए बड़े वर्गों को संसाधित करने की अनुमति मिली।
गर्मी-स्थानांतरण ट्यूबों के लिए, आंतरिक व्यास तब मायने रखता है जब प्रवाह क्षेत्र और आयामी स्थिरता तैयार विनिर्देश का हिस्सा होते हैं। विस्तार तब अधिक प्रासंगिक होता है जब आवश्यक अंतिम बोर को किसी अन्य कमी प्रक्रिया के माध्यम से कुशलतापूर्वक प्राप्त नहीं किया जा सकता है।
सामान्य ट्यूबों के लिए जहां शुरुआती और अंतिम आयाम पहले से ही सहनशीलता के भीतर हैं, एक विस्तार ड्रॉबेंच का उपयोग करने से अनावश्यक ऑपरेशन जुड़ सकता है। मशीन तब मूल्यवान हो जाती है जब आंतरिक आकार या अंडाकारता सुधार वास्तविक बाधा हो।
हाइड्रोलिक सिलेंडर ट्यूबों को नियंत्रित आंतरिक ज्यामिति की आवश्यकता होती है क्योंकि पिस्टन, सील और गाइड घटक बोर आयाम और सतह की स्थिति पर निर्भर करते हैं। विस्तार पर विचार तब किया जा सकता है जब मौजूदा ट्यूब ज्यामिति को व्यास में और कमी के बजाय नियंत्रित आंतरिक आकार की आवश्यकता होती है।
फ़्लैंग्ड या जुड़े हुए कनेक्शन के लिए पाइप सिरों को नियंत्रित विस्तारित अनुभाग की आवश्यकता हो सकती है। संपूर्ण पाइप का विस्तार करने के बजाय आवश्यक अंतिम ज्यामिति के लिए एक समर्पित मेन्ड्रेल डिज़ाइन किया जा सकता है।
आवेदन का मामला:एक जहाज निर्माण ग्राहक ने इसका उपयोग कियाFR-200Tफ़्लैंगिंग से पहले पाइप-एंड विस्तार के लिए मशीन। ठंडी प्रक्रिया ने हीटिंग से जुड़े पैमाने को टाल दिया और अगले निर्माण ऑपरेशन से पहले आवश्यक पोस्ट-फॉर्मिंग सफाई की मात्रा को कम कर दिया।
स्वचालित विस्तार ड्राइंग मशीन को कार्बन स्टील, मिश्र धातु इस्पात, स्टेनलेस स्टील, तांबा, एल्यूमीनियम, टाइटेनियम, निकल मिश्र धातु और अन्य उपयुक्त धातुओं के लिए इंजीनियर किया जा सकता है। सामग्री का चयन मायने रखता है क्योंकि उच्च-शक्ति या कम-लचीलापन वाले मिश्र धातुओं को प्रति पास छोटे विस्तार और अधिक नियंत्रित टूलींग स्थितियों की आवश्यकता हो सकती है।
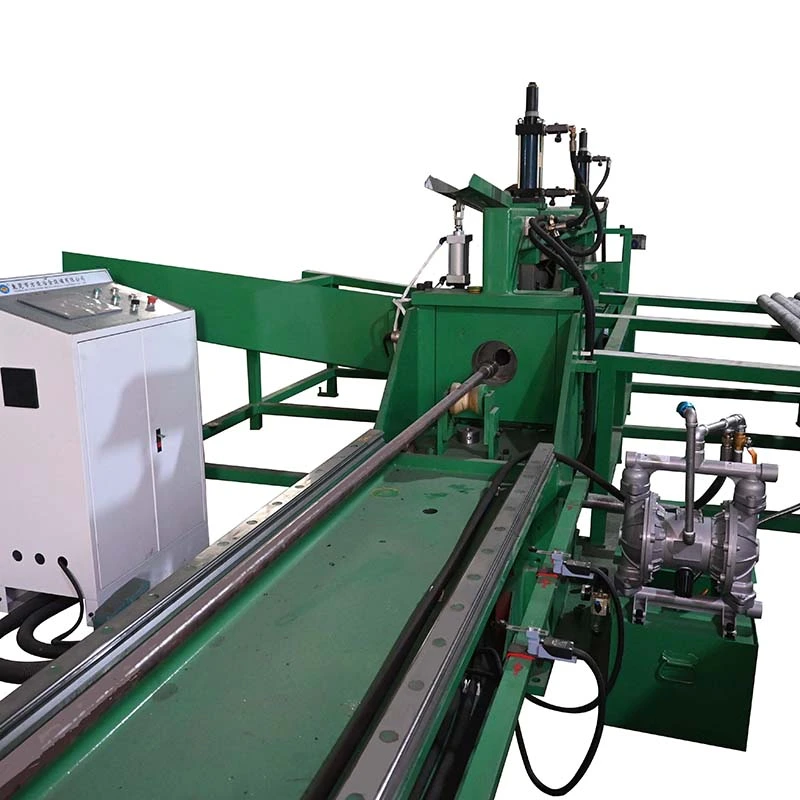
एक विशिष्ट एफआर-श्रृंखला प्रणाली में मुख्य हाइड्रोलिक सिलेंडर, हाइड्रोलिक पावर यूनिट, ड्रॉ कैरिज, पाइप क्लैंपिंग व्यवस्था, विस्तार मैंड्रेल असेंबली, पीएलसी नियंत्रण प्रणाली, एचएमआई, विद्युत कैबिनेट, हाइड्रोलिक वाल्व और आवश्यक मशीन संरचना शामिल है।
टूलींग अनुप्रयोग-विशिष्ट है।मेन्ड्रेल का चयन केवल मशीन टन भार से नहीं किया जा सकता है। इसका कार्यशील व्यास, प्रोफ़ाइल, लंबाई, सामग्री और सतह की स्थिति पाइप विनिर्देश के अनुरूप होनी चाहिए। आवश्यकता पड़ने पर विशेष मैंड्रेल, मल्टी-पास टूलिंग, पाइप-एंड विस्तार उपकरण, फीडिंग सिस्टम और स्वचालित लोडिंग या अनलोडिंग को अलग से उद्धृत किया जा सकता है।
फैंगरॉन्ग अपने डोंगगुआन और यांगजियांग उत्पादन सुविधाओं के माध्यम से उपकरण बनाती है। विनिर्माण प्रक्रिया में इंजीनियरिंग समीक्षा, घटक निरीक्षण, सटीक मशीनिंग, हाइड्रोलिक असेंबली, विद्युत एकीकरण, पीएलसी प्रोग्रामिंग, मशीन संरेखण और अंतिम परीक्षण शामिल हैं।
ऑर्डर इंजीनियरिंग:सिलेंडर बल, मैंड्रेल ज्यामिति और हाइड्रोलिक कॉन्फ़िगरेशन को अंतिम रूप देने से पहले पाइप आयाम और सामग्री डेटा की समीक्षा की जाती है।
घटक निरीक्षण:असेंबली से पहले मुख्य हाइड्रोलिक और मैकेनिकल घटकों की जाँच की जाती है।
परिशुद्धता मशीनिंग:सिलेंडर बोर और मैंड्रेल घटकों को निर्दिष्ट आयामी आवश्यकताओं के अनुसार मशीनीकृत किया जाता है।
हाइड्रोलिक परीक्षण:अंतिम एकीकरण से पहले हाइड्रोलिक सर्किट, वाल्व और सिलेंडर का दबाव-परीक्षण किया जाता है।
संरेखण:ड्रॉ कैरिज, गाइड सिस्टम, सिलेंडर और पाइप सेंटरलाइन की जाँच की जाती है क्योंकि गलत संरेखण लंबे-पाइप विस्तार परिणामों को प्रभावित कर सकता है।
क्रियात्मक परीक्षण:मशीन को शिपमेंट से पहले संचालित किया जाता है। जहां ग्राहक पाइप के नमूने आपूर्ति किए जाते हैं, प्रस्तावित प्रक्रिया को सत्यापित करने के लिए वास्तविक विस्तार परीक्षण किए जा सकते हैं।
अंतिम निरीक्षण:सहमत निरीक्षण आवश्यकताओं के अनुसार हाइड्रोलिक रिसाव, दबाव स्थिरता, विद्युत सुरक्षा, मशीन आंदोलन और तैयार पाइप आयामों की जांच की जाती है।
आईएसओ 9001:2015- प्रासंगिक डिजाइन, विनिर्माण, स्थापना और सेवा गतिविधियों को कवर करने वाली गुणवत्ता प्रबंधन प्रणाली। प्रमाणपत्र संख्या UQ231211R1.
सीई चिह्नांकन- मशीन डिजाइन में शामिल मशीनरी सुरक्षा उपायों के साथ लागू यूरोपीय बाजार आवश्यकताओं के लिए मानक एफआर मॉडल की आपूर्ति की जाती है। अंतिम मशीन कॉन्फ़िगरेशन और गंतव्य-बाज़ार आवश्यकताओं के विरुद्ध लागू अनुरूपता दस्तावेज़ की पुष्टि की जानी चाहिए।
एसजीएस निरीक्षण- ग्राहक के निरीक्षण दायरे और अनुबंध आवश्यकताओं के अनुसार तृतीय-पक्ष निरीक्षण की व्यवस्था की जा सकती है।
पेटेंट प्रौद्योगिकी- फैंगरॉन्ग ने 32 आविष्कार पेटेंट और 100 से अधिक उपयोगिता मॉडल पेटेंट की रिपोर्ट दी है, जो इसके धातु-निर्माण उपकरणों में उपयोग की जाने वाली प्रौद्योगिकियों को कवर करता है।
MOQ:मानक एफआर-श्रृंखला उपकरण के लिए 1 पूर्ण मशीन/सेट। परियोजना के दायरे के अनुसार विशेष उत्पादन लाइनें, बहु-मशीन परियोजनाएं और अनुकूलित टूलींग उद्धृत की जाती हैं।
स्तरीय मूल्य निर्धारण:चूँकि FR-10T से FR-500T मशीनें हाइड्रोलिक पावर, सिलेंडर आकार, टूलींग और ऑटोमेशन में काफी भिन्न होती हैं, इसलिए मूल्य निर्धारण एक सार्वभौमिक इकाई मूल्य का उपयोग करने के बजाय मॉडल और कॉन्फ़िगरेशन द्वारा उद्धृत किया जाता है। एकाधिक-मशीन ऑर्डर के लिए, कोटेशन में मात्रा ब्रैकेट और संबंधित इकाई मूल्य स्पष्ट रूप से बताया जाना चाहिए, उदाहरण के लिए:1 सेट / 2-4 सेट / 5+ सेट. अंतिम मात्रा-मूल्य अनुसूची की पुष्टि वाणिज्यिक उद्धरण में की जाती है।
एफओबी शर्तें:एफओबी मूल्य निर्धारण चीन में सहमत शिपमेंट पोर्ट के आधार पर उपलब्ध है। उद्धरण में सटीक विवरण होना चाहिएएफओबी पोर्ट, जैसे शंघाई पोर्ट या शेन्ज़ेन पोर्ट, मशीन कॉन्फ़िगरेशन, पैकिंग स्कोप और शिपमेंट मात्रा के साथ। नामांकित बंदरगाह के लिए अंतर्देशीय परिवहन को अंतिम Incoterms कोटेशन के अनुसार शामिल या बाहर रखा गया है।
मानक ऑर्डर लीड समय:FR-10T से FR-100T की आमतौर पर आवश्यकता होती है30-60 दिनसहमत अग्रिम भुगतान और तकनीकी पुष्टि प्राप्त होने के बाद। आमतौर पर FR-200T से FR-500T की आवश्यकता होती है90-120 दिनउनके बड़े हाइड्रोलिक सिस्टम, सिलेंडर, संरचनाओं और परीक्षण आवश्यकताओं के कारण।
शीघ्र आदेश:वर्तमान कार्यशाला क्षमता, घटक उपलब्धता और आवश्यक कॉन्फ़िगरेशन के अधीन तत्काल परियोजनाओं के लिए त्वरित उत्पादन कार्यक्रम का मूल्यांकन किया जा सकता है। इंजीनियरिंग समीक्षा और उत्पादन शेड्यूलिंग के बाद ही त्वरित डिलीवरी तिथि की पुष्टि की जाती है; इसे मानक लीड टाइम से नहीं माना जाना चाहिए।
भुगतान:मानक वाणिज्यिक शर्तें हैंऑर्डर की पुष्टि के साथ 30% जमा और फ़ैक्टरी स्वीकृति परीक्षण के बाद शिपमेंट से पहले 70% शेष राशि, जब तक कि बिक्री अनुबंध में अन्यथा सहमति न हो।
वारंटी:सहमत वारंटी शर्तों के तहत कमीशनिंग से 12 महीने।
फैंगरॉन्ग फाउंडेशन ड्राइंग, एंकर-बोल्ट लेआउट, इंस्टॉलेशन मार्गदर्शन, कमीशनिंग समर्थन और ऑपरेटर प्रशिक्षण प्रदान कर सकता है। मानक कमीशनिंग प्रशिक्षण में मशीन संचालन, मैंड्रेल प्रतिस्थापन, बुनियादी हाइड्रोलिक रखरखाव और सामान्य दोष निदान शामिल हैं।
विदेशी प्रतिष्ठानों के लिए, शिपमेंट से पहले आवश्यक सेवा दायरे पर सहमति होनी चाहिए। नियमित परिचालन समस्याओं के लिए रिमोट समस्या निवारण उपलब्ध है, जबकि इंस्टॉलेशन पर्यवेक्षण या कमीशनिंग की आवश्यकता वाली परियोजनाओं के लिए ऑन-साइट इंजीनियरिंग सहायता की व्यवस्था की जा सकती है।
एक पारंपरिक कोल्ड ड्राइंग मशीन आम तौर पर बाहरी व्यास और दीवार की मोटाई कम कर देती है। एक विस्तार ड्राइंग मशीन आंतरिक व्यास को बढ़ाने के लिए पाइप के माध्यम से एक विस्तारित खराद को खींचती है। सही विकल्प इस बात पर निर्भर करता है कि उत्पादन समस्या बड़े आकार के बाहरी व्यास की है या कम आकार वाले आंतरिक बोर की।
मशीन टन भार की गणना सामग्री ग्रेड, दीवार की मोटाई, शुरुआती व्यास, लक्ष्य व्यास, प्रति पास विस्तार, पाइप की लंबाई और टूलींग डिजाइन से की जानी चाहिए। मशीन का चयन करने के लिए केवल पाइप का बाहरी व्यास ही पर्याप्त नहीं है। ऑर्डर देने से पहले बल गणना के लिए इन मापदंडों को भेजें।
प्रत्येक पाइप के लिए कोई सार्वभौमिक विस्तार प्रतिशत नहीं है। कार्बन स्टील अनुप्रयोगों में आमतौर पर प्रति पास लगभग 5-15% व्यास वृद्धि का उपयोग किया जा सकता है, लेकिन स्वीकार्य मूल्य सामग्री की लचीलापन, दीवार की मोटाई, शुरुआती व्यास, स्नेहन और आवश्यक आयामी सटीकता पर निर्भर करता है। सीमित लचीलापन वाली सामग्रियों को छोटी वृद्धि और एकाधिक पास की आवश्यकता हो सकती है।
हां, नियंत्रित आंतरिक विस्तार उपयुक्त आउट-ऑफ़-राउंड पाइप अनुभागों को ठीक कर सकता है। सुधार की मात्रा मूल अंडाकारता, दीवार की मोटाई, सामग्री की ताकत और खराद का धुरा डिजाइन पर निर्भर करती है। गंभीर विकृति के लिए विस्तार से पहले एक अलग सीधाीकरण या पूर्व-गठन ऑपरेशन की आवश्यकता हो सकती है।
नहीं, एफआर-श्रृंखला विस्तार प्रक्रिया को कोल्ड-वर्किंग ऑपरेशन के रूप में डिज़ाइन किया गया है। यह हीटिंग से जुड़े पैमाने और ऑक्सीकरण से बचाता है, लेकिन ठंड के विस्तार से सामग्री विरूपण और कार्य सख्त होने में भी वृद्धि होती है। इसलिए कठिन मिश्र धातुओं या बड़े विस्तार अनुपातों के लिए, बड़े पैमाने पर उत्पादन से पहले प्रक्रिया को मान्य किया जाना चाहिए।
हां, बशर्ते पाइप विनिर्देश मशीन की गणना बल और आयामी सीमा के भीतर रहें। विभिन्न आकारों के लिए आमतौर पर संबंधित मेन्ड्रेल या टूलींग की आवश्यकता होती है। एक बहु-आकार की उत्पादन लाइन को वास्तविक पाइप-आकार सीमा के आसपास डिज़ाइन किया जाना चाहिए, बजाय यह मानने के कि एक मानक खराद का धुरा सभी उत्पादों को कवर कर सकता है।
पाइप सामग्री, सीमलेस या वेल्डेड निर्माण, बाहरी व्यास, आंतरिक व्यास शुरू करना, लक्ष्य आंतरिक व्यास, दीवार की मोटाई, पाइप की लंबाई, प्रति पास आवश्यक विस्तार, उत्पादन मात्रा, बिजली आपूर्ति, गंतव्य देश और पसंदीदा वितरण कार्यक्रम प्रदान करें। अनुकूलित टूलींग के लिए पाइप चित्र या नमूने की अनुशंसा की जाती है।
मानक मशीन पैकेज में मुख्य हाइड्रोलिक सिस्टम, ड्रॉ मैकेनिज्म, नियंत्रण प्रणाली, मशीन संरचना और संचालन के लिए आवश्यक मानक उपकरण शामिल हैं। एप्लिकेशन-विशिष्ट मैंड्रेल, विशेष क्लैंप, स्वचालित लोडिंग और अनलोडिंग सिस्टम, विस्तारित स्ट्रोक और अन्य अनुकूलित टूलींग को पाइप विनिर्देश के अनुसार उद्धृत किया गया है।
मानक FR-10T से FR-100T मशीनों को आमतौर पर 30-60 दिनों की आवश्यकता होती है, जबकि FR-200T से FR-500T मशीनों को तकनीकी और वाणिज्यिक पुष्टि के बाद आमतौर पर 90-120 दिनों की आवश्यकता होती है। उत्पादन क्षमता और घटक उपलब्धता के अनुसार अत्यावश्यक परियोजनाओं के लिए त्वरित कार्यक्रम का मूल्यांकन किया जा सकता है।
हाँ। उन अनुप्रयोगों के लिए जहां विस्तार बल, आयामी पुनर्प्राप्ति या मल्टी-पास टूलिंग अनिश्चित है, प्रतिनिधि पाइप नमूने या पूर्ण आयामी डेटा की आपूर्ति इंजीनियरिंग टीम को अंतिम मशीन कॉन्फ़िगरेशन से पहले प्रक्रिया का मूल्यांकन करने की अनुमति देती है। यह उच्च-शक्ति मिश्र धातुओं, बड़े विस्तार अनुपात और अनुकूलित पाइप-एंड फॉर्मिंग के लिए विशेष रूप से उपयोगी है।
हाँ। फाउंडेशन चित्र, स्थापना मार्गदर्शन, कमीशनिंग और ऑपरेटर प्रशिक्षण उपलब्ध हैं। परियोजना के लिए आवश्यकता पड़ने पर ऑन-साइट इंजीनियरिंग सहायता की भी व्यवस्था की जा सकती है।
मानक वारंटी अवधि हैकमीशनिंग से 12 महीने, सहमत वारंटी शर्तों के अधीन। वारंटी अवधि के बाद स्पेयर पार्ट्स और तकनीकी सहायता की आपूर्ति की जा सकती है।
हाँ। अनुकूलन में विस्तार स्ट्रोक, मैंड्रेल ज्यामिति, पाइप क्लैंपिंग, मल्टी-पास टूलींग, हाइड्रोलिक कॉन्फ़िगरेशन, फीडिंग और डिस्चार्ज सिस्टम, पीएलसी अनुक्रम और स्वचालित उत्पादन-लाइन एकीकरण शामिल हो सकते हैं। अनुकूलन केवल नाममात्र मशीन टन भार के बजाय वास्तविक पाइप आयामों और उत्पादन लक्ष्यों पर आधारित होना चाहिए।
पता
नंबर 163, शाटोंग रोड, शाबू 2 औद्योगिक क्षेत्र, डालंग टाउन, डोंगगुआन सिटी, गुआंग्डोंग, चीन
टेलीफोन