Whatsapp
हम सटीक धातु प्रसंस्करण उपकरणों की एक विस्तृत श्रृंखला की पेशकश करते हैं, जिसमें विभिन्न उद्योगों में ट्यूब, बार और तार सामग्री के लिए तैयार स्ट्रेटनिंग, कोल्ड ड्राइंग, पॉइंटिंग, चैम्फरिंग, कटिंग, थ्रेड रोलिंग मशीन और ड्राइंग डाई शामिल हैं।
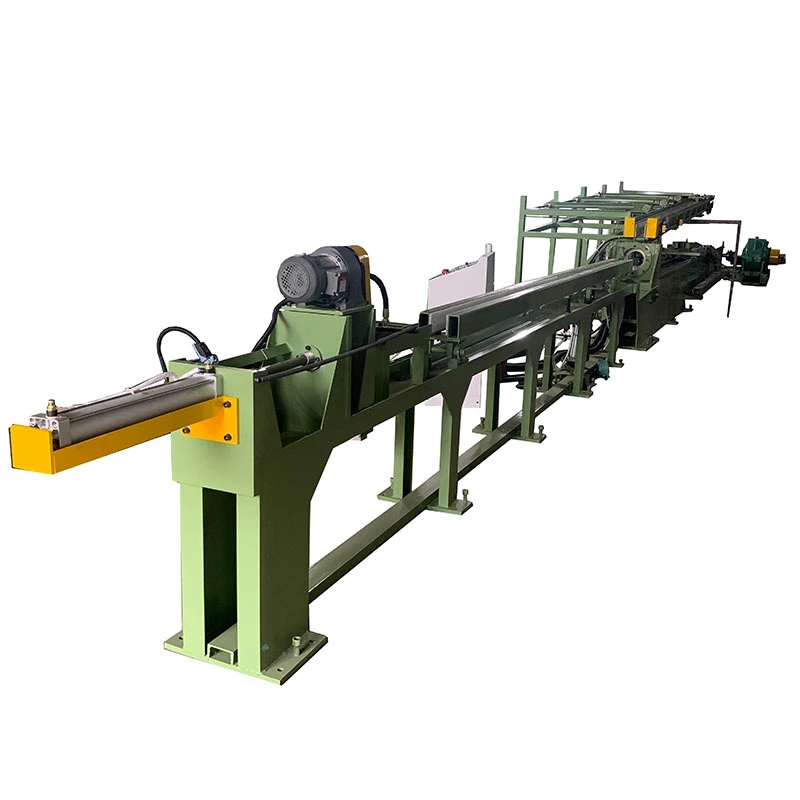
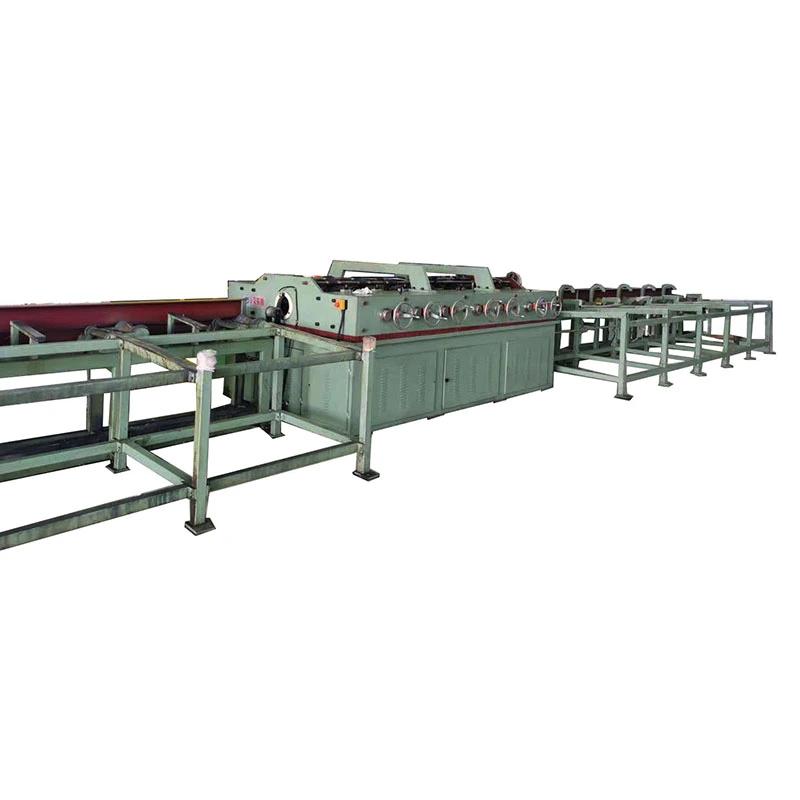
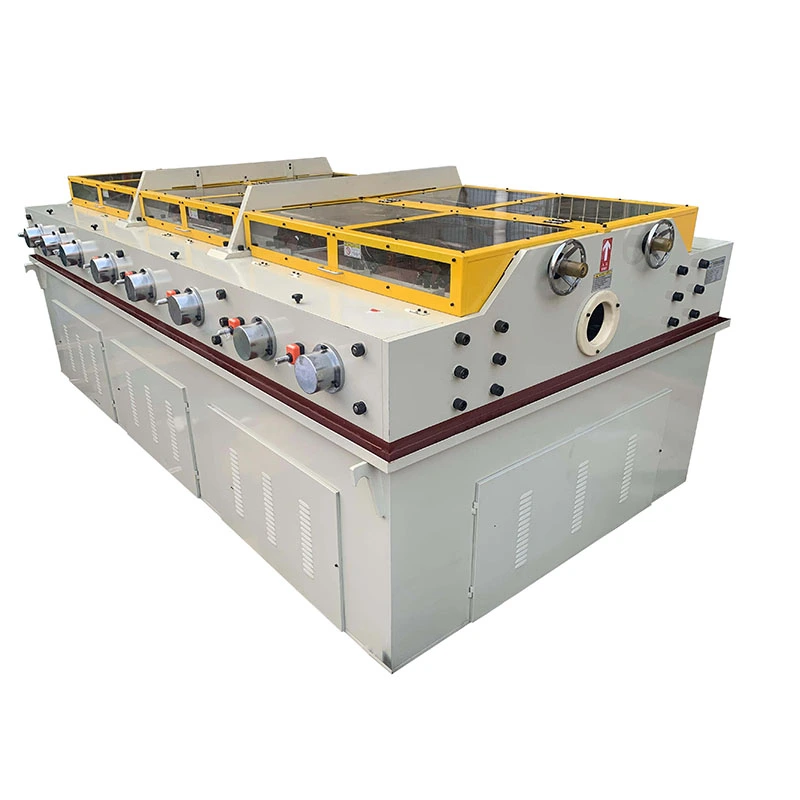
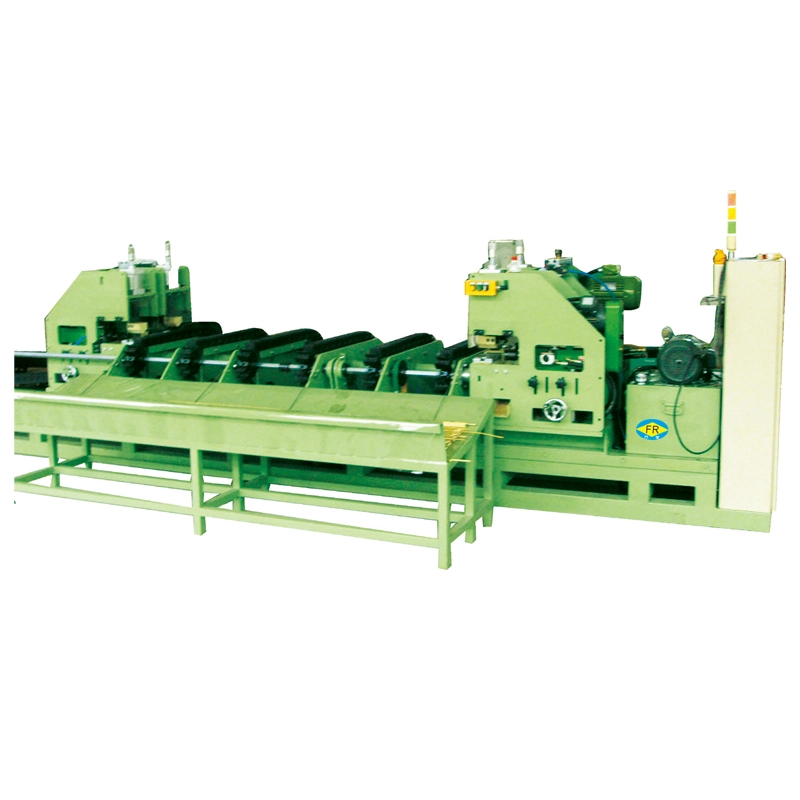
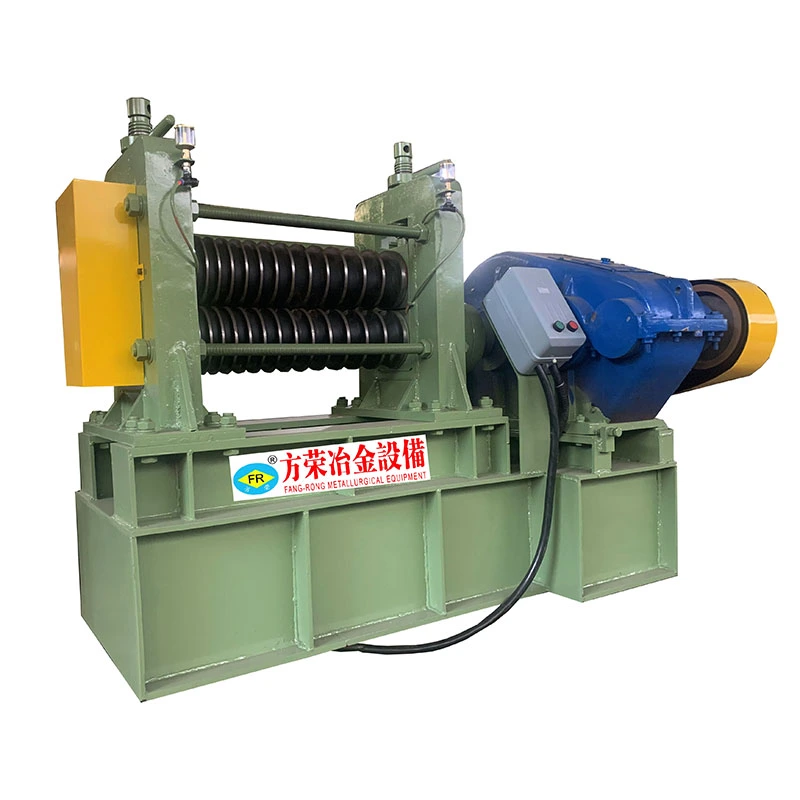
The एल्यूमिनियम क्षैतिज सीधीकरण मशीनएक्सट्रूज़न, ड्राइंग, हीट ट्रीटमेंट, कटिंग या हैंडलिंग के बाद एल्यूमीनियम ट्यूबों, पाइपों, ठोस सलाखों और प्रोफाइल में झुकने और वक्रता को ठीक करने के लिए एक मल्टी-रोलर मशीन है। स्टील के विपरीत, एल्युमीनियम की उपज शक्ति कम होती है और सतह नरम होती है, इसलिए सीधा करने वाला बल, रोलर दबाव, रोलर सतह की स्थिति और फ़ीड गति सभी को सावधानीपूर्वक नियंत्रित करने की आवश्यकता होती है।
फैंगरॉन्ग की FR श्रृंखला में FR-20 से FR-180 तक 13 मानक विन्यास शामिल हैं। मॉडल के आधार पर,एल्यूमीनियम सीधा करने की मशीनसे ट्यूब व्यास को कवर करता हैφ4 से φ180 मिमीऔर ठोस सलाखों सेφ10 से φ90 मिमी. रोलर कॉन्फ़िगरेशन 14 से 20 सेट तक होते हैं, मानक स्ट्रेटनेस विनिर्देश ≤0.3 मिमी/मीटर से और चयनित कॉन्फ़िगरेशन ≤0.1 मिमी/मीटर तक पहुंचते हैं। कुल स्थापित बिजली 3 किलोवाट से 55 किलोवाट तक है।
मशीन का डिज़ाइन फैंगरॉन्ग के दीर्घकालिक स्ट्रेटनिंग और ड्रॉबेंच इंजीनियरिंग अनुभव पर आधारित है। कंपनी की स्थापना 1998 में उपकरणों को सीधा करने में अनुभवी एक ताइवानी निर्माता के साथ एक संयुक्त उद्यम के माध्यम से की गई थी और 2013 में इसका पूर्ण स्वामित्व हो गया।


एफआर श्रृंखला कई रोलर सेटों के माध्यम से नियंत्रित रिवर्स बेंडिंग का उपयोग करती है। संपूर्ण मोड़ को एक बिंदु पर ठीक करने के बजाय, वर्कपीस को क्रमिक सुधार बिंदुओं के माध्यम से निर्देशित किया जाता है ताकि अवशिष्ट वक्रता धीरे-धीरे कम हो जाए।
एल्यूमीनियम उत्पादों के लिए, रोलर सेटिंग विशेष रूप से महत्वपूर्ण है। अत्यधिक दबाव रोलर के निशान छोड़ सकता है या उल्टा झुक सकता है, जबकि अपर्याप्त दबाव अवशिष्ट वक्रता छोड़ सकता है। आवश्यक सेटिंग मिश्र धातु, तापमान, व्यास, दीवार की मोटाई, प्रारंभिक विरूपण और निर्दिष्ट सीधेपन पर निर्भर करती है।
वर्कपीस पहले एक संरेखित गाइड के माध्यम से प्रवेश करती है, फिर स्ट्रेटनिंग रोलर्स से गुजरती है। प्रत्येक रोलर स्थिति में नियंत्रित मात्रा में विरूपण लागू होता है। रोलर सेट की संख्या अतिरिक्त सुधार बिंदु प्रदान करती है, यही कारण है कि जब सख्त सीधेपन की आवश्यकता होती है तो उच्च-रोलर कॉन्फ़िगरेशन को आम तौर पर चुना जाता है।
FR-76 और बड़े मॉडल 60 मीटर/मिनट तक परिवर्तनीय गति नियंत्रण प्रदान करते हैं। FR-50 और छोटे मॉडल 9, 18, 27 और 45 मीटर/मिनट की चयन योग्य गति का उपयोग करते हैं। केवल अधिकतम उपलब्ध गति पर चलने के बजाय एल्यूमीनियम ग्रेड, उत्पाद ज्यामिति, सीधापन लक्ष्य और सतह की आवश्यकताओं के अनुसार उचित कार्य गति स्थापित की जानी चाहिए।
एल्युमीनियम उत्पाद शीतलन, गर्मी उपचार, काटने, भंडारण या परिवहन के दौरान धनुष, स्थानीय वक्रता, या विरूपण के साथ एक एक्सट्रूज़न या ड्राइंग लाइन छोड़ सकते हैं। जब सामग्री सीएनसी मशीनिंग, वेल्डिंग, झुकने, एनोडाइजिंग या असेंबली में प्रवेश करती है तो ये दोष अधिक ध्यान देने योग्य हो जाते हैं।
पतली दीवार वाली एल्यूमीनियम ट्यूबों के लिए, चुनौती केवल सीधापन नहीं है। अत्यधिक रोलर दबाव गोलाई को प्रभावित कर सकता है या सतह पर दृश्यमान निशान छोड़ सकता है। 6061 और 7075 जैसे कठोर मिश्र धातुओं के लिए, आवश्यक सुधार बल नरम वाणिज्यिक-शुद्धता ग्रेड की तुलना में अधिक है। 6063 प्रोफाइल जैसे वास्तुशिल्प उत्पादों के लिए, सतह का स्वरूप आयामी सीधापन जितना ही महत्वपूर्ण हो सकता है।
यही कारण है कि एएल्यूमीनियम ट्यूब सीधा करने की मशीनकेवल व्यास के बजाय वास्तविक उत्पाद श्रेणी से चयन किया जाना चाहिए। मिश्र धातु, तापमान, दीवार की मोटाई, प्रारंभिक मोड़, लक्ष्य सीधापन, और स्वीकार्य सतह की स्थिति सभी अंतिम मशीन कॉन्फ़िगरेशन को प्रभावित करते हैं।
एफआर श्रृंखला 14, 15, 16, 17, या 20 रोलर सेट के साथ उपलब्ध है। अधिक रोलर सेट अधिक सुधार बिंदु प्रदान करते हैं और आम तौर पर इसका उपयोग किया जाता है जहां सख्त सीधेपन विनिर्देश की आवश्यकता होती है।
उदाहरण के लिए, 20 रोलर्स के साथ FR-50 को ≤0.1 मिमी/मीटर पर निर्दिष्ट किया गया है, जबकि कई 17-रोलर कॉन्फ़िगरेशन को ≤0.2 मिमी/मीटर पर निर्दिष्ट किया गया है। मानक 14-रोलर कॉन्फ़िगरेशन आम तौर पर ≤0.3 मिमी/मीटर पर निर्दिष्ट होते हैं। वास्तविक परिणाम अभी भी वर्कपीस की स्थिति और मशीन समायोजन पर निर्भर करते हैं, इसलिए सख्त सहनशीलता वाले ग्राहकों को कॉन्फ़िगरेशन को अंतिम रूप देने से पहले एक नमूना परीक्षण करना चाहिए।
मॉडल का चयन वास्तविक उत्पादन रेंज से शुरू होना चाहिए। सबसे बड़ी और सबसे छोटी ट्यूब या बार का व्यास, ट्यूब की दीवार की मोटाई, एल्यूमीनियम मिश्र धातु और तापमान, आवश्यक सीधापन, उत्पादन की गति और सतह की आवश्यकताओं की जांच करें। यदि अधिकांश उत्पादन में छोटी या पतली दीवार वाले उत्पाद होते हैं तो बड़ी मशीन स्वचालित रूप से बेहतर विकल्प नहीं होती है।
| नमूना | मैक्स ट्यूब Ø (मिमी) | न्यूनतम ट्यूब Ø (मिमी) | मैक्स बार Ø (मिमी) | सीधापन (मिमी/मीटर) | रोलर सेट | गति (एम/मिनट) | कुल बिजली (किलोवाट) | वजन (किलो) | आयाम एल×डब्ल्यू×एच (मिमी) |
| FR-180 (17 रोलर्स) | φ180 | φ60 | φ90 | ≤0.3 | 17 | --- | 55 | 25,000 | 4200×1800×1500 |
| FR-150 (17 रोलर्स) | φ150 | φ58 | φ70 | ≤0.3 | 17 | --- | 30/37 | 12,000 | 4100×2280×1700 |
| FR-120 (14 रोलर्स) | φ120×T3.0 | φ38 | φ50 | ≤0.3 | 14 | --- | 30 | 9,000 | 3250×1450×1250 |
| FR-100 (14 रोलर्स) | φ89×T3.0 | φ28 | φ32 | ≤0.3 | 14 | 0-60 | 15 | 5,000 | 2350×1560×1160 |
| FR-100 (17 रोलर्स) | φ89×T3.0 | φ28 | φ32 | ≤0.2 | 17 | 0-60 | 18 | 5,000 | 2700×1560×1160 |
| एफआर-76 (14 रोलर्स) | φ60×T3.0 | φ16 | φ22 | ≤0.3 | 14 | 0-60 | 11 | 2,500 | 2250×1560×1160 |
| एफआर-76 (17 रोलर्स) | φ76×T3.0 | φ18 | φ25 | ≤0.2 | 17 | 0-60 | 15 | 3,500 | 2560×1560×1160 |
| FR-76 (20 रोलर्स) | φ76×T3.0 | φ18 | φ25 | ≤0.2 | 20 | 0-60 | 15 | 5,400 | 3250×1500×1250 |
| FR-50 (14 रोलर्स) | φ30/φ45×T2.0 | φ8/φ13 | φ16 | ≤0.3 | 14 | 9/18/27/45 | 7.5 | 1,500 | 1750×1120×1040 |
| FR-50 (20 रोलर्स) | φ30/φ45×T2.0 | φ8/φ13 | φ16 | ≤0.1 | 20 | 9/18/27/45 | 7.5 | 2,000 | 2200×1120×1040 |
| FR-25 (14 रोलर्स) | φ25 | φ6 | φ12 | ≤0.3 | 14 | 9/18/27/45 | 4 | 1,000 | 1300×900×950 |
| FR-25 (16 रोलर्स) | φ25 | φ6 | φ12 | ≤0.2 | 16 | 9/18/27/45 | 4 | 1,100 | 1800×1100×950 |
| FR-20 (15 रोलर्स) | φ16×T2.0 | φ4 | φ10 | ≤0.3 | 15 | 9/18/27/45 | 3 | 700 | 1100×1050×950 |
Tट्यूब की दीवार की मोटाई को इंगित करता है। FR-50 और छोटे मॉडल 9/18/27/45 मीटर/मिनट की चयन योग्य गति का उपयोग करते हैं, जबकि FR-76 और ऊपर सूचीबद्ध बड़े मॉडल 0-60 मीटर/मिनट परिवर्तनीय गति नियंत्रण प्रदान करते हैं। आवश्यक एल्यूमीनियम सतह फिनिश के अनुसार रोलर सतह विकल्प निर्दिष्ट किए जा सकते हैं।
कंडेनसर, बाष्पीकरणकर्ता, प्रशीतन असेंबलियों और ऑटोमोटिव थर्मल-प्रबंधन प्रणालियों में उपयोग की जाने वाली एल्यूमीनियम ट्यूबों को बाहर निकालना या काटने के बाद सीधा करने की आवश्यकता हो सकती है। नियंत्रित रोलर सुधार बाद में झुकने, जुड़ने, टांकने या संयोजन के लिए आवश्यक ज्यामिति को बनाए रखने में मदद करता है।
विशिष्ट अनुप्रयोगों में एल्यूमीनियम कूलिंग ट्यूब, बैटरी थर्मल-प्रबंधन ट्यूब, संरचनात्मक ट्यूब और एक्सट्रूडेड बार शामिल हैं। इन उत्पादों के लिए, ट्यूब की दीवार की मोटाई, गोलाई और सतह की स्थिति के साथ सीधेपन पर विचार किया जाना चाहिए।
रेलिंग, फ़्रेम, अग्रभाग और सजावटी संरचनाओं के लिए उपयोग की जाने वाली 6063 ट्यूब और प्रोफाइल को अक्सर सीधा करने के बाद एक साफ सतह की आवश्यकता होती है क्योंकि एनोडाइजिंग या कोटिंग रोलर के निशान को नहीं छिपाएगी। इसलिए रोलर कॉन्फ़िगरेशन और संपर्क सतह का चयन डाउनस्ट्रीम फिनिशिंग प्रक्रिया को ध्यान में रखकर किया जाना चाहिए।
मशीन का उपयोग एल्यूमीनियम बार, कंडक्टर, प्रोफाइल और अन्य निकाले गए उत्पादों के लिए किया जा सकता है जिन्हें मशीनिंग, कटिंग, असेंबली या आगे बनाने से पहले सुधार की आवश्यकता होती है। एकएल्यूमीनियम बार सीधा करने की मशीनलागू व्यास सीमा के भीतर ठोस गोल सलाखों के लिए कॉन्फ़िगरेशन का चयन किया जा सकता है।
एफआर श्रृंखला विभिन्न रोलर कॉन्फ़िगरेशन और कार्यशील श्रेणियों के साथ उपलब्ध है। सही मॉडल मुख्य रूप से ट्यूब या बार के व्यास, दीवार की मोटाई, आवश्यक सीधापन और उत्पादन की गति पर निर्भर करता है। नीचे दी गई तुलना मुख्य कॉन्फ़िगरेशन के बीच व्यावहारिक अंतर दिखाती है।
| विन्यास | विशिष्ट मॉडल | वर्कपीस रेंज | सीधा | रफ़्तार | के लिए सबसे उपयुक्त |
|---|---|---|---|---|---|
| 14 रोलर | एफआर-25, एफआर-50, एफआर-76, एफआर-100, एफआर-120 | छोटे से बड़े एल्यूमीनियम ट्यूब और बार | आमतौर पर ≤0.3 मिमी/मी | लागू मॉडलों पर 0-60 मीटर/मिनट तक | सामान्य उत्पादन, मानक सीधेपन की आवश्यकताएं, मिश्रित आकार का उत्पादन |
| 15 रोलर | फादर-20 | ट्यूब Ø4-16 मिमी; बार Ø10 मिमी | ≤0.3 मिमी/मी | 9/18/27/45 मी/मिनट | छोटे-व्यास वाले एल्यूमीनियम ट्यूब और बार |
| 16 रोलर | फादर-25 | ट्यूब Ø6-25 मिमी; बार Ø12 मिमी | ≤0.2 मिमी/मी | 9/18/27/45 मी/मिनट | छोटी ट्यूबों को सख्त सीधेपन की आवश्यकता होती है |
| 17 रोलर | एफआर-76, एफआर-100, एफआर-150, एफआर-180 | मध्यम से बड़े एल्यूमीनियम ट्यूब और बार | चयनित मॉडलों पर ≤0.2 मिमी/मीटर तक नीचे | एफआर-76 पर 0-60 मीटर/मिनट और जहां निर्दिष्ट हो उससे ऊपर | उच्चतर सीधी आवश्यकताएं और निरंतर उत्पादन |
| 20 रोलर | एफआर-50, एफआर-76 | ट्यूब Ø18-76 मिमी; बार Ø16-25 मिमी | मॉडल के आधार पर ≤0.1–0.2 मिमी/मीटर | मॉडल के आधार पर 9/18/27/45 या 0-60 मीटर/मिनट | जहां सख्त सीधेपन की आवश्यकता होती है, वहां सटीक सीधाकरण |
14-रोलर कॉन्फ़िगरेशन आम तौर पर उपयुक्त होता है जब मानक सीधापन पर्याप्त होता है और उत्पादन लचीलापन सबसे सख्त संभव सीधेपन को प्राप्त करने से अधिक महत्वपूर्ण होता है। 17-रोलर कॉन्फ़िगरेशन अधिक नियंत्रित रिवर्स बेंडिंग प्रदान करता है और आमतौर पर इसका चयन तब किया जाता है जब ग्राहक को मध्यम या बड़े एल्यूमीनियम ट्यूबों पर सख्त सीधेपन की आवश्यकता होती है।
एफआर रेंज के भीतर सख्त सीधेपन की आवश्यकता वाले अनुप्रयोगों के लिए, 20-रोलर कॉन्फ़िगरेशन वर्कपीस के साथ अतिरिक्त सुधार बिंदु प्रदान कर सकता है। उदाहरण के लिए, FR-50 (20 रोलर) ≤0.1 मिमी/मीटर पर निर्दिष्ट है, जबकि FR-76 (20 रोलर) ≤0.2 मिमी/मीटर पर निर्दिष्ट है। वास्तविक परिणाम अभी भी मिश्र धातु, तापमान, ट्यूब ज्यामिति, दीवार की मोटाई, प्रारंभिक विरूपण, रोलर समायोजन और उत्पादन गति पर निर्भर करते हैं।
| कारक | एल्यूमिनियम ट्यूब | एल्यूमिनियम ठोस बार्स |
|---|---|---|
| वर्कपीस संरचना | दीवार की मोटाई वाला खोखला भाग विरूपण को प्रभावित करता है | झुकने के प्रति अधिक प्रतिरोध वाला ठोस खंड |
| मुख्य चयन कारक | बाहरी व्यास और दीवार की मोटाई | बार व्यास |
| सतही चिंता | नरम सतहों पर रोलर के निशान का अधिक खतरा | तैयार सलाखों के लिए सतह अंकन को अभी भी नियंत्रित करने की आवश्यकता है |
| सीधा समायोजन | रोलर का दबाव मिश्र धातु, तापमान और दीवार की मोटाई से मेल खाना चाहिए | रोलर का दबाव मुख्य रूप से व्यास, सामग्री की स्थिति और प्रारंभिक मोड़ से निर्धारित होता है |
केवल अधिकतम व्यास के आधार पर मशीन का चयन न करें। एल्यूमीनियम ट्यूब के लिए, बाहरी व्यास, दीवार की मोटाई, मिश्र धातु और तापमान, प्रारंभिक सीधापन, सुधार के बाद आवश्यक सीधापन और लक्ष्य उत्पादन गति प्रदान करें। ठोस छड़ों के लिए, छड़ का व्यास, मिश्रधातु और तापमान, प्रारंभिक मोड़ और पूर्ण सीधेपन की आवश्यकता प्रदान करें।
जब दो मॉडल समान वर्कपीस व्यास को कवर कर सकते हैं, तो निर्णय आवश्यक सीधेपन और उत्पादन स्थितियों पर आधारित होना चाहिए। उदाहरण के लिए, एक 14-रोलर मॉडल ≤0.3 मिमी/मीटर के लिए पर्याप्त हो सकता है, जबकि 16-, 17-, या 20-रोलर कॉन्फ़िगरेशन अधिक उपयुक्त हो सकता है जब प्रक्रिया को सख्त सीधेपन की आवश्यकता होती है।
1998 में स्थापित
फैंगरॉन्ग ने 1998 से स्ट्रेटनिंग और ड्रॉबेंच उपकरण में विशेषज्ञता हासिल की है। कंपनी ने शुरुआत में एक ताइवानी निर्माता के साथ एक संयुक्त उद्यम के रूप में काम किया और 2013 में पूर्ण स्वामित्व वाली बन गई।
दो विनिर्माण सुविधाएं
डोंगगुआन फैंगरॉन्ग मेटलर्जिकल इक्विपमेंट कंपनी लिमिटेड और यांगजियांग फैंगरॉन्ग मशीनरी कंपनी लिमिटेड स्ट्रेटनिंग और संबंधित धातु-प्रसंस्करण उपकरण के लिए उत्पादन क्षमता प्रदान करते हैं।
शिपमेंट से पहले मशीन का परीक्षण
शिपमेंट से पहले मशीनों का परीक्षण निष्क्रिय और लोड स्थितियों में किया जा सकता है। जहां ग्राहक के नमूने उपलब्ध हैं, परीक्षण में सीधापन, रोलर संरेखण, मशीन कंपन, मोटर करंट, सतह की स्थिति और परिचालन स्थिरता शामिल हो सकते हैं।
वास्तविक उत्पाद पर आधारित इंजीनियरिंग
एक के लिएएल्यूमीनियम क्षैतिज सीधा करने की मशीन, ग्राहक का उत्पाद डेटा रोलर कॉन्फ़िगरेशन, कार्य सीमा, गति और सतह उपचार आवश्यकताओं को निर्धारित करता है। फैंगरॉन्ग किसी मॉडल की सिफारिश करने से पहले एल्यूमीनियम ग्रेड, व्यास, दीवार की मोटाई, तापमान, सीधापन लक्ष्य और उत्पादन आवश्यकताओं का मूल्यांकन कर सकता है।
स्थापना और तकनीकी सहायता
फाउंडेशन चित्र, कमीशनिंग समर्थन, ऑपरेटर प्रशिक्षण, स्पेयर-पार्ट्स आपूर्ति और दूरस्थ समस्या निवारण उपलब्ध हैं। आवश्यकता पड़ने पर ऑन-साइट इंस्टॉलेशन सहायता की भी व्यवस्था की जा सकती है।
इंजीनियरिंग:मशीन कॉन्फ़िगरेशन उत्पाद आयाम, एल्यूमीनियम ग्रेड, सीधेपन की आवश्यकताओं, गति और सतह की आवश्यकताओं से निर्धारित होता है।
मशीनिंग:मशीन के डिजाइन के अनुसार रोलर्स, शाफ्ट, फ्रेम, गियर और अन्य महत्वपूर्ण घटकों की मशीनिंग और निरीक्षण किया जाता है।
विधानसभा:असेंबली के दौरान रोलर असेंबलियों, ट्रांसमिशन घटकों, इलेक्ट्रिकल सिस्टम, पीएलसी और एचएमआई को एकीकृत और जांचा जाता है।
परीक्षण:शिपमेंट से पहले मशीन संचालन, रोलर संरेखण, सीधा प्रदर्शन, कंपन, विद्युत सुरक्षा और अन्य निर्दिष्ट मापदंडों का निरीक्षण किया जाता है।
अंतिम निरीक्षण:निर्यात पैकेजिंग से पहले ग्राहक-विशिष्ट आवश्यकताओं और परीक्षण परिणामों की समीक्षा की जाती है।
आईएसओ 9001:2015गुणवत्ता प्रबंधन प्रमाणन कंपनी के प्रलेखित उत्पादन और गुणवत्ता-नियंत्रण प्रक्रियाओं का समर्थन करता है। एफआर श्रृंखला लागू मॉडलों और बाजारों के लिए सीई प्रमाणीकरण के साथ भी उपलब्ध है। परियोजना मूल्यांकन के लिए जहां आवश्यक हो वहां एसजीएस निरीक्षण और पेटेंट दस्तावेज उपलब्ध कराए जा सकते हैं।
मशीनों को यांत्रिक घटकों, विद्युत प्रणालियों और उजागर सतहों के लिए उचित सुरक्षा के साथ निर्यात शिपमेंट के लिए तैयार किया जाता है। मशीन के आकार, गंतव्य और परिवहन विधि के अनुसार पैकेजिंग और शिपिंग व्यवस्था की पुष्टि की जा सकती है।
एफआर श्रृंखला को 1050, 1060, 1100, 3003, 5052, 6061, 6063, 6082, 7075 और अन्य ग्रेड सहित सामान्य एल्यूमीनियम मिश्र धातुओं के लिए कॉन्फ़िगर किया जा सकता है। क्योंकि उपज की ताकत और तापमान मिश्र धातुओं के बीच काफी भिन्न होता है, अंतिम रोलर सेटिंग अकेले मिश्र धातु पदनाम के बजाय वास्तविक सामग्री पर आधारित होनी चाहिए।
मुख्य कारक आवश्यक सीधापन, उत्पाद ज्यामिति, सामग्री की स्थिति और उत्पादन सीमा हैं। अधिक रोलर सेट अधिक सुधार बिंदु प्रदान करते हैं और आमतौर पर सख्त सीधी आवश्यकताओं के लिए पसंद किए जाते हैं। उदाहरण के लिए, 20 रोलर्स के साथ FR-50 को ≤0.1 मिमी/मीटर पर निर्दिष्ट किया जाता है, जबकि मानक 14-रोलर कॉन्फ़िगरेशन को आम तौर पर ≤0.3 मिमी/मीटर पर निर्दिष्ट किया जाता है।
यह ट्यूब ज्यामिति, मिश्र धातु, तापमान, सतह की आवश्यकताओं और रोलर विन्यास पर निर्भर करता है। एल्युमीनियम अपेक्षाकृत नरम होता है, इसलिए अत्यधिक दबाव या अनुपयुक्त रोलर सतहों पर निशान पड़ सकते हैं। उपस्थिति-महत्वपूर्ण ट्यूबों के लिए, मशीन चयन और नमूना परीक्षण के दौरान रोलर सामग्री और सतह की स्थिति की पुष्टि की जानी चाहिए।
हां, बशर्ते आकार मशीन की निर्दिष्ट कार्य सीमा के भीतर आता हो और टूलींग और रोलर कॉन्फ़िगरेशन उपयुक्त हो। यदि उत्पादन रेंज में काफी भिन्न व्यास या दीवार की मोटाई शामिल है, तो ऑर्डर देने से पहले आवश्यक समायोजन रेंज की जांच की जानी चाहिए।
हाँ। नमूना परीक्षण की सिफारिश तब की जाती है जब उत्पाद में कड़ा सीधापन सहनशीलता, पतली दीवार, सतही फिनिश की मांग होती है, या एक मिश्र धातु होती है जिसे पहले चयनित कॉन्फ़िगरेशन पर संसाधित नहीं किया गया है। शिपमेंट से पहले मशीन मॉडल, रोलर व्यवस्था, गति और सुधार सेटिंग्स की पुष्टि करने के लिए परीक्षण परिणामों का उपयोग किया जा सकता है।
एल्यूमीनियम मिश्र धातु और तापमान, ट्यूब या बार प्रकार, न्यूनतम और अधिकतम व्यास, ट्यूब दीवार की मोटाई जहां लागू हो, प्रारंभिक सीधापन, आवश्यक अंतिम सीधापन, सतह-गुणवत्ता की आवश्यकता और अपेक्षित उत्पादन गति प्रदान करें। ये विवरण प्रारंभिक मशीन अनुशंसा और क्षमता मूल्यांकन के लिए पर्याप्त हैं।
पता
नंबर 163, शाटोंग रोड, शाबू 2 औद्योगिक क्षेत्र, डालंग टाउन, डोंगगुआन सिटी, गुआंग्डोंग, चीन
टेलीफोन