उत्पादों
उत्पादों

हम सटीक धातु प्रसंस्करण उपकरणों की एक विस्तृत श्रृंखला की पेशकश करते हैं, जिसमें विभिन्न उद्योगों में ट्यूब, बार और तार सामग्री के लिए तैयार स्ट्रेटनिंग, कोल्ड ड्राइंग, पॉइंटिंग, चैम्फरिंग, कटिंग, थ्रेड रोलिंग मशीन और ड्राइंग डाई शामिल हैं।

उत्पादों
चार लाइन कोल्ड ड्राइंग और कटिंग मशीन
  • चार लाइन कोल्ड ड्राइंग और कटिंग मशीनचार लाइन कोल्ड ड्राइंग और कटिंग मशीन
  • चार लाइन कोल्ड ड्राइंग और कटिंग मशीनचार लाइन कोल्ड ड्राइंग और कटिंग मशीन
  • चार लाइन कोल्ड ड्राइंग और कटिंग मशीनचार लाइन कोल्ड ड्राइंग और कटिंग मशीन

चार लाइन कोल्ड ड्राइंग और कटिंग मशीन

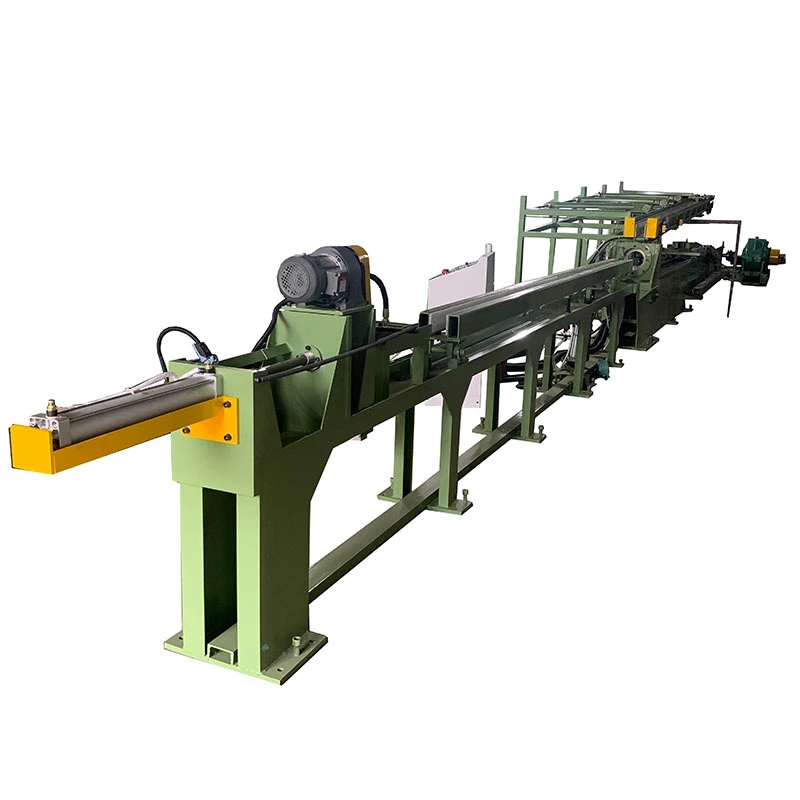
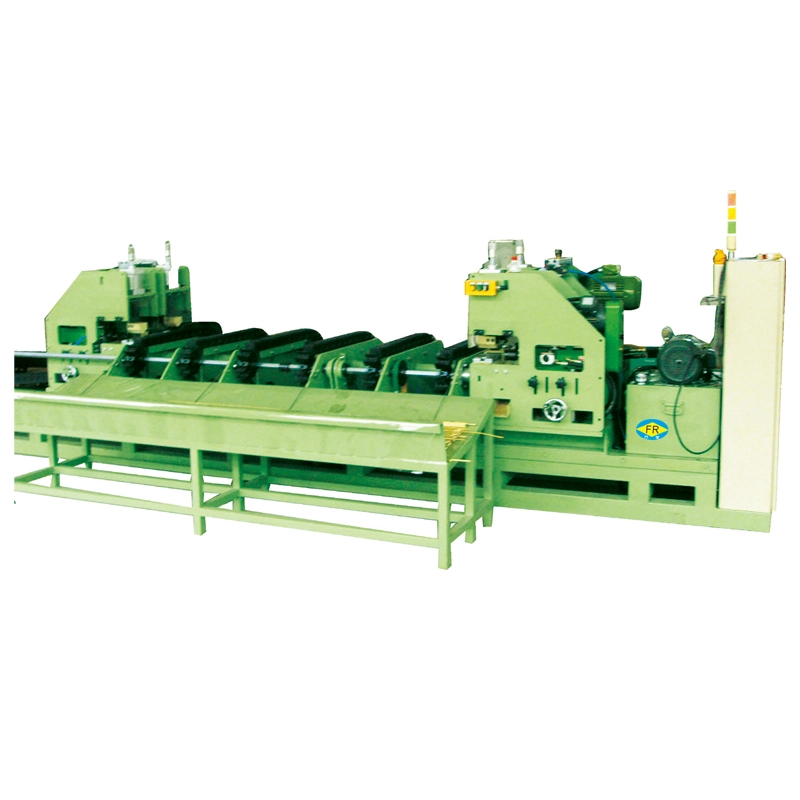
The चार लाइन कोल्ड ड्राइंग और कटिंग मशीनकोल्ड ड्राइंग को साथ जोड़ती हैस्वचालित निश्चित-लंबाई काटनाएक सतत प्रक्रिया में. यह प्रोसेस कर सकता हैएक साथ 2 या 4 ट्यूब या बार, की शक्तियाँ खींचने के साथ10-50 के.एनऔर तक प्रभावी स्ट्रोक7 मी. हाइड्रोलिक, वायवीय और आरी-कटिंग कॉन्फ़िगरेशन में उपलब्ध, यह संभालता हैकार्बन स्टील, स्टेनलेस स्टील, तांबा, एल्यूमीनियम, और मिश्र धातु ट्यूब या Ø25 मिमी तक की छड़ें. लगातार तैयार लंबाई बनाए रखते हुए इन-लाइन कटिंग से हैंडलिंग और श्रम कम हो जाता है।

रेटिंग: 5.0
(रेटिंग गिनती: 1)

The चार लाइन कोल्ड ड्राइंग और कटिंग मशीनस्वचालित निश्चित-लंबाई कटिंग के साथ कोल्ड ड्राइंग को जोड़ती है, इसलिए ट्यूबों या बारों को आवश्यक आकार में खींचा जा सकता है और सामग्री को एक अलग कटिंग मशीन में स्थानांतरित किए बिना तैयार लंबाई में काटा जा सकता है। यह उत्पादन लाइनों के लिए अभिप्रेत है जहां एक ही ट्यूब या बार आकार का उत्पादन बार-बार किया जाता है और कई अलग-अलग उत्पाद आकारों के लिए लचीलेपन की तुलना में काटने की सटीकता, हैंडलिंग समय और आउटपुट अधिक महत्वपूर्ण होते हैं।

यह जिस मुख्य उत्पादन समस्या का समाधान करता है वह पारंपरिक कोल्ड ड्राइंग के बाद अतिरिक्त ऑपरेशन है। एक मानक ड्रॉबेंच लंबी खींची गई ट्यूब या बार का उत्पादन करता है जिसे अलग से मापा, स्थानांतरित और काटा जाना चाहिए। इसमें हैंडलिंग, फर्श की जगह, श्रम और लंबाई में भिन्नता या सतह क्षति के अवसर शामिल होते हैं। कटिंग यूनिट को सीधे ड्राइंग सेक्शन के बाद रखकर, एफआर श्रृंखला दोनों कार्यों को एक उत्पादन प्रवाह में पूरा करती है।

फैंगरॉन्ग तीन मानक कॉन्फ़िगरेशन प्रदान करता है। सही मॉडल मुख्य रूप से निर्भर करता हैट्यूब का व्यास, सामग्री की ताकत, धागों की आवश्यक संख्या और काटने की विधिकेवल उच्चतम खींचने वाली शक्ति वाली मशीन चुनने के बजाय।

FR-16 हाइड्रोलिकØ15 मिमी तक की दो ट्यूबों के लिए 10 kN ड्राइंग बल और हाइड्रोलिक कटिंग का उपयोग करता है। यह तब उपयुक्त होता है जब अधिकतम स्ट्रैंड गणना की तुलना में स्थिर काटने का बल अधिक महत्वपूर्ण होता है।

FR-16 वायवीय10/20 केएन ड्राइंग बल और वायवीय कटिंग के साथ Ø15 मिमी तक की दो ट्यूबों या Ø12 मिमी तक की चार ट्यूबों के लिए उपलब्ध है। चार-लाइन कॉन्फ़िगरेशन उच्च मात्रा वाले छोटे-व्यास वाले तांबे, एल्यूमीनियम और अन्य अपेक्षाकृत आसानी से काटने वाले उत्पादों के लिए उपयोगी है।

एफआर-25 सॉ कटिंग50 kN ड्राइंग बल प्रदान करता है और Ø25 मिमी तक दो ट्यूबों को संसाधित करता है। जब व्यास, दीवार की मोटाई, या सामग्री की कठोरता वायवीय या हाइड्रोलिक कतरनी को अनुपयुक्त बना देती है तो आरी अधिक उपयुक्त विकल्प है।

उदाहरण के लिए, बार-बार एयर कंडीशनिंग ट्यूब की लंबाई बनाने वाला एक कॉपर ट्यूब निर्माता एक ही उत्पादन चक्र के दौरान चार छोटी ट्यूबों को खींचने और काटने के लिए चार-लाइन मोड में FR-16 न्यूमेटिक का उपयोग कर सकता है। इस एप्लिकेशन में, चार-लाइन ऑपरेशन का मूल्य केवल एक उच्च मशीन विनिर्देश नहीं है; यह हैंडलिंग में कमी और प्रति गाड़ी चक्र में कई पूर्ण लंबाई का उत्पादन करने की क्षमता है।

Four Lines Cold Drawing And Cutting MachineFour Lines Cold Drawing And Cutting MachineFour Lines Cold Drawing And Cutting Machine

यह काम किस प्रकार करता है

उत्पादन अनुक्रम एक प्रश्न के इर्द-गिर्द डिज़ाइन किया गया है: खींचा गया उत्पाद किसी अन्य मशीन में ले जाए बिना आवश्यक पूर्ण लंबाई तक कैसे पहुंच सकता है?

1. लोड हो रहा है:फ़ीड रैक पर ट्यूब या बार रखे जाते हैं। मल्टी-स्ट्रैंड उत्पादन में, दो या चार वर्कपीस को उनके संबंधित डाई के साथ संरेखित किया जाता है।

2. इशारा करना:अग्रणी सिरे को छोटा कर दिया गया है ताकि यह ड्राइंग डाई से गुजर सके और ड्राइंग कैरिज द्वारा पकड़ लिया जा सके। पॉइंटिंग एक अलग मशीन द्वारा या जहां निर्दिष्ट हो, एक एकीकृत पॉइंटिंग व्यवस्था द्वारा की जा सकती है।

3. शीत चित्रण:गाड़ी नुकीले वर्कपीस को डाई के माध्यम से खींचती है। चेन ड्राइव, रिडक्शन गियरबॉक्स और मुख्य मोटर आवश्यक खींचने वाला बल प्रदान करते हैं। सही डाई संरेखण यहां विशेष रूप से महत्वपूर्ण है क्योंकि खराब संरेखण डाई घिसाव को बढ़ा सकता है और ट्यूब की सीधीता और आयामी स्थिरता को प्रभावित कर सकता है।

4. लंबाई माप और कटाई:खींची गई सामग्री को मापा जाता है और पीएलसी पूर्व निर्धारित लंबाई तक पहुंचने पर हाइड्रोलिक, वायवीय, या आरा काटने वाली इकाई को चालू कर देता है।

5. निर्वहन:तैयार टुकड़ों को निरीक्षण, बंडलिंग या अगले ऑपरेशन के लिए प्राप्त रैक में स्थानांतरित किया जाता है।

2 मीटर या 3 मीटर एचवीएसी ट्यूब बनाने वाली उत्पादन लाइन के लिए, ड्राइंग गति बढ़ाने की तुलना में स्वचालित लंबाई माप अधिक उपयोगी है। यदि तैयार ट्यूब सीधे झुकने, फ्लेयरिंग या असेंबली में फ़ीड करती हैं, तो बार-बार लंबाई भिन्नता डाउनस्ट्रीम समायोजन या अस्वीकृति पैदा कर सकती है। इसलिए एकीकृत कटाई प्रणाली उत्पादन-नियंत्रण समस्या के साथ-साथ श्रम-बचत समस्या को भी लक्षित करती है।

यह जिन समस्याओं का समाधान करता है

लंबे समय तक खींचे गए उत्पादों को द्वितीयक कटाई की आवश्यकता होती है।
एक पारंपरिक ड्रॉबेंच ऑपरेटर को लंबे समय तक तैयार ट्यूबों के साथ छोड़ सकता है जिन्हें अभी भी मापने और काटने की आवश्यकता होती है। एफआर श्रृंखला ड्राइंग के तुरंत बाद कटिंग करती है, मशीनों के बीच एक स्थानांतरण को हटा देती है।

बार-बार दोहराए जाने वाले उत्पादों को दोहराने योग्य लंबाई की आवश्यकता होती है।
जब एक ही लंबाई सैकड़ों या हजारों बार उत्पन्न होती है, तो मैन्युअल माप भिन्नता का एक महत्वपूर्ण स्रोत बन जाता है। पीएलसी-नियंत्रित लंबाई सेटिंग ऑपरेटर निर्णय पर निर्भरता कम कर देती है। ऑर्डर देने से पहले सामग्री, व्यास, काटने की विधि, फ़ीड की स्थिति और आवश्यक पूर्ण सहनशीलता के आधार पर वास्तविक प्राप्त सहनशीलता की पुष्टि की जानी चाहिए।

छोटे-व्यास वाले उत्पाद एकल-स्ट्रैंड उत्पादकता को सीमित करते हैं।
फोर लाइन्स कोल्ड ड्राइंग और कटिंग मशीन के लिए जिसे अपेक्षाकृत कम बल के साथ खींचा जा सकता है, स्ट्रैंड्स की संख्या बढ़ाने से बहुत बड़ा ड्रॉबेंच स्थापित करने की तुलना में अधिक आउटपुट सुधार हो सकता है। यही कारण है कि FR-16 न्यूमेटिक को Ø12 मिमी तक ट्यूबों के लिए चार-लाइन ऑपरेशन में पेश किया जाता है।

अतिरिक्त हैंडलिंग तैयार सतहों को नुकसान पहुंचा सकती है।
लंबी खींची गई ट्यूबों को ड्रॉबेंच से एक अलग कटिंग मशीन में ले जाने से अतिरिक्त संपर्क बिंदु और हैंडलिंग बनती है। एक एकीकृत डिस्चार्ज और कटिंग व्यवस्था इन स्थानांतरणों को कम करती है, जो सतह-संवेदनशील स्टेनलेस स्टील, तांबा और एल्यूमीनियम उत्पादों के लिए उपयोगी है।

कौन सा कॉन्फ़िगरेशन आपके उत्पादन के लिए उपयुक्त है?

FR-16 हाइड्रोलिक चुनेंजब आपको Ø15 मिमी तक दो-लाइन उत्पादन की आवश्यकता हो और नियंत्रित कटिंग बल के लिए हाइड्रोलिक कटिंग को प्राथमिकता दें। स्टेनलेस स्टील या अन्य सामग्रियों के लिए जहां काटने का प्रतिरोध चिंता का विषय है, केवल बाहरी व्यास के आधार पर चयन करने के बजाय वास्तविक ट्यूब दीवार की मोटाई और सामग्री ग्रेड से आवश्यक काटने के बल की पुष्टि करें।

FR-16 वायवीय चुनेंजब छोटे-व्यास वाले उत्पादों के लिए प्रति मशीन घंटे का आउटपुट प्राथमिकता हो। चार-लाइन संस्करण विशेष रूप से तांबे और एल्यूमीनियम ट्यूब उत्पादन के लिए प्रासंगिक है, जहां प्रति स्ट्रैंड खींचने वाला बल मशीन की क्षमता के भीतर रहता है और छोटा ट्यूब व्यास कई स्ट्रैंड की अनुमति देता है।

FR-25 सॉ कटिंग चुनेंजब उत्पाद Ø25 मिमी तक पहुंच जाता है या जब सामग्री और दीवार की मोटाई कतरनी की तुलना में काटने की मशीन को अधिक उपयुक्त बनाती है। उदाहरण के लिए, एक स्टील ट्यूब निर्माता, आरी की धीमी गति से काटने की क्रिया को स्वीकार कर सकता है क्योंकि सबसे छोटे काटने के चक्र को प्राप्त करने की तुलना में कठोर सामग्री का साफ पृथक्करण अधिक महत्वपूर्ण है।

मुख्य विशेषताएं एवं लाभ

स्वचालित निश्चित-लंबाई काटना
कटिंग यूनिट सीधे ड्राइंग सेक्शन के बाद स्थापित की जाती है। यह दोहरावदार उत्पादन लंबाई के लिए सबसे उपयोगी है क्योंकि ऑपरेटर को काटने से पहले प्रत्येक खींची गई ट्यूब को मापने और स्थानांतरित करने की आवश्यकता नहीं होती है। मॉडल के अनुसार हाइड्रोलिक, वायवीय और आरा कटिंग उपलब्ध हैं।

2-लाइन या 4-लाइन ड्राइंग
एकाधिक ट्यूबों को समानांतर में संसाधित किया जाता है। चार-लाइन उत्पादन आउटपुट के अनुपात में मशीन के पदचिह्न को बढ़ाए बिना आउटपुट बढ़ा सकता है। यह सबसे प्रभावी होता है जब उत्पाद का व्यास और ड्राइंग बल सभी स्ट्रैंड्स को फोर लाइन्स कोल्ड ड्राइंग और कटिंग मशीन की रेटेड क्षमता के भीतर चलने की अनुमति देता है।

पीएलसी और एचएमआई नियंत्रण
पीएलसी ड्राइंग चक्र, लंबाई सेटिंग, कटिंग ट्रिगर और डिस्चार्ज अनुक्रम का प्रबंधन करता है। ऑपरेटर बार-बार यांत्रिक माप व्यवस्था को समायोजित करने के बजाय एचएमआई से उत्पादन सेटिंग्स बदल सकते हैं।

चेन-चालित ड्राइंग गाड़ी
ड्राइंग कैरिज एक मिलान रिडक्शन गियरबॉक्स के साथ एक चेन ड्राइव का उपयोग करता है। FR-16 में ZQ400 गियरबॉक्स और 2" चेन का उपयोग किया गया है, जबकि FR-25 में ZQ500 गियरबॉक्स और 2.5" चेन का उपयोग किया गया है। खींचने की क्षमता और सेवा आवश्यकताओं का आकलन करते समय ये विशिष्टताएँ मायने रखती हैं, लेकिन उनका मूल्यांकन सामग्री की ताकत, कमी अनुपात और डाई डिज़ाइन के साथ किया जाना चाहिए।

7 मीटर मानक प्रभावी स्ट्रोक
मानक प्रभावी ड्राइंग यात्रा 7 मीटर है। उपलब्ध आने वाली ट्यूब की लंबाई, समाप्त लंबाई, डाई व्यवस्था और उत्पादन चक्र की योजना बनाते समय यह प्रासंगिक है। लंबे स्ट्रोक को स्वचालित रूप से आउटपुट बढ़ाने के लिए नहीं माना जाना चाहिए क्योंकि लोडिंग, पॉइंटिंग, ड्राइंग में कमी और काटने का समय भी चक्र उत्पादकता को प्रभावित करता है।

एकीकृत सामग्री प्रबंधन
फ़ीड रैक, ड्राइंग सेक्शन, कटिंग यूनिट और रिसीविंग रैक को एक उत्पादन प्रवाह के रूप में व्यवस्थित किया गया है। एचवीएसी ट्यूब जैसे अनुप्रयोगों के लिए जो सीधे झुकने या असेंबली में जाते हैं, मध्यवर्ती हैंडलिंग को कम करने से उत्पादन लेआउट सरल हो सकता है।

तकनीकी निर्देश

प्रौद्योगिकी पैरामीटर FR-16 हाइड्रोलिक FR-16 वायवीय एफआर-25 सॉ कटिंग
अधिकतम. खींचने वाला बल 10 के.एन 10/20 के.एन 50 के.एन
प्रति ड्राइंग चक्र ट्यूबों की संख्या 2 2 / 4 2
अधिकतम. ड्राइंग व्यास Ø15 मिमी Ø15 मिमी / Ø12 मिमी Ø25 मिमी
प्रभावी ड्राइंग यात्रा 7 मी 7 मी 7 मी
कमी गियरबॉक्स ZQ400 ZQ400 ZQ500
चेन का आकार 2" 2" 2.5"
मुख्य मोटर 7.5 किलोवाट 7.5 किलोवाट 22 किलोवाट
काटने की व्यवस्था हाइड्रोलिक वायवीय देखा
आयाम L×W×H 10000 × 1800 × 1500 मिमी 10000 × 1800 × 1500 मिमी 12000 × 2900 × 1500 मिमी

उपरोक्त आंकड़े मानक मशीन कॉन्फ़िगरेशन को परिभाषित करते हैं। उत्पादन क्षमता की गणना के लिए इनका अकेले उपयोग नहीं किया जाना चाहिए। वास्तविक आउटपुट सामग्री ग्रेड, आने वाले व्यास और दीवार की मोटाई, ड्राइंग में कमी, पास की संख्या, स्नेहक की स्थिति, समाप्त लंबाई, पॉइंटिंग समय, डाई डिज़ाइन और काटने के चक्र पर निर्भर करता है।

एक उद्धरण के लिए, प्रदान करेंसामग्री ग्रेड, बाहरी व्यास, दीवार की मोटाई या ठोस-बार का आकार, लक्ष्य तैयार आकार, ड्राइंग में कमी, तैयार लंबाई, आवश्यक स्ट्रैंड, दैनिक या मासिक आउटपुट, और उपलब्ध बिजली की आपूर्ति. फैंगरॉन्ग फिर ड्राइंग बल को सत्यापित कर सकता है और उचित कटिंग कॉन्फ़िगरेशन की सिफारिश कर सकता है।

अनुप्रयोग

एचवीएसी और प्रशीतन ट्यूब

एयर कंडीशनिंग और रेफ्रिजरेशन सिस्टम के लिए तांबे और एल्यूमीनियम ट्यूब मल्टी-लाइन ड्राइंग के लिए एक प्राकृतिक अनुप्रयोग हैं क्योंकि कई उत्पाद अपेक्षाकृत छोटे व्यास का उपयोग करते हैं और बार-बार लंबाई में उत्पादित होते हैं। जब ट्यूब का आकार और कटौती रेटेड क्षमता के भीतर रहती है तो FR-16 वायवीय चार-लाइन कॉन्फ़िगरेशन समानांतर में चार ट्यूबों को खींच और काट सकता है।

उत्पादन परिदृश्य:बार-बार एयर-कंडीशनर ट्यूब की लंबाई बनाने वाला एक कॉपर ट्यूब निर्माता एक अलग कटिंग स्टेशन को एकीकृत कटिंग यूनिट से बदल सकता है। मुख्य लाभ केवल मशीन स्वचालन नहीं है; यह ड्राइंग और अगले ऑपरेशन के बीच माप, स्थानांतरण और माध्यमिक कटिंग चरणों को हटा रहा है।

ऑटोमोटिव ट्यूब

ऑटोमोटिव घटकों के लिए सटीक ट्यूबों को मोड़ने, मशीनिंग या असेंबली से पहले नियंत्रित बाहरी व्यास और दोहराने योग्य कट लंबाई की आवश्यकता हो सकती है। स्टेनलेस स्टील ईंधन लाइनें, ब्रेक टयूबिंग और अन्य छोटे-व्यास वाले उत्पाद स्वचालित लंबाई नियंत्रण से लाभ उठा सकते हैं जब समान भाग संख्या लगातार उत्पादित होती है।

ऑटोमोटिव उत्पादन के लिए, अधिक महत्वपूर्ण क्रय प्रश्न कैटलॉग में सूचीबद्ध अधिकतम ड्राइंग व्यास के बजाय ड्राइंग के बाद आवश्यक आयामी सहिष्णुता है। इसलिए तकनीकी मूल्यांकन के दौरान डाई डिज़ाइन, प्रति पास कमी, आने वाली ट्यूब की स्थिति और सीधेपन की आवश्यकताओं की पुष्टि की जानी चाहिए।

मेडिकल और इंस्ट्रुमेंटेशन ट्यूब

चिकित्सा और उपकरण घटकों के लिए उपयोग की जाने वाली छोटी स्टेनलेस स्टील ट्यूबों को नियंत्रित आयामों और दोहराने योग्य लंबाई की आवश्यकता होती है। एक FR-16 हाइड्रोलिक दो-लाइन मशीन पर विचार किया जा सकता है जब काटने का बल और नियंत्रित प्रसंस्करण अधिकतम स्ट्रैंड गिनती से अधिक महत्वपूर्ण हो।

उत्पादन परिदृश्य:कैथेटर असेंबली में उपयोग किए जाने वाले हाइपोट्यूब के लिए, स्वचालित निश्चित-लंबाई कटिंग उत्पादन मार्ग से मैन्युअल ट्रिमिंग को हटा देती है। मशीन का मूल्यांकन वास्तविक ट्यूब विनिर्देश के साथ किया जाना चाहिए क्योंकि पतली दीवार वाली ट्यूबिंग के लिए पारंपरिक संरचनात्मक ट्यूबों से अलग ड्राइंग और काटने की स्थिति की आवश्यकता हो सकती है।

विद्युत और तांबा उत्पाद

छोटे तांबे के उत्पाद और प्रवाहकीय ट्यूब मल्टी-स्ट्रैंड ड्राइंग से लाभान्वित हो सकते हैं जब सामग्री नमनीय होती है और आवश्यक आयाम एफआर -16 सीमा के भीतर होते हैं। वायवीय कटिंग विशेष रूप से प्रासंगिक है जहां नरम अलौह सामग्रियों के लिए तेज़ कटिंग चक्र को प्राथमिकता दी जाती है।

इस्पात और सामान्य इंजीनियरिंग

FR-25 सॉ कटिंग कॉन्फ़िगरेशन उच्च ड्राइंग बल और Ø25 मिमी तक बड़े व्यास की आवश्यकता वाले अनुप्रयोगों के लिए है। यह कठोर स्टील या मिश्र धातु उत्पादों के लिए अधिक उपयुक्त है जहां आरी काटने से आवश्यक पृथक्करण प्रदर्शन मिलता है।

उत्पादन परिदृश्य:एक स्टील ट्यूब निर्माता, जो बाद की मशीनिंग के लिए बार-बार खाली जगह बनाता है, मशीनिंग चरण से पहले ट्यूबों को खींचने और काटने के लिए FR-25 का उपयोग कर सकता है। इस मामले में, आरी का चयन इसलिए किया जाता है क्योंकि सामग्री की कठोरता और अनुभाग का आकार सबसे छोटे काटने के चक्र को प्राप्त करने से अधिक महत्वपूर्ण हो सकता है।

फ़ैक्टरी इंजीनियरिंग और गुणवत्ता नियंत्रण

Four Lines Cold Drawing And Cutting Machine

फैंगरॉन्ग 1998 से ड्रॉबेंच का निर्माण कर रहा है, जिसमें इंजीनियरिंग कार्य में कोल्ड ड्राइंग, स्ट्रेटनिंग, पॉइंटिंग और संबंधित बार और ट्यूब फिनिशिंग उपकरण शामिल हैं। कंपनी डोंगगुआन और यांगजियांग में विनिर्माण सुविधाएं संचालित करती है और विदेशी ग्राहकों को उपकरण की आपूर्ति करती है।

ड्रॉबेंच खरीदार के लिए महत्वपूर्ण बिंदु उत्पादित मशीनों की संख्या नहीं है, बल्कि यह है कि क्या निर्माता ग्राहक की वास्तविक ट्यूब या बार के विरुद्ध मशीन को सत्यापित कर सकता है। इस कारण से, उत्पादन प्रक्रिया में मैकेनिकल असेंबली, इलेक्ट्रिकल इंटीग्रेशन, पीएलसी प्रोग्रामिंग और शिपमेंट से पहले मशीन परीक्षण शामिल है।

विनिर्माण और फैक्टरी परीक्षण

Four Lines Cold Drawing And Cutting Machine Factory

ऑर्डर इंजीनियरिंग:डाई होल्डर, कटिंग व्यवस्था, स्ट्रैंड लेआउट और ऑटोमेशन को उत्पाद विनिर्देश के अनुसार कॉन्फ़िगर किया गया है।

घटक निरीक्षण:असेंबली से पहले मुख्य संरचनात्मक और ट्रांसमिशन घटकों का निरीक्षण किया जाता है।

मशीनिंग और संरेखण:गाइड रेल और डाई-होल्डर घटकों को निर्दिष्ट आयामी और संरेखण आवश्यकताओं के अनुसार मशीनीकृत किया जाता है।

यांत्रिक संयोजन:गियरबॉक्स, चेन, कैरिज, डाई होल्डर, कटिंग सिस्टम और रिसीविंग सिस्टम को अंतिम एकीकरण से पहले इकट्ठा और जांचा जाता है।

विद्युत और पीएलसी एकीकरण:नियंत्रण प्रणाली को आवश्यक ड्राइंग, लंबाई माप, कटिंग और डिस्चार्ज अनुक्रम के लिए प्रोग्राम किया गया है।

फ़ैक्टरी स्वीकृति परीक्षण:शिपमेंट से पहले मशीनें चलाई जाती हैं. जहां ग्राहक नमूने प्रदान किए जाते हैं, वास्तविक ट्यूब या बार का उपयोग ड्राइंग ऑपरेशन, कटिंग अनुक्रम और तैयार आयामों को सत्यापित करने के लिए किया जा सकता है।

यह परीक्षण पहली बार खरीदने वालों के लिए विशेष रूप से उपयोगी है क्योंकि ग्राहक के संयंत्र में स्थापना से पहले मशीन का वास्तविक सामग्री और उत्पाद विनिर्देश के आधार पर मूल्यांकन किया जा सकता है।

Four Lines Cold Drawing And Cutting Machine Production Process

प्रमाणन और लागू मानक

Four Lines Cold Drawing And Cutting Machine CE Certification

आईएसओ 9001:2015:फैंगरॉन्ग प्रासंगिक डिजाइन, विनिर्माण, स्थापना और सेवा गतिविधियों को कवर करते हुए एक गुणवत्ता प्रबंधन प्रणाली संचालित करता है। आपूर्ति की गई कंपनी की जानकारी में प्रमाणपत्र संख्या UQ231211R1 प्रदान की गई है।

सीई चिह्नांकन:मानक एफआर-श्रृंखला मशीनों को लागू यूरोपीय मशीनरी और विद्युत सुरक्षा आवश्यकताओं के लिए सीई अनुरूपता दस्तावेज के साथ आपूर्ति की जा सकती है। ऑर्डर की गई मशीन के लिए सटीक मानकों और अनुरूपता दस्तावेजों की पुष्टि की जानी चाहिए क्योंकि लागू आवश्यकताएं अंतिम मशीन कॉन्फ़िगरेशन और गंतव्य बाजार पर निर्भर करती हैं।

विद्युत और मशीनरी सुरक्षा:जहां परियोजना के लिए आवश्यक हो, मशीन को लागू मानकों जैसे कि निर्दिष्ट किया जा सकता हैएन आईएसओ 12100मशीनरी जोखिम मूल्यांकन के लिए औरएन 60204-1मशीनों के विद्युत उपकरणों के लिए. अंतिम अनुपालन मानक सूची को उत्पाद के नाम से ग्रहण करने के बजाय तकनीकी समझौते में बताया जाना चाहिए।

एसजीएस निरीक्षण:खरीदार द्वारा आवश्यकता पड़ने पर तृतीय-पक्ष निरीक्षण की व्यवस्था की जा सकती है। एसजीएस निरीक्षण एक निरीक्षण सेवा है और इसे उत्पाद प्रमाणन चिह्न के साथ भ्रमित नहीं किया जाना चाहिए।

यूएल आवश्यकताएँ:आपूर्ति किए गए विनिर्देशों में मानक एफआर-श्रृंखला कॉन्फ़िगरेशन के लिए यूएल को मानक प्रमाणन के रूप में सूचीबद्ध नहीं किया गया है। यदि मशीन उत्तरी अमेरिका में स्थापित की जा रही है और खरीदार को यूएल-मान्यता प्राप्त घटकों या यूएल-अनुपालक नियंत्रण पैनल की आवश्यकता है, तो विद्युत घटकों को खरीदने से पहले इस आवश्यकता को निर्दिष्ट किया जाना चाहिए।

मूल्य निर्धारण, MOQ, एफओबी और डिलिवरी

फोर लाइन्स कोल्ड ड्राइंग और कटिंग मशीन औद्योगिक उपकरण है और आम तौर पर इसे एकल निर्धारित ऑनलाइन कीमत के बजाय अंतिम कॉन्फ़िगरेशन के अनुसार उद्धृत किया जाता है। ड्राइंग लाइनों की संख्या, काटने की विधि, टूलींग, विद्युत मानक, स्वचालन आवश्यकताएं और गंतव्य सभी अंतिम मशीन लागत को बदल सकते हैं।

ऑर्डर मात्रा कीमत के आधार पर विशिष्ट उद्धरण व्यवस्था
1 सेट एकल-मशीन आदेश व्यक्तिगत विन्यास उद्धरण
2-4 सेट छोटे बैच का ऑर्डर वॉल्यूम मूल्य समान या मिश्रित कॉन्फ़िगरेशन के अनुसार उपलब्ध है
5+ सेट प्रोजेक्ट या बैच ऑर्डर परियोजना-आधारित उद्धरण और उत्पादन अनुसूची

MOQ: 1 सेट.औद्योगिक ड्रॉबेंच के लिए, एक से अधिक मशीन का ऑर्डर करने पर एक अलग इकाई मूल्य के लिए अर्हता प्राप्त हो सकती है, लेकिन कैटलॉग से अनुमान लगाने के बजाय वाणिज्यिक कोटेशन में वास्तविक स्तर की कीमत की पुष्टि की जानी चाहिए।

एफओबी:एफओबी मूल्य निर्धारण को प्रोफार्मा चालान और बिक्री अनुबंध पर बताए गए शिपमेंट के सहमत बंदरगाह के साथ उद्धृत किया जा सकता है। क्योंकि फैंगरॉन्ग की विनिर्माण सुविधाएं गुआंग्डोंग में हैं, इसलिए अंतिम फैक्ट्री लोडिंग स्थान और शिपिंग व्यवस्था के अनुसार बिक्री टीम के साथ सटीक एफओबी पोर्ट की पुष्टि की जानी चाहिए। उदाहरण के लिए, उद्धरण में नामित पोर्ट का स्पष्ट उल्लेख होना चाहिएएफओबी [सहमत चीन बंदरगाह], बिना पोर्ट नाम के "एफओबी चाइना" का उपयोग करने के बजाय।

मानक ऑर्डर लीड समय:आमतौर पर FR-16 मानक कॉन्फ़िगरेशन की आवश्यकता होती है30-60 दिनतकनीकी पुष्टि और सहमत भुगतान की प्राप्ति के बाद।

FR-25 या अनुकूलित ऑर्डर लीड समय:आम तौर पर90-120 दिन, कटिंग सिस्टम, विद्युत विन्यास, टूलींग, स्वचालन और अन्य परियोजना आवश्यकताओं के आधार पर।

शीघ्र आदेश:वर्तमान कार्यशाला क्षमता, घटक उपलब्धता और कॉन्फ़िगरेशन के अधीन अत्यावश्यक परियोजनाओं के लिए त्वरित उत्पादन कार्यक्रम का मूल्यांकन किया जा सकता है। ऑर्डर देने से पहले त्वरित लीड समय की लिखित रूप से पुष्टि की जानी चाहिए; यह नहीं माना जाना चाहिए कि एक अत्यावश्यक आदेश मानक 30-60 दिन के शेड्यूल का उपयोग कर सकता है।

पैकेजिंग और शिपमेंट

Four Lines Cold Drawing And Cutting Machine Packaging And Shipping

फोर लाइन्स कोल्ड ड्राइंग और कटिंग मशीन लंबी दूरी के परिवहन के लिए उपयुक्त सुरक्षात्मक पैकेजिंग के साथ निर्यात शिपमेंट के लिए तैयार की गई है। पैकेजिंग विधि में मशीन के आयाम, विद्युत कैबिनेट, हाइड्रोलिक या वायवीय घटकों और संक्षारण-संवेदनशील सतहों को ध्यान में रखना चाहिए।

शिपमेंट से पहले, क्रेता को पैकिंग सूची, मशीन आयाम, उठाने के बिंदु, विद्युत आवश्यकताएं, नींव चित्र, स्पेयर पार्ट्स और स्थापना दस्तावेज की पुष्टि करनी चाहिए। यह जानकारी FR-25 के लिए विशेष रूप से महत्वपूर्ण है क्योंकि इसके मानक आयाम लगभग 12,000 × 2,900 × 1,500 मिमी हैं।

अक्सर पूछे जाने वाले प्रश्नों

1. मैं FR-16 हाइड्रोलिक, FR-16 न्यूमेटिक और FR-25 सॉ कटिंग मॉडल के बीच कैसे चयन करूं?

मुख्य चयन कारक ट्यूब या बार का व्यास, सामग्री की ताकत, लाइनों की संख्या और काटने की विधि हैं। FR-16 हाइड्रोलिक Ø15 मिमी तक 2-लाइन उत्पादन के लिए उपयुक्त है जहां हाइड्रोलिक कटिंग को प्राथमिकता दी जाती है। FR-16 न्यूमेटिक Ø15 मिमी तक 2 लाइनों या Ø12 मिमी तक 4 लाइनों का समर्थन करता है, जिससे उच्च आउटपुट अधिक महत्वपूर्ण होने पर यह उपयुक्त हो जाता है। FR-25 सॉ कटिंग 50 kN तक ड्राइंग बल प्रदान करती है और Ø25 मिमी तक के उत्पादों को संभालती है, जिसमें हाइड्रोलिक या वायवीय कटिंग के बजाय यांत्रिक आरी की आवश्यकता वाले अनुप्रयोगों के लिए उपयुक्त कटिंग होती है।

2. क्या मशीन एक ही समय में दो या चार ट्यूब खींच और काट सकती है?

हाँ। FR-16 हाइड्रोलिक और FR-25 सॉ कटिंग मॉडल को 2-लाइन उत्पादन के लिए कॉन्फ़िगर किया गया है, जबकि FR-16 न्यूमेटिक को 2 या 4 लाइनों के लिए कॉन्फ़िगर किया जा सकता है। जब ट्यूब व्यास और ड्राइंग बल की आवश्यकताएं मशीन की कार्य सीमा के भीतर होती हैं तो 4-लाइन कॉन्फ़िगरेशन आउटपुट बढ़ाता है। यह केवल और पंक्तियाँ जोड़ने का मामला नहीं है; डाई सेटअप, सामग्री, व्यास में कमी और उपलब्ध ड्राइंग बल सभी को उत्पादन आवश्यकता से मेल खाना चाहिए।

3. सही मशीन और ड्राइंग कॉन्फ़िगरेशन का चयन करने के लिए किस जानकारी की आवश्यकता है?

सामग्री का ग्रेड, शुरुआती बाहरी व्यास, तैयार व्यास, ट्यूब या बार प्रकार, यदि लागू हो तो दीवार की मोटाई, आवश्यक तैयार लंबाई, आवश्यक दैनिक या मासिक आउटपुट और उत्पादन लाइनों की आवश्यक संख्या प्रदान करें। ट्यूबों के लिए, सामग्री की स्थिति और कमी का शेड्यूल भी महत्वपूर्ण है क्योंकि एक पास में अत्यधिक कमी से खींचने वाला बल बढ़ सकता है और सतह की गुणवत्ता प्रभावित हो सकती है। इन मापदंडों का उपयोग उपयुक्त मॉडल, डाई व्यवस्था, ड्राइंग बल और कटिंग कॉन्फ़िगरेशन निर्धारित करने के लिए किया जाता है।

4. निश्चित लंबाई की कटिंग कितनी सटीक है?

काटने की लंबाई को मशीन की पीएलसी प्रणाली के माध्यम से लंबाई का पता लगाने और फीडिंग या ड्राइंग अनुक्रम के साथ नियंत्रित किया जाता है। वास्तविक काटने की सटीकता सामग्री की लोच, सीधापन, ड्राइंग की स्थिति, काटने की विधि और मशीन सेटअप पर निर्भर करती है। एचवीएसी ट्यूब या घटकों जैसे अनुप्रयोगों के लिए जिन्हें लगातार असेंबली लंबाई की आवश्यकता होती है, सामान्य सटीकता आंकड़े पर भरोसा करने के बजाय ऑर्डर करने से पहले वास्तविक सामग्री और लक्ष्य लंबाई से अंतिम सहिष्णुता की पुष्टि की जानी चाहिए।

5. क्या मशीन स्टेनलेस स्टील, कार्बन स्टील, तांबा और एल्युमीनियम को प्रोसेस कर सकती है?

हाँ, मशीन को कार्बन स्टील, मिश्र धातु इस्पात, स्टेनलेस स्टील, तांबा और एल्यूमीनियम सहित विभिन्न धातु उत्पादों के लिए कॉन्फ़िगर किया जा सकता है। हालाँकि, एक ही विन्यास को हर सामग्री के लिए उपयुक्त नहीं माना जाना चाहिए। स्टेनलेस स्टील और उच्च शक्ति वाले मिश्र धातुओं को आम तौर पर अधिक खींचने वाले बल और अधिक सावधानीपूर्वक कटौती नियंत्रण की आवश्यकता होती है, जबकि तांबे और एल्यूमीनियम को सतह की सुरक्षा के लिए अलग-अलग डाई सामग्री और स्नेहन स्थितियों की आवश्यकता हो सकती है। इसलिए मशीन चयन के दौरान सामग्री ग्रेड और आकार की पुष्टि की जानी चाहिए।

6. क्या मशीन में पॉइंटिंग शामिल है, या एक अलग पॉइंटिंग मशीन की आवश्यकता है?

चार-लाइन कोल्ड ड्राइंग और कटिंग मशीन को मुख्य रूप से स्वचालित निश्चित-लंबाई कटिंग के साथ कोल्ड ड्राइंग को एकीकृत करने के लिए डिज़ाइन किया गया है। यदि आने वाली ट्यूब या बार को सीधे ड्राइंग डाई के माध्यम से नहीं डाला जा सकता है, तो ड्राइंग से पहले पॉइंटिंग या अंतिम तैयारी की आवश्यकता हो सकती है। एक अलग पॉइंटिंग मशीन की आवश्यकता है या नहीं, यह प्रारंभिक सामग्री, अंतिम स्थिति और डाई डिज़ाइन पर निर्भर करता है। पूरी प्रक्रिया का मूल्यांकन तब किया जा सकता है जब ग्राहक के कच्चे माल के नमूने और ड्राइंग शेड्यूल प्रदान किए जाते हैं।

7. हाइड्रोलिक, वायवीय और सॉ कटिंग में क्या अंतर है?

हाइड्रोलिक और वायवीय कटिंग स्वचालित निश्चित-लंबाई उत्पादन के लिए उपयुक्त हैं जहां तेज़ चक्र संचालन और ड्राइंग अनुक्रम के साथ एकीकरण की आवश्यकता होती है। वायवीय कटिंग FR-16 चार-लाइन कॉन्फ़िगरेशन में विशेष रूप से उपयोगी है जहां उत्पादन आउटपुट प्राथमिकता है। सॉ कटिंग एक अलग कटिंग विधि प्रदान करती है और इसका उपयोग FR-25 मॉडल पर किया जाता है, जिसमें उच्च ड्राइंग-बल क्षमता होती है और Ø25 मिमी तक बड़े उत्पादों का समर्थन करती है। सबसे अच्छा विकल्प सामग्री, व्यास, अंतिम-चेहरे की आवश्यकताओं और डाउनस्ट्रीम मशीनिंग पर निर्भर करता है।

8. ऑर्डर देने से पहले मुझे क्या पुष्टि करनी चाहिए?

ऑर्डर करने से पहले, उत्पाद सामग्री और आयाम, ड्राइंग में कमी, तैयार लंबाई, आवश्यक आउटपुट, एक साथ लाइनों की संख्या, काटने की विधि, विद्युत आवश्यकताओं, स्थापना की स्थिति और स्वचालन आवश्यकताओं की पुष्टि करें। निर्यात परियोजनाओं के लिए, सहमत इंकोटर्म और शिपमेंट पोर्ट, डिलीवरी शेड्यूल, स्पेयर-पार्ट पैकेज, कमीशनिंग विधि और सीई दस्तावेज़ीकरण जैसी लागू सुरक्षा या विद्युत आवश्यकताओं की भी पुष्टि करें। तंग आयामी या सतह की आवश्यकताएं शामिल होने पर वास्तविक ट्यूब या बार नमूने प्रदान करने की अनुशंसा की जाती है।

जांच भेजें
संपर्क सूचना
  • पता

    नंबर 163, शाटोंग रोड, शाबू 2 औद्योगिक क्षेत्र, डालंग टाउन, डोंगगुआन सिटी, गुआंग्डोंग, चीन

  • टेलीफोन

    +86-769-83202640

  • ईमेल

    frsale@dgfangrong.com

हमें अपनी सामग्री, उत्पाद विनिर्देशों, उत्पादन प्रक्रिया और उपकरण आवश्यकताओं के बारे में बताएं। फैंगरॉन्ग आपके एप्लिकेशन के लिए उपयुक्त कोल्ड ड्रॉइंग मशीन, ड्रॉइंग डाईज़, स्ट्रेटनिंग मशीन और अनुकूलित समाधानों पर चर्चा कर सकता है।
रेटिंग:
5.0
X
हम आपको बेहतर ब्राउज़िंग अनुभव प्रदान करने, साइट ट्रैफ़िक का विश्लेषण करने और सामग्री को वैयक्तिकृत करने के लिए कुकीज़ का उपयोग करते हैं। इस साइट का उपयोग करके, आप कुकीज़ के हमारे उपयोग से सहमत हैं। गोपनीयता नीति
अस्वीकार करनास्वीकार करना