उत्पादों
उत्पादों

हम सटीक धातु प्रसंस्करण उपकरणों की एक विस्तृत श्रृंखला की पेशकश करते हैं, जिसमें विभिन्न उद्योगों में ट्यूब, बार और तार सामग्री के लिए तैयार स्ट्रेटनिंग, कोल्ड ड्राइंग, पॉइंटिंग, चैम्फरिंग, कटिंग, थ्रेड रोलिंग मशीन और ड्राइंग डाई शामिल हैं।

उत्पादों
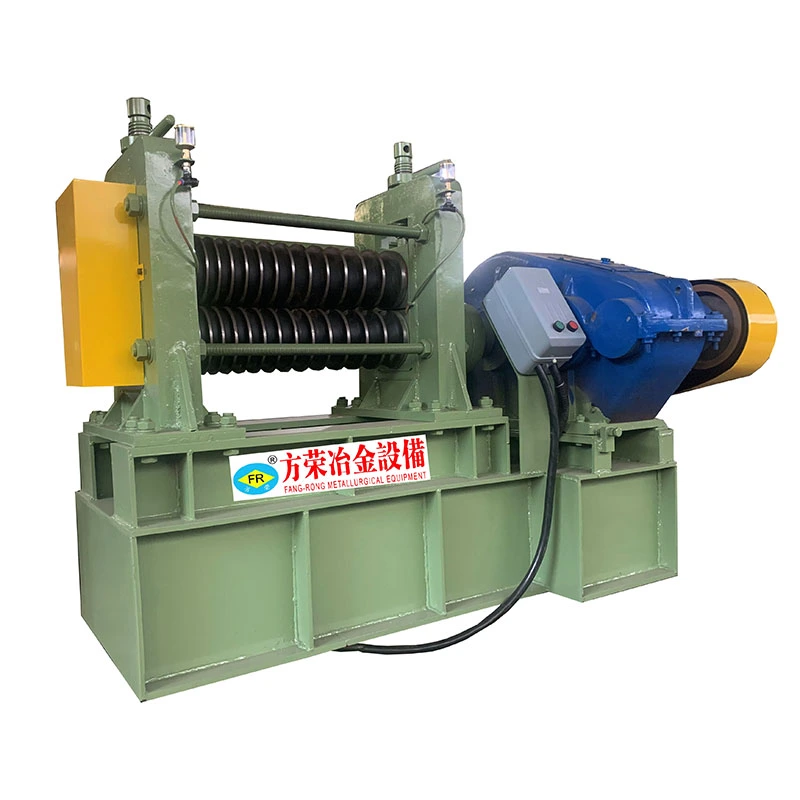
कार्बन स्टील हाइड्रोलिक सिंगल-डाई पॉइंटिंग मशीन
  • कार्बन स्टील हाइड्रोलिक सिंगल-डाई पॉइंटिंग मशीनकार्बन स्टील हाइड्रोलिक सिंगल-डाई पॉइंटिंग मशीन

कार्बन स्टील हाइड्रोलिक सिंगल-डाई पॉइंटिंग मशीन

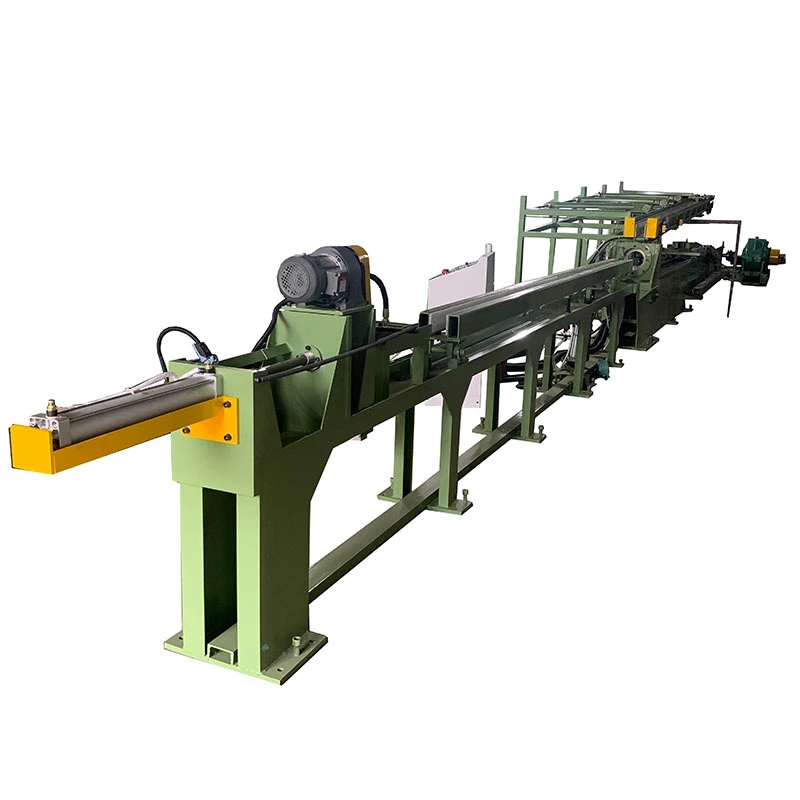
फैंगरॉन्ग कार्बन स्टील हाइड्रोलिक सिंगल-डाई पॉइंटिंग मशीन विशेष रूप से ड्राइंग प्रक्रिया से पहले कार्बन स्टील ट्यूब और बार के उच्च-बल अंत को कम करने और इंगित करने के लिए डिज़ाइन की गई है। एक शक्तिशाली हाइड्रोलिक सिस्टम और सटीक सिंगल-डाई तकनीक द्वारा संचालित, मशीन लगातार पॉइंटिंग गुणवत्ता, उच्च सांद्रता और उत्कृष्ट आयामी सटीकता प्रदान करती है। यह बेहतर उत्पादन क्षमता और कम श्रम लागत चाहने वाले स्टील ट्यूब निर्माताओं, कोल्ड ड्राइंग मिलों और धातु प्रसंस्करण संयंत्रों के लिए एक आदर्श समाधान है।
रेटिंग: 5.0
(रेटिंग गिनती: 1)

कार्बन स्टील हाइड्रोलिक सिंगल-डाई पॉइंटिंग मशीन कोल्ड ड्राइंग से पहले कार्बन स्टील ट्यूब या ठोस सलाखों के अंत को कम करती है और बनाती है। वर्कपीस को एक फॉर्मिंग डाई में रखा जाता है, हाइड्रॉलिक रूप से क्लैंप किया जाता है, और एक छोटे अंत व्यास तक संपीड़ित किया जाता है ताकि यह ड्राइंग डाई में प्रवेश कर सके या ड्राइंग उपकरण द्वारा पकड़ा जा सके।

बड़े बाहरी व्यास, मोटी दीवारों या उच्च सामग्री ताकत वाले कार्बन स्टील के लिए, निर्माण भार पर्याप्त हो सकता है। यह मशीन नियंत्रित स्ट्रोक में आवश्यक गठन बल उत्पन्न करने के लिए एक उच्च-टन भार वाले हाइड्रोलिक सिलेंडर का उपयोग करती है, जो इसे हेवी-ड्यूटी ट्यूब और बार की तैयारी के लिए उपयुक्त बनाती है जहां लाइटर पॉइंटिंग उपकरण पर्याप्त क्षमता प्रदान नहीं कर सकते हैं।

Carbon Steel Hydraulic One-Die Pointing Machine for tube end reduction

कोल्ड ड्राइंग से पहले ट्यूब के सिरे को क्यों इंगित करें?

एक कोल्ड ड्रॉइंग डाई आम तौर पर आने वाली ट्यूब या बार के पूरे बाहरी व्यास को स्वीकार नहीं कर सकती है। एक नुकीले खंड को बनाने के लिए सबसे पहले एक छोर को छोटा किया जाना चाहिए जो पासे से गुजर सके और ड्राइंग सिस्टम द्वारा पकड़ लिया जा सके। इस नुकीले खंड की गुणवत्ता सीधे ड्राइंग के पहले चरण को प्रभावित करती है।

कार्बन स्टील ट्यूबों के लिए, लक्ष्य बिंदु व्यास को ड्राइंग प्रक्रिया से स्वतंत्र रूप से नहीं चुना जाता है। इसे ड्राइंग डाई एंट्री, दीवार की मोटाई, सामग्री ग्रेड, कमी अनुपात, ग्रिपिंग विधि और आवश्यक पॉइंटिंग लंबाई के साथ एक साथ माना जाना चाहिए। एक बड़ा बिंदु डाई प्रविष्टि को कठिन बना सकता है, जबकि अत्यधिक कटौती से स्थानीय विकृति और दरारें या झुर्रियों का खतरा बढ़ सकता है।

वन-डाई हाइड्रोलिक फॉर्मिंग प्रक्रिया कैसे काम करती है

ट्यूब या बार को डाई के अंदर एक निर्धारित स्थान पर डाला जाता है। हाइड्रोलिक क्लैम्पिंग सिलेंडर वर्कपीस को गति से रोकते हैं जबकि मुख्य हाइड्रोलिक सिलेंडर फॉर्मिंग डाई को चलाता है। निर्दिष्ट अंत व्यास और आकार तक पहुंचने तक डाई सामग्री को उत्तरोत्तर संपीड़ित करती है।

फॉर्मिंग स्ट्रोक के बाद, डाई पीछे हट जाती है और क्लैंप वर्कपीस को छोड़ देते हैं। इसके बाद नुकीला सिरा अगले ऑपरेशन के लिए तैयार होता है, जैसे कोल्ड ड्राइंग, ग्रिपिंग, या अन्य ट्यूब बनाने की प्रक्रिया।

गठन का परिणाम हाइड्रोलिक दबाव से अधिक पर निर्भर करता है। सामग्री की उपज ताकत, बाहरी व्यास, दीवार की मोटाई, कटौती अनुपात, डाई ज्यामिति, डाई क्लीयरेंस और स्थिति की लंबाई सभी अंतिम आकार को प्रभावित करते हैं। दोबारा उत्पादन के लिए, टुकड़े-टुकड़े तक समान नुकीले-अंत आयामों को बनाए रखने के लिए इन स्थितियों को सुसंगत रखना महत्वपूर्ण है।

मशीन उत्पादन में नियंत्रण में क्या मदद करती है?

मैन्युअल या असंगत अंत बिंदु ड्राइंग प्रक्रिया के लिए अलग-अलग प्रारंभिक स्थितियाँ बना सकते हैं। यह मशीन वर्कपीस के सामने के छोर के लिए एक दोहराने योग्य फॉर्मिंग विधि स्थापित करती है और उत्पादन टीमों को कई सामान्य समस्याओं को नियंत्रित करने में मदद करती है:

असंगत इंगित-अंत आयाम:नियंत्रित हाइड्रोलिक मूवमेंट और फिक्स्ड डाई ज्योमेट्री एक दोहराए जाने योग्य फॉर्मिंग स्ट्रोक प्रदान करते हैं।

कठिन ड्राइंग-डाई प्रविष्टि:नुकीले खंड को डाउनस्ट्रीम ड्राइंग डाई और ग्रिपिंग व्यवस्था से मेल खाने वाले आयामों में उत्पादित किया जा सकता है।

असमान विकृति:उचित डाई डिज़ाइन और वर्कपीस की स्थिति मूल ट्यूब व्यास और कम सिरे के बीच संक्रमण को नियंत्रित करने में मदद करती है।

उच्च निर्माण भार:हाइड्रोलिक सिलेंडर बड़े-व्यास, मोटी-दीवार और उच्च-शक्ति कार्बन स्टील सामग्री के लिए आवश्यक बल प्रदान करता है।

अस्थिर डाउनस्ट्रीम ड्राइंग:अधिक सुसंगत नुकीले सिरे प्रत्येक वर्कपीस की प्रारंभिक स्थिति में भिन्नता को कम करते हैं।

सामग्री और औज़ारी अपशिष्ट:सही इंगित आयाम अनुपयुक्त अंत ज्यामिति के कारण बार-बार तैयारी या अस्वीकृति की आवश्यकता को कम करते हैं।

इंजीनियरिंग पॉइंट जो पॉइंटिंग गुणवत्ता को प्रभावित करते हैं

हाइड्रोलिक पॉइंटिंग मशीन के लिए, अधिकतम हाइड्रोलिक दबाव मशीन चयन का केवल एक हिस्सा है। वास्तविक गठन की आवश्यकता सामग्री और ट्यूब के अंत में आवश्यक विरूपण की मात्रा द्वारा निर्धारित की जाती है।

सामग्री की मजबूती और दीवार की मोटाई

उच्च शक्ति वाले कार्बन स्टील को समान आयामी कमी के तहत कम कार्बन सामग्री की तुलना में अधिक गठन बल की आवश्यकता होती है। दीवार की मोटाई का भी प्रतिरोध बनाने पर सीधा प्रभाव पड़ता है। इसलिए केवल बाहरी व्यास द्वारा चुनी गई मशीन मोटी दीवार वाली ट्यूब के लिए कम आकार की हो सकती है।

नुकीला व्यास और कमी अनुपात

मूल व्यास और नुकीले व्यास के बीच का अंतर विरूपण की मात्रा निर्धारित करता है। कटौती सामग्री और डाई ज्यामिति के अनुकूल होनी चाहिए। अत्यधिक एक-चरण की कमी से स्थानीय झुकाव, सतह क्षति, दरार, या अस्थिर संक्रमण क्षेत्र हो सकता है।

डाई ज्योमेट्री और क्लीयरेंस

फॉर्मिंग डाई अंतिम प्रोफ़ाइल निर्धारित करती है और नियंत्रित करती है कि संपीड़न के दौरान सामग्री कैसे बहती है। डाई क्लीयरेंस जो बहुत छोटा है, प्रतिरोध और घिसाव को बढ़ा सकता है, जबकि अत्यधिक क्लीयरेंस से आयामी भिन्नता हो सकती है। इस कारण से, टूलींग को वास्तविक ट्यूब व्यास, दीवार की मोटाई, सामग्री ग्रेड और आवश्यक नुकीली प्रोफ़ाइल के आसपास डिज़ाइन किया जाना चाहिए।

इंगित लंबाई

पॉइंटिंग लंबाई को ड्राइंग डाई और ग्रिपिंग सिस्टम के लिए पर्याप्त कम अनुभाग प्रदान करने की आवश्यकता है। इसे मूल ट्यूब अनुभाग से निचले सिरे तक नियंत्रित संक्रमण की भी अनुमति देनी चाहिए। इसलिए आवश्यक लंबाई को एक स्वतंत्र मशीन पैरामीटर के रूप में मानने के बजाय डाउनस्ट्रीम ड्राइंग उपकरण के साथ पुष्टि की जानी चाहिए।

मशीन विन्यास

कार्बन स्टील हाइड्रोलिक सिंगल-डाई पॉइंटिंग मशीन हाइड्रोलिक क्लैंपिंग और एक उच्च टन भार वाले मुख्य सिलेंडर के साथ संयुक्त एकल-डाई बनाने वाली संरचना का उपयोग करती है। कॉन्फ़िगरेशन उन अनुप्रयोगों के लिए है जहां पर्याप्त अंत-कमी बल की आवश्यकता होती है और जहां एक समर्पित फॉर्मिंग डाई के माध्यम से इंगित ज्यामिति का उत्पादन किया जा सकता है।

एक पीएलसी-आधारित नियंत्रण प्रणाली गठन अनुक्रम का प्रबंधन करती है, जबकि हाइड्रोलिक सर्किट सिलेंडर की गति और काम के दबाव को नियंत्रित करता है। मशीन को विभिन्न वर्कपीस आकारों के लिए अलग-अलग डाई के साथ कॉन्फ़िगर किया जा सकता है। जब पॉइंटिंग मशीन को उच्च-मात्रा उत्पादन लाइन के हिस्से के रूप में स्थापित किया जाता है तो स्वचालित लोडिंग और अनलोडिंग को भी एकीकृत किया जा सकता है।

तकनीकी निर्देश

वस्तु पैरामीटर
पॉइंटिंग व्यास रेंज φ0मिमी-φ400मिमी
कार्य कुशलता (रोटेशन समय को छोड़कर) 4-7/मिनट
सूचक व्यास सिलेंडर φ280T
क्लैंपिंग सिलेंडर φ200T × 3
अधिकतम हाइड्रोलिक सिस्टम दबाव 25 एमपीए
मोटर शक्ति 37 किलोवाट / 1460 आर/मिनट
कुल मिलाकर आयाम (एल × डब्ल्यू × एच) 2600 मिमी × 1500 मिमी × 1650 मिमी
मशीन वजन 4500 किग्रा

विभिन्न सामग्री ग्रेड, वर्कपीस आयाम, पॉइंटिंग आवश्यकताओं और उत्पादन लेआउट के लिए कस्टम विनिर्देश उपलब्ध हैं। उपरोक्त डेटा संदर्भ के लिए है; सामग्री और निर्माण आवश्यकताओं के अनुसार वास्तविक मशीन मापदंडों की पुष्टि की जानी चाहिए।

राइट पॉइंटिंग कॉन्फ़िगरेशन का चयन कैसे करें

मशीन चयन के लिए सबसे उपयोगी जानकारी केवल अधिकतम ट्यूब व्यास नहीं है। फैंगरॉन्ग मशीन कॉन्फ़िगरेशन की पुष्टि करने से पहले पूर्ण गठन की स्थिति का मूल्यांकन करता है।

आवश्यक डेटा यह क्यों मायने रखती है
कार्बन स्टील ग्रेड भौतिक शक्ति और गठन प्रतिरोध को निर्धारित करता है
ट्यूब का बाहरी व्यास डाई का आकार और मशीन की कार्य सीमा निर्धारित करता है
दीवार की मोटाई निर्माण बल और विरूपण व्यवहार को प्रभावित करता है
आवश्यक नुकीला व्यास अंत कटौती की आवश्यक मात्रा को परिभाषित करता है
इंगित लंबाई ड्राइंग डाई और ग्रिपिंग विधि से मेल खाना चाहिए
वर्कपीस की लंबाई पोजीशनिंग और लोडिंग व्यवस्था को प्रभावित करता है
आवश्यक आउटपुट चक्र समय और स्वचालन आवश्यकताओं को निर्धारित करता है
बिजली की आपूर्ति स्थापना स्थल के लिए विद्युत प्रणाली को कॉन्फ़िगर करने के लिए उपयोग किया जाता है

किसी उद्धरण के लिए, आवश्यक नुकीले सिरे के चित्र या नमूने तब उपयोगी होते हैं जब ज्यामिति को मानक आयाम द्वारा परिभाषित नहीं किया जाता है। यह वास्तविक उत्पादन आवश्यकता के विरुद्ध डाई कॉन्फ़िगरेशन और गठन अनुक्रम की जांच करने की अनुमति देता है।

ट्यूब और बार प्रसंस्करण में अनुप्रयोग

मशीन का उपयोग वहां किया जाता है जहां कार्बन स्टील ट्यूब या बार को बाद की प्रक्रिया से पहले नियंत्रित अंत कटौती की आवश्यकता होती है। विशिष्ट अनुप्रयोगों में सीमलेस और वेल्डेड ट्यूबों की कोल्ड ड्राइंग, स्टील बार प्रसंस्करण, ऑटोमोटिव ट्यूब और घटक उत्पादन, तेल और गैस पाइप प्रसंस्करण, निर्माण स्टील उत्पाद, यांत्रिक घटक और सामान्य धातु निर्माण शामिल हैं।

इसका सबसे प्रासंगिक अनुप्रयोग कोल्ड ड्राइंग से पहले अंतिम तैयारी चरण के रूप में है। एक पूर्ण ड्राइंग लाइन में, पॉइंटिंग परिणाम प्रभावित करता है कि वर्कपीस कितनी आसानी से ड्राइंग डाई में प्रवेश करता है और पहला ड्राइंग ऑपरेशन कितनी विश्वसनीय रूप से शुरू किया जा सकता है।

फैंगरॉन्ग: कोल्ड ड्राइंग और मेटल प्रोसेसिंग उपकरण में अनुभव

FangRong cold drawing and metal tube processing equipment

फैंगरॉन्ग की स्थापना 1998 में हुई थी और उसके पास कोल्ड ड्राइंग उपकरण, स्ट्रेटनिंग मशीन और संबंधित धातुकर्म मशीनरी के डिजाइन और निर्माण में 26 वर्षों से अधिक का अनुभव है। हमारा अनुभव ट्यूब और बार बनाने के संचालन से पहले, उसके दौरान और बाद में उपयोग किए जाने वाले उपकरणों को शामिल करता है, जिससे डाउनस्ट्रीम उत्पादन प्रक्रिया के साथ पॉइंटिंग आवश्यकताओं पर विचार किया जा सकता है।

फैंगरॉन्ग दो विनिर्माण सुविधाएं संचालित करता है: डोंगगुआन फैंगरॉन्ग मेटलर्जिकल इक्विपमेंट कंपनी लिमिटेड और यांगजियांग फैंगरॉन्ग मशीनरी कंपनी लिमिटेड। उपकरण को 60 से अधिक उद्योगों में 10,000 से अधिक ग्राहकों को आपूर्ति की गई है और 60 से अधिक देशों और क्षेत्रों में निर्यात किया गया है।

कस्टम पॉइंटिंग उपकरण के लिए, हमारा तकनीकी कार्य मानक मशीन मॉडल के बजाय वर्कपीस से शुरू होता है। अंतिम कॉन्फ़िगरेशन की पुष्टि होने से पहले सामग्री ग्रेड, ट्यूब आयाम, आवश्यक इंगित ज्यामिति, उत्पादन क्षमता, डाई कॉन्फ़िगरेशन, हाइड्रोलिक क्षमता और निम्नलिखित प्रक्रिया के साथ कनेक्शन की समीक्षा की जाती है।

FangRong manufacturing facilities for cold drawing machinery

दो विनिर्माण सुविधाएं

Dongguan Fangrong धातुकर्म उपकरण कं, लिमिटेडडालंग टाउन, डोंगगुआन शहर में स्थित है और फैंगरॉन्ग के मुख्यालय और प्राथमिक विनिर्माण आधार के रूप में कार्य करता है। यह सुविधा सटीक कोल्ड ड्राइंग मशीन, स्ट्रेटनिंग मशीन, थ्रेड रोलिंग उपकरण और संबंधित धातु प्रसंस्करण मशीनरी का उत्पादन करती है।

यांगजियांग फैंग्रोंग मशीनरी कंपनी लिमिटेडयांगडोंग जिले, यांगजियांग शहर में स्थित है। यह सुविधा विनिर्माण क्षमता का विस्तार करती है और बड़ी उपकरण परियोजनाओं के लिए उत्पादन और वितरण का समर्थन करती है।

मशीन निर्माण और फैक्टरी परीक्षण

Manufacturing and assembly process of hydraulic pointing machine

एक पॉइंटिंग मशीन को बार-बार बनने वाले भार का सामना करना पड़ता है, इसलिए विनिर्माण प्रक्रिया केवल उपस्थिति के बजाय फ्रेम कठोरता, सिलेंडर प्रदर्शन, डाई संरेखण, हाइड्रोलिक स्थिरता और दोहराए जाने योग्य आंदोलन पर केंद्रित होती है।

निर्माण से पहले इंजीनियरिंग समीक्षा

ग्राहक वर्कपीस डेटा को पहले जांचा जाता है, जिसमें सामग्री, बाहरी व्यास, दीवार की मोटाई, नुकीला व्यास, इंगित लंबाई, उत्पादन दर और डाउनस्ट्रीम ड्राइंग आवश्यकताएं शामिल हैं। फिर यांत्रिक लेआउट, हाइड्रोलिक सर्किट, डाई व्यवस्था और नियंत्रण अनुक्रम को परिभाषित किया जाता है।

फ़्रेम और भार वहन करने वाले घटक

मशीन के डिज़ाइन के अनुसार स्टील प्लेट और संरचनात्मक घटकों को काटा और वेल्ड किया जाता है। विरूपण को नियंत्रित करने और बनाने वाले घटकों के संरेखण को बनाए रखने के लिए जहां आवश्यक हो वहां तनाव-राहत उपचार और मशीनिंग की जाती है।

हाइड्रोलिक और डाई घटक

स्थापना से पहले हाइड्रोलिक सिलेंडरों को मशीनीकृत किया जाता है और आयामी सटीकता के लिए जांच की जाती है। आवश्यक वर्कपीस रेंज और नुकीली प्रोफ़ाइल के अनुसार फॉर्मिंग डाई का निर्माण किया जाता है। डाई सामग्री और ताप उपचार का चयन अपेक्षित निर्माण भार और उत्पादन स्थितियों के अनुसार किया जाता है।

हाइड्रोलिक सिस्टम असेंबली

हाइड्रोलिक पावर यूनिट, वाल्व ब्लॉक, सिलेंडर, होज़ और संबंधित पाइपिंग को पूर्ण सर्किट के रूप में स्थापित और जांचा जाता है। उत्पादन परीक्षणों से पहले दबाव परीक्षण और सिलेंडर संचलन जांच की जाती है।

नियंत्रण प्रणाली और गति परीक्षण

विद्युत कैबिनेट और पीएलसी नियंत्रण प्रणाली का परीक्षण वास्तविक संचालन अनुक्रम के माध्यम से किया जाता है, जिसमें क्लैंपिंग, डाई मूवमेंट, फॉर्मिंग, रिटर्न और अनलोडिंग शामिल है। लोड परीक्षण से पहले इंटरलॉक और सुरक्षा कार्यों की जाँच की जाती है।

परीक्षण वर्कपीस के साथ परीक्षण लोड करें

पूर्ण मशीन का परीक्षण पहले बिना लोड के और फिर उपयुक्त परीक्षण सामग्री के साथ किया जाता है। गठित अंतिम आयाम, मशीन की गति, हाइड्रोलिक दबाव, चक्र समय और परिचालन स्थिरता की जांच सहमत आवश्यकताओं के अनुसार की जाती है।

Factory testing and inspection of FangRong metal processing machinery

प्रमाणपत्र और तकनीकी प्रमाण-पत्र

आईएसओ 9001:2015:डिज़ाइन, उत्पादन, स्थापना और सेवा को कवर करने वाली गुणवत्ता प्रबंधन प्रणाली। प्रमाणपत्र संख्या UQ231211R1.

सीई मार्क:मशीन कॉन्फ़िगरेशन लागू मशीनरी निर्देश 2006/42/ईसी आवश्यकताओं का अनुपालन करता है, जिसमें आपातकालीन स्टॉप, दो-हाथ नियंत्रण और हल्के पर्दे जैसे निर्दिष्ट सुरक्षा कार्य शामिल हैं।

एसजीएस निरीक्षण:मशीन के प्रदर्शन और सुरक्षा संबंधी आवश्यकताओं के लिए स्वतंत्र निरीक्षण सेवाएँ उपलब्ध हैं।

पेटेंट:फैंगरॉन्ग के पास 32 आविष्कार पेटेंट और 100 से अधिक उपयोगिता मॉडल पेटेंट हैं। उदाहरणों में चेन टेंशनिंग डिवाइस के लिए 2013207829011, मल्टी-स्ट्रैंड डाई होल्डर के लिए 2008300532117 और क्विक-चेंज मैंड्रेल सिस्टम के लिए ZL2015 2 0842922.7 शामिल हैं।

पैकेजिंग और शिपमेंट

Packaging and shipment of hydraulic pointing machine

शिपमेंट से पहले, कार्बन स्टील हाइड्रोलिक सिंगल-डाई पॉइंटिंग मशीन को पुष्टि किए गए कॉन्फ़िगरेशन के विरुद्ध जांचा जाता है और इसकी परिवहन आवश्यकताओं के अनुसार तैयार किया जाता है। हाइड्रोलिक और इलेक्ट्रिकल घटकों को हैंडलिंग और परिवहन के दौरान क्षति से बचाया जाता है, जबकि हटाने योग्य टूलींग और सहायक उपकरण जहां आवश्यक हो वहां अलग से पैक किए जाते हैं।

विदेशी परियोजनाओं के लिए, शिपमेंट की तैयारी को ग्राहक की स्थापना शर्तों, बिजली आपूर्ति, कार्यशाला लेआउट और अनलोडिंग व्यवस्था के अनुसार समन्वित किया जा सकता है।

अक्सर पूछे जाने वाले प्रश्न

1. यह हाइड्रोलिक वन-डाई पॉइंटिंग मशीन किन सामग्रियों से प्रक्रिया कर सकती है?

मशीन मुख्य रूप से कार्बन स्टील ट्यूब, सीमलेस स्टील पाइप, वेल्डेड स्टील पाइप, ठोस स्टील बार और अन्य लौह धातु सामग्री के लिए डिज़ाइन की गई है। अन्य सामग्रियों का मूल्यांकन उनकी ताकत, आयाम और निर्माण संबंधी आवश्यकताओं के अनुसार किया जा सकता है।

2. मशीन किस ट्यूब व्यास की प्रक्रिया कर सकती है?

संदर्भ विनिर्देश φ0mm-φ400mm की इंगित व्यास सीमा को सूचीबद्ध करता है। व्यावहारिक कार्य सीमा ट्यूब या बार के व्यास, दीवार की मोटाई, सामग्री ग्रेड, नुकीले व्यास और आवश्यक लंबाई पर निर्भर करती है।

3. क्या यह ट्यूब और ठोस छड़ दोनों को संसाधित कर सकता है?

हाँ। मशीन को उपयुक्त फॉर्मिंग डाइज़ के साथ ट्यूबों या ठोस सलाखों के लिए कॉन्फ़िगर किया जा सकता है। वर्कपीस की ज्यामिति और सामग्री के अनुसार टूलींग का चयन किया जाना चाहिए।

4. आप यह कैसे निर्धारित करते हैं कि वन-डाई पॉइंटिंग उपयुक्त है या नहीं?

निर्णय वर्कपीस के व्यास, दीवार की मोटाई, सामग्री की ताकत, आवश्यक कमी, नुकीली प्रोफ़ाइल, उत्पादन की मात्रा और डाउनस्ट्रीम ड्राइंग प्रक्रिया पर निर्भर करता है। केवल व्यास के आधार पर मशीन का चयन करने के बजाय इन मापदंडों की एक साथ समीक्षा की जानी चाहिए।

5. कोटेशन के लिए कौन सी जानकारी आवश्यक है?

कृपया सामग्री ग्रेड, ट्यूब या बार प्रकार, बाहरी व्यास, दीवार की मोटाई, आवश्यक नुकीला व्यास, सूचक लंबाई, वर्कपीस की लंबाई, आवश्यक उत्पादन क्षमता और स्थानीय बिजली आपूर्ति प्रदान करें। नुकीले सिरे का एक चित्र या नमूना अनुकूलित टूलींग के लिए सहायक होता है।

6. क्या पॉइंटिंग डाई को अनुकूलित किया जा सकता है?

हाँ। डाइज़ को विभिन्न ट्यूब और बार आयामों, नुकीले व्यास, नुकीली लंबाई और अंतिम प्रोफाइल के लिए डिज़ाइन किया जा सकता है। विभिन्न उत्पादों के लिए एकाधिक डाई सेट की भी आपूर्ति की जा सकती है।

7. क्या स्वचालित लोडिंग और अनलोडिंग को जोड़ा जा सकता है?

हाँ। स्वचालित लोडिंग और अनलोडिंग को उत्पादन लेआउट और आवश्यक चक्र समय के अनुसार एकीकृत किया जा सकता है। स्वचालन स्तर आमतौर पर वर्कपीस लोडिंग विधि और अपस्ट्रीम और डाउनस्ट्रीम उपकरण की पुष्टि के बाद निर्धारित किया जाता है।

8. मानक उत्पादन नेतृत्व समय क्या है?

मानक मशीनें आमतौर पर ऑर्डर की पुष्टि के बाद 30-60 कार्य दिवसों के भीतर वितरित की जाती हैं। टूलींग, हाइड्रोलिक कॉन्फ़िगरेशन, स्वचालन और परीक्षण आवश्यकताओं के आधार पर अनुकूलित मशीनों को अतिरिक्त समय की आवश्यकता हो सकती है।

9. कार्बन स्टील हाइड्रोलिक वन डाइज़ पॉइंटिंग मशीन में क्या शामिल है?

मानक पैकेज में आम तौर पर मुख्य मशीन, मानक डाई सेट, हाइड्रोलिक सिस्टम, विद्युत नियंत्रण कैबिनेट, ऑपरेशन मैनुअल और बुनियादी रखरखाव उपकरण शामिल होते हैं। परियोजना के अनुसार अतिरिक्त डाई और वैकल्पिक सहायक उपकरण की आपूर्ति की जा सकती है।

10. कौन सी वारंटी प्रदान की जाती है?

मशीन स्थापना से मानक वारंटी 12 महीने है। वारंटी अवधि के बाद तकनीकी सहायता और स्पेयर पार्ट्स सेवा उपलब्ध रहती है।

11. क्या आप इंस्टालेशन और ऑपरेटर प्रशिक्षण प्रदान करते हैं?

हाँ। FangRong आवश्यकता पड़ने पर ऑपरेशन मैनुअल, ऑनलाइन तकनीकी सहायता, रिमोट कमीशनिंग और विदेशी इंस्टॉलेशन और ऑपरेटर प्रशिक्षण प्रदान करता है।

12. क्या आप हमारे ट्यूब विनिर्देशों से मशीन मॉडल की पुष्टि कर सकते हैं?

हाँ। यदि उपलब्ध हो तो सामग्री ग्रेड, ट्यूब व्यास, दीवार की मोटाई, आवश्यक नुकीला व्यास और लंबाई, वर्कपीस की लंबाई, उत्पादन लक्ष्य और ड्राइंग प्रक्रिया पैरामीटर भेजें। फैंगरॉन्ग की तकनीकी टीम फॉर्मिंग आवश्यकताओं की समीक्षा कर सकती है और उचित मशीन और डाई कॉन्फ़िगरेशन की सिफारिश कर सकती है।

जांच भेजें
संपर्क सूचना
  • पता

    नंबर 163, शाटोंग रोड, शाबू 2 औद्योगिक क्षेत्र, डालंग टाउन, डोंगगुआन सिटी, गुआंग्डोंग, चीन

  • टेलीफोन

    +86-769-83202640

  • ईमेल

    frsale@dgfangrong.com

हमें अपनी सामग्री, उत्पाद विनिर्देशों, उत्पादन प्रक्रिया और उपकरण आवश्यकताओं के बारे में बताएं। फैंगरॉन्ग आपके एप्लिकेशन के लिए उपयुक्त कोल्ड ड्रॉइंग मशीन, ड्रॉइंग डाईज़, स्ट्रेटनिंग मशीन और अनुकूलित समाधानों पर चर्चा कर सकता है।
रेटिंग:
5.0
X
हम आपको बेहतर ब्राउज़िंग अनुभव प्रदान करने, साइट ट्रैफ़िक का विश्लेषण करने और सामग्री को वैयक्तिकृत करने के लिए कुकीज़ का उपयोग करते हैं। इस साइट का उपयोग करके, आप कुकीज़ के हमारे उपयोग से सहमत हैं। गोपनीयता नीति
अस्वीकार करनास्वीकार करना